上周三下午接到一通电话。某项目的铝合金压铸件,模具都开好了,试模两轮,关键孔位全超差。设计翻图纸,说每个尺寸都落在公差带里;工艺摊手,说我们严格按图施工。吵了三天,最后发现——设计把基准标在了机加工之后才存在的那个面上。
挺典型的。这种事情靠开会是对不齐的。
公差是怎么在部门之间悄悄“蒸发”的
很多人以为公差是设计一个人拍板定的。不是。它是设计、工艺、供应商、检具四拨人反复拉扯出来的一个平衡点。你图纸上写 φ0.25 的位置度,看着挺宽裕,可它要同时容纳:压铸模具的收缩波动、机加工装夹的重复定位误差、检具本身的测量不确定度。
算过一笔账,印象很深。某个壳体件,压铸出的孔位偏差按历史数据取 ±0.15(收缩率按 0.55% 走,合金批次不同还会有 ±0.05% 的漂移);后道机加工以侧壁定位,引入 0.08;工装重复定位算 0.03。极值法直接相加,0.26——超了。用方和根法,sqrt(0.15² + 0.08² + 0.03²) ≈ 0.173,又能过。
那到底按哪个算?
说实话,这个问题没有标准答案,只有风险偏好。极值法从来不失效,代价是公差收得死,成本往上走;RSS 假设各偏差独立且近似正态,数学上漂亮,但前提是过程稳定、Cpk 得压住 1.33 以上,关键特性最好到 1.67。如果供应商的压铸过程能力还在 1.0 附近晃,那你拿 RSS 蹭出来的那点余量就是纸面上的数字。我见过太多图纸,公差是按 RSS 定的,可过程能力从来没验证过,量产三个月后开始批量超差,然后所有人面面相觑。
更隐蔽的是基准。GD&T 里 基准 A|B|C 的选择顺序决定了零件在检具上怎么被“摆”出来。设计常用中心孔或者理论轮廓,工艺要的是装夹面,检具要的是能重复贴合的面。三个基准互相打架,结果就是:零件合格、装不上;硬装上了、检具不认。这类扯皮占我处理过的尺寸争议,大概六成。

把工艺的人按到设计评审桌上,越早越好
DFM 这个词已经被说烂了。真做起来,核心就一件事:让定义工艺的人,在图纸冻结之前就有否决权。不是签字画押那种走过场,是真的能拍桌子说“这个我做不出来”。
举个很小的例子。壁厚。设计希望壳体刚性足,选了 3.5mm;压铸那边一算,壁厚一厚,缩孔、气孔、冷却时间全跟着来。压铸件常见的合理壁厚在 2.5–4mm,超过 4.5mm 缩孔风险陡增,冷却时间按壁厚的平方关系涨,节拍直接崩。后来改到 3.0mm 再加两道加强筋,刚性测试照样过,单件节拍还少了 8 秒。
还有拔模。图纸上垂直面看着利落,脱模时能给你拉出满身划痕。压铸件外壁一般给 1°–3°,内腔更深,深腔位置 3° 起步,否则顶出时变形。铸造圆角建议 R ≥ 0.5×壁厚,不只是为了金属液流动,也是为了削掉应力集中。
钣金的坑更细碎。最小冲孔直径别低于板厚的 1.2 倍——t=2mm 的板去打 φ2 的孔,冲头断得你看不懂为什么。折弯内半径小于 0.8t,外侧容易裂,尤其 6061 铝,退火态和 T6 态完全是两回事。这些数没人写进设计手册的正文,只在一线人的笔记本上。
对了,还有一把容易被忽略的尺子:刀具可达性。内腔圆角标了 R3,可铣刀直径至少 φ6,加上刀柄干涉,实际能进的最小圆角得 R4 打底。设计改一个 R 值十分钟,模具返修两周。这笔账谁算谁知道。

变更才是跨部门协同的照妖镜
平时大家客客气气,一个 ECN 下来,全都露馅。
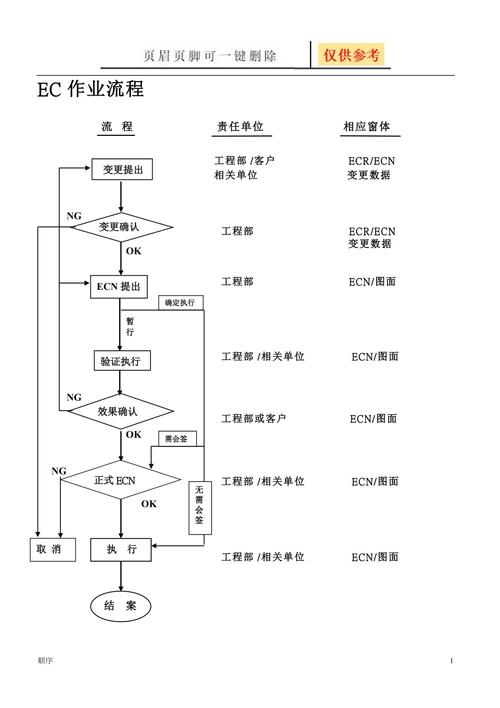
变更成本的经验曲线几乎是所有制造业的共识:设计阶段改一个特征,成本按百元计;模具开完再改,打底几万,还得搭上修模周期 15–25 天、试模 3–5 轮;量产后改,除了模具,还有在制品报废、客户重新认证,安全件要重做 DV/PV——周期按季度算。
所以真正有效的协同,不是“变更做得快”,而是把变更挡在冻结窗口之前。我的做法是给每个项目定两条线:一条叫设计自由期,这段时间随便改,没人有意见;另一条是冻结线,过了这条线,任何变更走正式 ECN,必须附影响评估——模具、工装、检具、BOM、作业指导书、认证状态,一项都不能漏。
不过话说回来,冻结线画得太早也不行。设计还没定型就锁死,最后只能在产线上打补丁,那更贵。这个度,靠流程文件是定不出来的,得靠人——一个既懂设计又踩过现场的人,坐在中间。
数据对不齐,本质上不是态度问题

很多协同矛盾,追到根上是版本问题。PLM 里 BOM 是 B 版,MES 里领料还挂着 A 版;图纸上未注公差写着按 GB/T 1804-m,可检具是按更严的中间值做的。图纸改了、检验规范没改,IQC 拿旧卡尺量新零件,判退一批,产线停两小时。
这类问题的解药很朴素:一个物料的图纸、BOM、检验规范、检具清单,必须共享同一个版本号,并且冻结和放行在同一时刻生效。技术上一点都不难,难的是让四个部门接受“我不能单方面先行”。
还有测量系统本身。检具的 GRR 如果超过 30%,那它压根不该拿来判合格与否——它分不清零件好坏,跟抽签差不多。我经历过一次,同一个零件在三家供应商的检具上,判定结果两合格一不合格,折腾半个月,最后做 MSI 才发现是其中一台检具的定位销磨掉了 0.05。0.05mm,够判一个零件的死刑。
说点实在的

协同这件事,制度能解决一半,剩下那一半在人的脑子里——你得让设计的人知道工艺有多疼,也得让工艺的人理解设计为什么死活不让步。
最省事的办法,其实也是最笨的那个:把两个部门的人塞进同一间办公室坐三个月。图纸发过去,不如人站起来走两步。真的。
