制造绩效指标看板,我为什么把它塞进了机械设计的课程设计

那节课,我被一个问题问停了

上周三下午,三节连排。最后一节,我嗓子已经有点哑。 黑板上我画了一条产线:五台加工中心,两个缓冲区,一个返修工位,还有一台在线检测。然后掏出这学期课程设计的新题目——给这条线做一个制造绩效指标看板。 教室安静了大概三秒。 有个学生举手。他问:老师,这个看板是给谁看的? 我愣住了。真的。备课时我想的全是 OEE 怎么算、节拍怎么标、稼动率和可动率差在哪,PPT 攒了三十来页。这个问题,我一句都没准备。
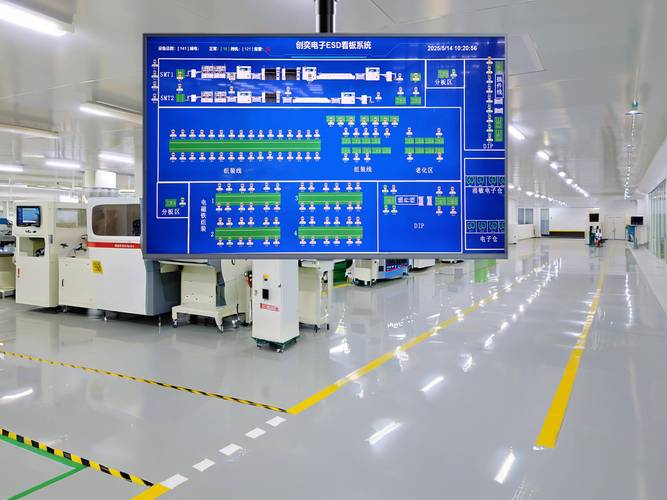
机械加工车间生产管理电子看板大屏实景
机械加工车间生产管理电子看板大屏实景
我说,先别急着回答。你们分四组,每组写一个“谁”。写完了贴到侧墙上,我们投票……话说到一半我自己停了。投票是选不出答案的。看板的用户不是选出来的,是这条线本身决定的。 那节课的后半段,我们没讲公式。

指标不是挑出来的,是被“能不能测”逼出来的

机械设计的学生有个思维惯性——遇到问题先问结构怎么受力、尺寸怎么定、公差怎么给。这没错。放到看板上,问题就变成了:哪个物理量,我能稳定、便宜、长期地把它采下来。 主轴转速好采。进给倍率好采。门开合的状态,一个接近开关就够。但“设备综合效率”这四个字,现场没有哪个传感器能直接吐出来。它得靠三组数据倒着推:计划运行时间、实际停机时长、合格品数量。 所以设计者干的活儿,其实是搭一座桥。桥的两头,一头是物理世界里的开关量、模拟量,另一头是车间主任想看的那个百分比。桥搭歪了,看板上的数字就是好看的假话。 我更愿意把这件事讲成“可测性设计”。选指标的时候,先别问它重不重要,先问它能不能被干净地测出来。测不出来的指标,写进看板就是把麻烦留给下一班的人。 这也是我在教研组里一直念叨的:制造绩效指标看板不该被当成信息化课的内容,它得长在机械设计的土壤里。因为决定它成不成的,偏偏是产线上的物理布局——缓冲区放几个、检测工位卡在哪、采集点装在什么位置。这些都还没画出来的时候,谈什么指标。
数控机床主轴振动传感器安装位置示意图
数控机床主轴振动传感器安装位置示意图
有个组提了个挺聪明的方案——他们不采“停机时间”,直接采主轴电流,用电流阈值反推设备到底在不在切屑。这个想法糙,但方向对。后来我让他们在实验台上跑了一遍,误判率挺高,主要栽在换刀的空行程上。

学生卡住的地方,从来不是编程

学生卡住的地方,从来不是编程
学生卡住的地方,从来不是编程
交作业前两周,我在教室里转了一圈。 四个组,三个在调前端。有人在折腾图表配色,有人在写数据库连接,还有一个组在研究怎么把画面投到电视上。看上去热火朝天。我问了一句:你们的“停机时间”,定义写在哪? 没人说话。 后来我明白了。他们卡的地方不是代码,是口径。换刀算不算停机?算。那换刀超过多少秒才算?计划保养算不算?算的话,它要不要从 OEE 的分母里剔掉?周末不排产的那两天,算不算“计划停机”? 这些问题的答案,机械设计手册里翻不到。它属于管理口径,属于车间和工艺科之间长期扯皮的那部分。可它偏偏决定了你代码里那个判断语句怎么写。 我的处理办法很简单。让他们两两组队,把每一条定义写成一句话,两个人签字,贴在自己工位上。谁写的谁负责。后面数字对不上,先看那句话,别急着怀疑代码。 有个学生的原话我记到现在:“原来最难的不是让它跑起来,是让它跑得理直气壮。”

我把这门课的顺序倒过来上了

我把这门课的顺序倒过来上了
我把这门课的顺序倒过来上了
以前我是从可视化讲起的,大屏、仪表、颜色、告警阈值,学生爱看,课堂气氛也好。但那只教会他们做漂亮的皮。 现在反过来了。初版作业只交一页纸——三个指标,每个指标的定义、数据来源、责任人。不交代码,不交界面。我先看的就是这三行字。 效果呢,实事求是地讲,前两周怨气不小。有人觉得这是在拖时间,明明可以边做边想。可到了中期检查,有个组自己跑到机加工车间,找了个老师傅对数字,回来把原来的定义改掉了两条。那个下午我心情挺好。 看板这东西,说到底不是技术问题,也不是界面问题。它是把车间里那些模糊的、口口相传的判断,逼成一句能被写下来的话。机械设计的学生如果只学会了画结构、算强度,碰上这类问题会本能地绕开。绕一次没关系,绕多了,设计的边界就窄了。 我现在的课程设计里,看板只占一页篇幅。可这一页,往往是最难的一页。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:制造绩效指标看板,我为什么把它塞进了机械设计的课程设计
文章链接:https://www.yqhljx.com/list_9/6070.html