去年帮一家做液压阀体的客户做产线改造,他们原来的方案是三台立式加工中心加一台桁架机械手,中间还串了一台清洗机,节拍算下来八分钟一件,样本上看挺美的。但终检数据一出来就崩了——位置度散得厉害,连 0.05 都压不住。问题不在机床,在基准。工件每跨一次设备就要重新装夹,基准换来换去,误差是加法,不是抵消。后来换成一台车铣复合中心加机器人托盘单元,装夹次数从四次压到一次,位置度稳稳进了 0.03。
这件事让我重新理解了所谓”自动化复合加工工作站”的价值——它省的不只是人力,真正省掉的是工序链上那一串重复出现的基准变换误差。
复合加工的价值,藏在误差链里
很多中级工程师对复合加工的第一印象是”一台机器干好几件事,省地方”。这个理解没大错,但没抓到重点。重点在精度来源。
单工序设备的误差合成模型通常是这样的:
σ总 = √(σ装夹² + σ热变形² + σ刀具磨损² + σ伺服定位² + σ几何²)
看起来是平方和开根,多个工序叠加时彼此抵消一点。但要注意,基准变换误差不是随机误差,它有相当大一部分是系统性的。第一次装夹用底面定位,第二次换侧面,两次基准之间的位置关系依赖夹具本身的制造精度——它不会因为你多做几次就变小。所以工序越分散,这一项越要命。
复合加工把车、铣、钻、攻丝甚至磨削集成到同一次装夹里完成,基准只建立一次。收益不是线性的,是指数级地砍掉了基准链。
顺便说一句,复合加工工作站≠一台复合机床。我倾向于把它的完整边界定义为:复合加工主机 + 工件/托盘自动交换系统 + 刀具管理 + 在机检测 + 中央排屑冷却 + 上层管控软件。少一样,集成度就掉一个档次,节拍和精度都会漏。
结构构型怎么选:别被样本上的轴数骗了
车铣复合的主流构型大致分三类:
一种是正交 Y 轴 + B 轴摆头,适合偏铣削为主的复杂箱体件;另一种是下刀塔复合,车削刚性更好,但铣削自由度受限;还有一种是双主轴双刀塔,节拍极高,代价是干涉区复杂得让人头疼。
这里最容易踩的坑是刚性。B 轴摆头要在一个小空间里塞下主轴电机、刀具接口和摆头驱动,支撑结构天然不如固定主轴粗壮。我在现场见过用蜗轮蜗杆做摆头驱动的机床,用两年反向间隙就出来了,补偿补都补不回来。所以我一般建议客户优先选力矩电机直驱 + 高刚性交叉滚子轴承,贵,但值的。
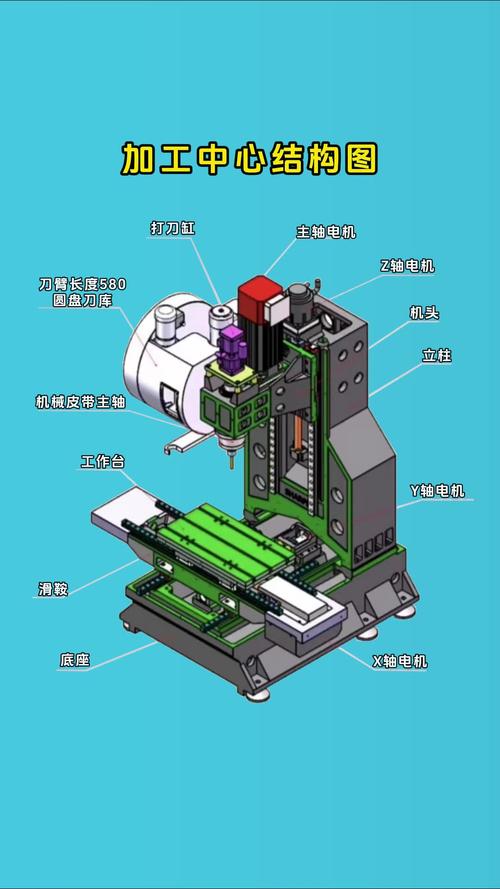
另一个常被忽略的是热对称性。立式构型主轴竖着放,热伸长直接反映在 Z 向尺寸上;卧式构型可以靠结构对称抵消一部分。如果你要做的是 IT6 以上的活,这一项必须提前算。
自动化接口:节拍、清洁度与零点定位
自动化集成的成败,一大半在接口设计上。这里说三个具体的点。
第一是零点定位系统。行业里主流厂家的重复定位精度通常标称在 0.005 mm 以内,但这有个前提——定位锥面必须干净。切屑一旦粘上去,精度直接废掉。所以托盘库边上必须配吹气清洁工位,气源单独走一路,压力不低于 0.6 MPa,这个钱不能省。
第二是节拍匹配。很多人按机床加工时间倒推机器人节拍,结果发现卡在机械手和机床握手的信号上。实际上从机械手到位、夹爪闭合、托盘解锁、门开、到机床发”就绪”信号,整个握手过程至少留 200 ms 的节拍余量,低于这个数,产线一忙就会丢信号。我吃过这个亏,半夜产线停机去查 PLC……
第三是工件识别。柔性产线里同一工作站可能要处理十几种工件,靠托盘编码或者 RFID 都行,但必须有防错逻辑。曾经见过因为编码读错,机器人拿着 A 件的夹爪去抓 B 件,直接撞在夹具上。

热变形:无人化带来的新麻烦
这一节我想单独说说。自动化工作站最大的特点是可以连续跑。人可以午休,机床不行。8 小时甚至 24 小时连续加工,主轴热伸长积累到 30—50 μm 是常态。这个量级在 IT6 精度要求下已经不可忽视了。
对付它的常规手段有两种。一种是在机床上布置温度传感器,配合预先标定的热误差模型做实时补偿;另一种是结构上做热对称设计,把热源尽可能放在靠近几何中心的位置。前者需要长时间的温升数据采集和拟合,后者需要从设计源头就介入。
我个人的经验是:补偿模型最好每季度重新标定一次,因为机床磨损、冷却液状态、车间温度分布都会变。指望一次标定管三年,那是想多了。

控制系统与多通道协同
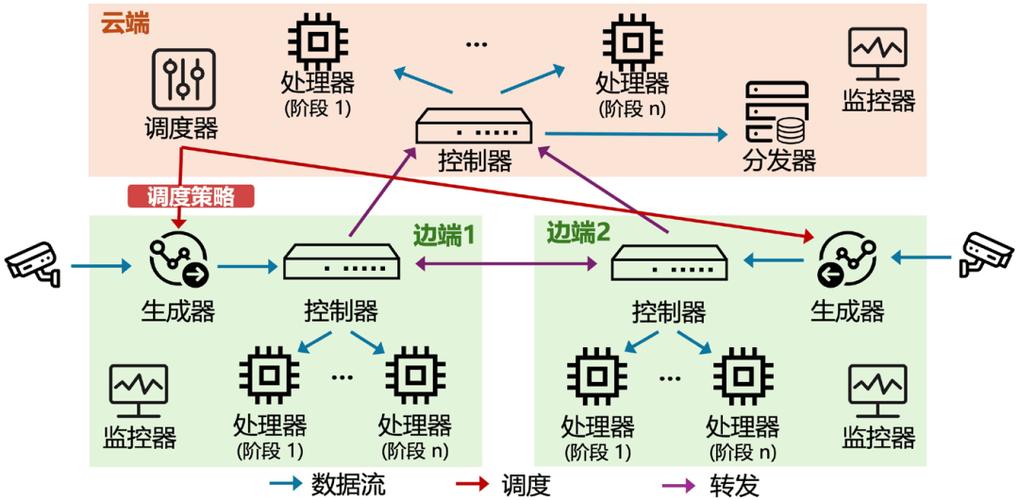
复合加工意味着多轴联动、多通道并行。像西门子 840D sl 这类系统支持多通道控制,通道间同步可以用同步动作指令实现。理论上不难,难在实际调试中机床与机械手、料库、清洗机之间的时序对齐。
验收时我会重点看两件事:一是多通道同步的抖动是否稳定在周期时间的 5% 以内,二是断料、断刀、超差报警时的降级处理逻辑是否完备。第二条特别关键——无人值守场景下,一个没处理好的报警可能导致工件报废甚至撞机。
精度验收可以参照 ISO 10791 系列(加工中心)和 ISO 13041 系列(数控车床)的综合标准,对复合设备来说两套标准都要覆盖。
那些写在样本反面的东西
最后聊几个实际问题。
排屑。车铣复合的排屑是老大难,尤其立式构型,切屑会往回堆,跑到夹具和托盘定位面上。要靠高压内冷加定向喷嘴解决,机床本身的螺旋排屑器根本不够用。
干涉。多轴机床的干涉区比想象中大。三维仿真不是可选项,是必须项。我见过因为仿真边界设得太保守,结果实际加工中刀柄撞到了夹具的案例。
维护窗口。自动化工作站一旦上线,留给维护的空档其实很窄。设计初期就要考虑哪些部件是需要定期拆换的,能不能在不停整线的情况下更换。这一点在方案评审时经常被忽略。
说到底,自动化复合加工工作站不是把几台设备用机器人串起来那么简单。它是一个精度、节拍、柔性三者彼此牵制的系统。选型时多花几天算清楚误差链和接口余量,比后期在现场打补丁划算得多。做这行久了你就会明白,图纸上那些看起来无关紧要的尺寸,最后往往就是让产线半夜停机的元凶。
