摘要:数字工艺仿真虚拟建模不是把三维模型丢进软件跑一遍动画。它是一组带有明确物理假设、能够被现场数据证伪的模型集合。本文按几何去除、切削力、结构变形、产线调试四条线展开,讲清楚每一层的可信边界、标定手段,以及那些没人写在手册里的坑。
先把模型分三层,混着用一定出事
刚入行那几年,我特别迷信一个东西:网格越细越准。后来发现这句话在工艺仿真里只对了一半。做切削力预测,把刀尖网格加密到 0.05 mm,算出来的结果跟 0.2 mm 差不到 3%,但求解时间翻了十倍不止——这笔账怎么算都亏。
所以我现在习惯把虚拟建模拆成三层。几何层管材料去除后工件长什么样;物理层管力、热、变形;统计层管偏差分布和合格率。三层用的数值方法根本不是一回事,硬要凑在一个求解器里,往往两头都不讨好。
几何层最常见的是 dexel 或者 Z-map 表示——把工件沿视线方向离散成一堆小柱体,刀具扫过就把柱体截短。布尔运算快,这是它最大的优点。坏处呢?只能表示 2.5D 结构。碰到倒扣、内腔侧面、变轴向上的自由曲面,就得换成体素或者 B-rep 混合方案。我见过有人拿纯 dexel 去仿叶轮,结果叶背的凹面被吃成了阶梯状,白忙活一场。
还有一个参数几乎所有人都会低估:离散分辨率与内存的非线性关系。一个 0.5 m 长的航空结构件,dexel 网格从 0.5 mm 降到 0.2 mm,体素数涨了 15 倍还多,显存直接爆。我的经验值是:粗加工用 1.0–2.0 mm 看宏观余量分布,半精加工 0.3–0.5 mm 看转角残留,精加工根本不用全件仿真,只切出关键特征段做局部高精度建模就够了。

切削力系数:手册上的值和你的机床不是一回事

说到切削力,绕不开 Kienzle 模型。写成这样:
Fc = kc1.1 · b · h(1-mc)
b 是切削宽度,h 是切屑厚度,kc1.1 是 h=1 mm、b=1 mm 时的单位切削力,mc 是材料常数。手册里 45 钢的 kc1.1 大概在 1700–2000 N/mm² 这个区间飘。问题就在这个“飘”字上。
同一批 45 钢,正火态和调质态差 15% 很正常。刀具涂层换了,前角从 10° 改成 15°,系数跟着走。所以我做任何力预测之前,第一件事永远是做一组变进给的正交切削试验,自己反算 kc1.1 和 mc。测力仪用 Kistler 9257B 这类三向平台,采样率别低于 5 kHz——低于这个数,齿频的峰值直接被平滑掉,你怎么算都是错的。
反算的时候有个细节特别容易翻车:切屑厚度要取积分平均值
hm = (360 · ae · fz · sinκ) / (π · D · φs)
而不是直接用每齿进给 fz。图省事用 fz 代进去,力能算小两成以上,小径向切宽的工况尤其明显。以前我在一个模具项目上就吃过这个亏,模型算出来 Fc 是 900 N,实测 1.3 kN,查了三天才发现是切屑厚度取值的问题——不是模型不行,是我喂给它的数不对。
颤振与薄壁变形:算不准的地方才是工艺的命门
老实讲,切削力量级偏 10%,现场往往能靠经验补回来。真正会让你半夜被叫去车间的,是颤振和薄壁让刀。
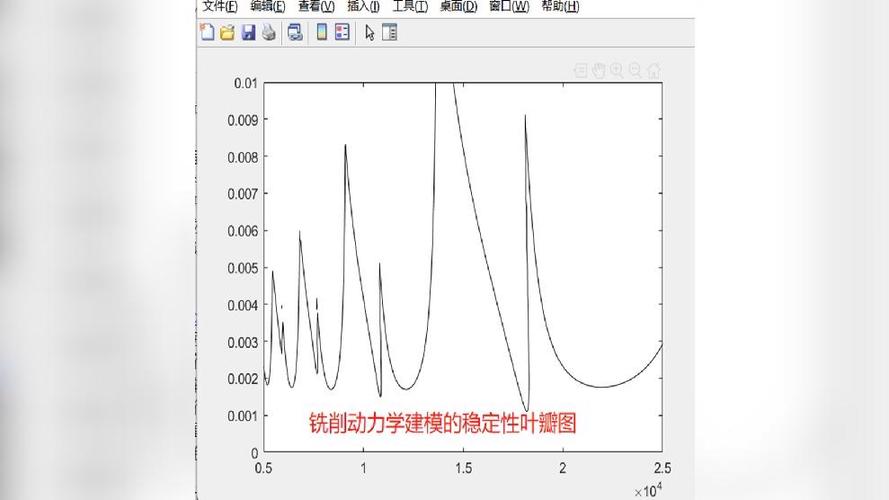
稳定性叶瓣图这件事,理论已经很成熟。Altintas 那套频域法,用刀尖频响函数 FRF 加定向系数矩阵解特征值,画出来的图确实漂亮。但漂亮归漂亮,你拿它直接排工艺,大概率要打脸。
原因有两个。一是 FRF 通常是在空转或者轻载状态下锤击测的,主轴在不同转速下动力学参数会漂移。转速从 3000 拉到 12000 rpm,模态频率挪个 20–30 Hz 很常见,叶瓣的位置跟着一起挪。二是刀具悬伸。同一把 φ12 立铣刀,悬伸 60 mm 和 90 mm,极限切深能差一倍。我见过工艺员拿着悬伸 60 mm 的叶瓣图去指导 90 mm 悬伸的工序,切到第三刀就开始尖叫。
薄壁件变形更麻烦。力模型给的是刚性假设下的力,可壁厚 1.5 mm 的框段本身就软,力一压,实际切深比名义切深小,切出来的壁厚直接超差。这是个耦合问题,不能分开算。
工程上比较实用的解法是迭代补偿:先用名义切深算力,松耦合跑一遍静力有限元拿到变形量,再把变形量反向叠加到名义切深上做修正,迭代三到五次基本收敛。别指望一次成功。收敛判据我一般取壁厚方向变形残差小于 0.01 mm。
材料本构这块也有讲究。普通结构钢用 J-C 模型就够用,但铝合金,特别是 7075-T6,屈服对应变率并不敏感,真正捣乱的是回弹和你压根没建模的残余应力。毛坯如果是轧制板,残余应力释放带来的变形有时候比切削力还大。这一条,很多仿真模型里是空的。
从单机到产线:虚拟调试与装配偏差
零件级仿真做完了,往上一级就是产线。虚拟调试现在用得越来越多,做法是把 PLC 程序接到仿真环境的数字模型上,用软 PLC 或者硬件在环的方式跑。好处很实在,设备到厂之前就能把干涉、节拍、急停逻辑过一遍。
踩坑经验:信号映射的实时性,比模型精度重要得多。我见过一个项目,机器人模型建得极其精细,连减速机回差都标定了,结果因为 OPC UA 的变量刷新周期设成了 100 ms,高速段位置指令直接滞后一拍,仿真里撞刀。模型再准也救不了这个。
装配偏差分析走的是另一条路。雅可比旋量模型配合蒙特卡洛抽样是主流做法,几万个样本下来,能得到封闭环的尺寸分布。这里有个很现实的问题:公差不能都按对称正态分布给。铸件、注塑件的尺寸分布经常是偏的,用 ±3σ 对称假设算出来的合格率,跟实测能差十几个百分点。有条件的话,拿三坐标的实测数据拟合真实分布再抽样,这一招比把网格加密一倍管用得多。

几点收尾的实话

做数字工艺仿真虚拟建模,最贵的从来不是软件许可,是你花在标定和验证上的时间。我的建议很朴素:模型精度够用就行,别追求好看。每引入一个物理效应,先问自己它对应多大的偏差量级,小于公差十分之一的,直接忽略——省下来的算力投到真正敏感的那一项上。
标定数据一定要留。试验记录、测力曲线、锤击 FRF,这些东西过两年就是你的资产,比任何一份仿真报告都值钱。还有一条,仿真结果必须跟首件检测对一遍。对不上就去找原因,模型和现实不一致的地方,往往藏着真正的工艺问题。
至于那些确实算不准的部分?承认它,给它留个安全余量。这不是妥协,是工程。
