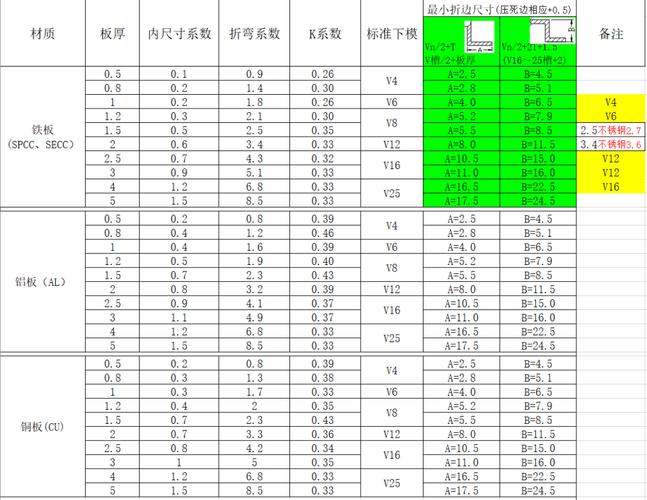
钣金折弯工艺:资深工程师的实战避坑指南
上个月刚帮业务部擦完屁股,一批出口的不锈钢控制箱,因为折弯角度超差,整批退货,损失小两万。问题出在哪?设计的时候直接抄了教材里的K因子,连回弹都没算。 摘要:本文结合十年生产一线的实际案例,拆解折弯工艺中容易被忽略的核心细节,覆盖回弹计算、...
上个月刚帮业务部擦完屁股,一批出口的不锈钢控制箱,因为折弯角度超差,整批退货,损失小两万。问题出在哪?设计的时候直接抄了教材里的K因子,连回弹都没算。 摘要:本文结合十年生产一线的实际案例,拆解折弯工艺中容易被忽略的核心细节,覆盖回弹计算、...
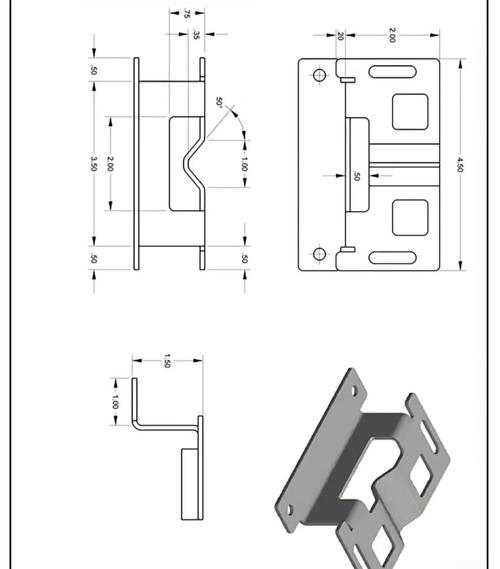
学生的卡点从来都不是不会算 上次上课收期末作业,三分之一的人展开尺寸算对了,激光切割出来成品,就是套不上预定的轴。 很多学生背中性层偏移公式背得滚瓜烂熟,K因子的数值表都能默写下来,一画就错。错在哪里?他们把展开当成了纸上的算术题,根本没想...
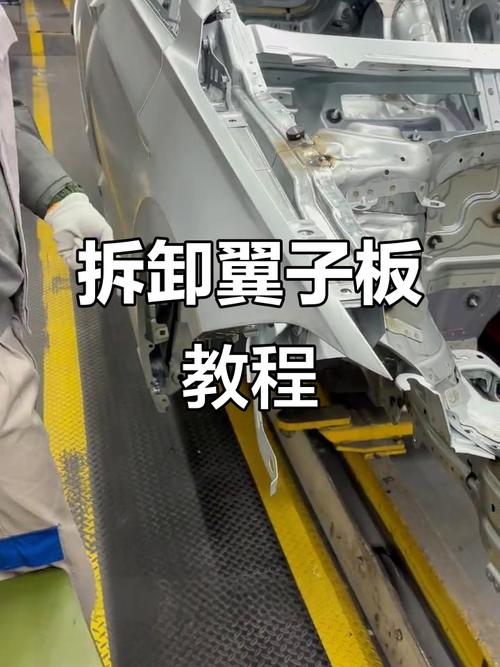
摘要:给有一定机械基础的中级工程师整理几个实际项目里踩过的大坑,都是标准手册没讲透的设计细节,全是落地的干料。 拉延模压边筋:别只套标准,一定要留调整余量 三年前接了某主机厂的SUV翼子板外板项目,那时候刚转主力设计,照着GB/T 1391...
上周带毕设小组改加工工艺,一个做不锈钢保温杯内胆的学生蹲在实验台边上挠头,连做三批试样,口部翻边全裂。料是对的,304冷轧,厚度0.8,参数也按教材算过,翻边系数没问题,怎么就裂了?我拿起废件捏了捏口部,指着边缘不均匀的料纹问他,预缩口的工...
摘要:很多钣金冲压工程师做工艺设计时,习惯把大部分精力放在拉伸、折弯工序上,对胀形的工艺设计往往一笔带过,最后试模阶段出一堆问题,改模改到崩溃。本文结合十来年一线工艺开发的实际项目,讲透胀形设计的核心要点和踩过的坑,给同行做参考。 什么是真...
上课讲了三届,才发现学生都卡在这里 上次课抽点改图,拿了个现成的五金外壳设计让学生调翻边参数,一半人提笔就把翻边高度改成了料厚的5倍。 哪来的数?教材上印的经验公式嘛。 好多教材讲翻边,就扔个公式说翻边高度不能超过料厚的多少倍,根本不写公式...
摘要:很多有三五年冲压经验的工程师,碰到拉深问题还是只会瞎调压边力,翻手册套公式,出了问题就甩锅给材料不对。我干了十八年冲压工艺,踩过的拉深坑比你们改过的模具还多,今天就掏点真东西出来。 拉深系数不是查表就能直接用的死数 很多人拿到工件,第...
上周给大三上机械设计实践课,收上来的课程设计作业,快一半人都在同一个地方栽了跟头。我翻着屏幕上的CAD模型,指尖停在主梁的截面参数上,半天说不出话。 学生画弯曲变形,永远只记得公式 所有学生都能背出弯曲正应力公式,惯性矩算得一丝不差,挠度结...
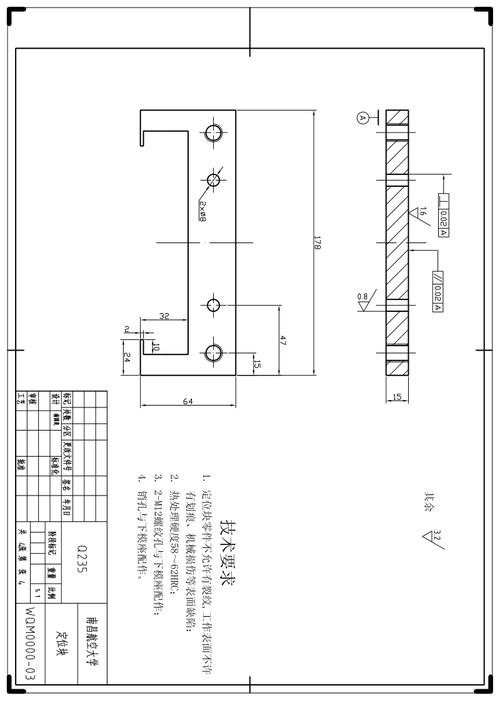
做钣金冲压的,谁没跟冲裁打过交道?很多刚摸到中级工程师门槛的朋友,一提到冲裁,张嘴就是间隙公式,对着标准查表,真到开模试冲,照样出问题。 我刚入行的时候也一样,对着GB/T 16743的冲裁间隙表背得滚瓜烂熟,结果第一批试冲出来的活就废了三...
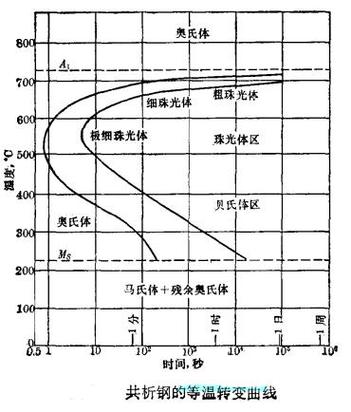
上周的课程设计答辩,又有三个学生栽在同一个坑里。 学生第一次碰,十有八九卡在同一个地方 捧着课本抄定义,张口就说“等温锻造就是整个过程温度保持不变”,连眼睛都不眨一下。 我每次听到这个回答,都忍不住扶额。 真能做到坯料从加热到成形完温度一丝...