2026-09-14 15:36:44 分类:材料工艺
去年某主机厂一款量产SUV的转向节,CAE算出来静强度安全系数1.8,台架试验要求15万次循环,结果刚跑到12万次,从安装衬套的内孔裂到了主销孔。
仿真应力的误差,往往出在边界条件
很多人画图的时候,为了省网格量,直接把衬套、螺栓这些零件删了,给孔壁加个全约束就算完。
说白了就是把软件当计算器,输入啥输出啥,根本不管实际装配是什么样。
那次我们去现场拆了合格的零件测,衬套和转向节内孔的过盈量是0.12mm,过盈压装之后,内孔本身就产生了一圈均匀的预压应力,刚好抵消掉转向节工作时候产生的拉应力,大概能减15%的最大应力。
之前的仿真把这块全漏了,算出来的应力本身就偏保守,还错把预压应力变成了额外约束,结果安全系数算出来虚高,断了都不知道为啥。
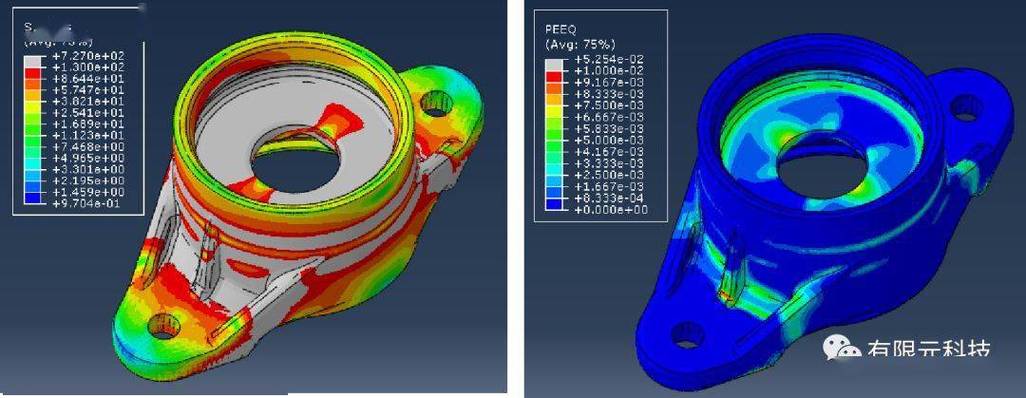 铝合金转向节应力云图仿真结果
还有更离谱的,我见过给缸体做应力分析,把螺栓预紧力直接当成集中力加载在螺帽面上,实际预紧力是通过螺纹接触面均匀传过去的,这么算出来的螺纹孔根部应力,误差能超过50%。
错得离谱。
可照样能出报告,照样能过评审,对吧?
说实话,只要边界条件差一点,应力结果差一个量级都不奇怪。你对着漂亮的云图调网格,调出来的结果再好看,那也是错的。
残余应力,量产零件的隐形杀手
90%的量产零件失效,都不是工作应力超了设计值,是残余应力没算进去。
前年长三角有家做动力电池托盘的工厂,挤压铝型材焊接完,放仓库里自然放着,一周时间边框角部自己裂了。找了三家单位算应力,全都说工作应力下安全系数超过2.0,不可能裂。
我们带了便携式X射线应力仪去测,角部焊缝热影响区的残余拉应力,直接干到270MPa,刚好摸到6系铝合金的屈服强度下限。啥概念?就是哪怕你什么力都不加,本身就已经快被拉断了,环境温度降个十度,收缩一下,直接就裂了。
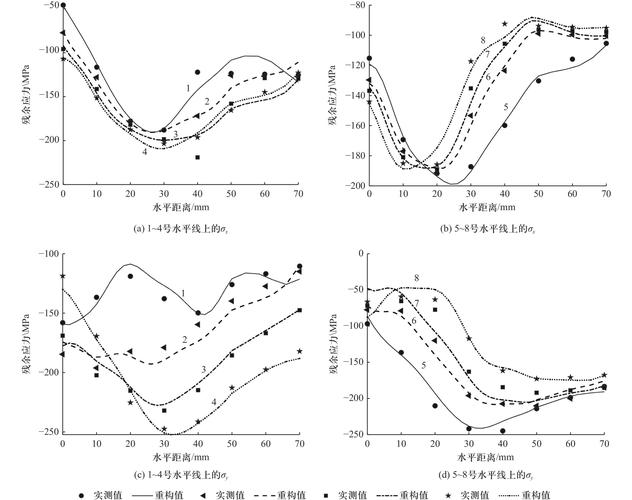 锻造铝合金零件X射线残余应力测试曲线
不过话说回来,谁做应力分析会把生产过程的残余应力加进去?
锻造的冷却应力,焊接的热应力,机加工的表层残余应力,甚至喷砂都能给你整出上百MPa的应力。这些东西,你仿真就算想加,怎么加?
批量生产的零件,每一件的残余应力都不一样。挤压型材,挤出机头和机尾的料,出口温度差40度,残余应力能差一倍。焊接的时候,工人手慢个两秒,线能量高一点,残余应力就能涨30%。你拿一件试样测出来的数,放到一万件量产货上,根本不适用。
很多设计员就是拿个干净的无应力模型算,算出来全对,一量产就出问题,怪材料不好,怪工艺不行,就是不说自己的应力分析漏了大半东西。
产业化里绕不开的硬伤,戳破了得罪人
 产业化里绕不开的硬伤,戳破了得罪人
现在所有的应力分析理论,本质上都是建立在“材料均匀连续”这个假设上的。对不对?
可实际生产出来的材料,哪有均匀连续的?
铸造有疏松,锻造有流线偏析,焊接有晶粒长大,增材制造有孔隙和层间弱结合。哪怕是一块轧出来的钢板,表层和芯部的性能都不一样,应力分布自然也就不一样。
我们之前给航空做钛合金锻件,探伤出来一个φ0.8mm的疏松,位置刚好在应力集中的圆角处。理论仿真算出来圆角最大应力是1050MPa,符合要求,结果实际疏松周围的应力集中放大了一倍,直接干到1600MPa,超过了屈服强度,一受力就裂。
这种微小缺陷带来的应力放大,你仿真能算吗?就算你把缺陷画进去,批量生产的时候每个零件缺陷位置大小都不一样,你一个个算?成本谁出?
还有更现实的问题,现在测残余应力,不管是X射线衍射还是钻孔法,都只能测零件表面几个毫米深的地方,零件芯部几十毫米厚的地方的应力,谁能低成本测准?
至今没有。全都是靠经验猜,靠工艺余量堆,不行就加厚,加大安全系数,最后就是零件做的又笨又重,成本降不下来。
别扯什么数字孪生,别扯什么高精度仿真,真到量产环节,应力分析还是绕不开“试错”这一步。你算一百个模型,不如拆十个失效零件,磨开来看看裂纹从哪起的,测一下实际应力,来得实在。
说出来不好听,可这就是干工艺的人都默不作声的事实。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:应力分析:很多人算对了,却依然救不了零件
文章链接:https://www.yqhljx.com/list_11/2824.html
