你测的黏度,根本不是生产用的黏度
说实话,现在九成工厂测聚合物黏度,就只测个熔融指数。按国标来,10kg砝码压10分钟,算出来单位时间流出的料量,对应个黏度值。说白了这就是低剪切下的近似值,跟实际生产的工况,差了十万八千里。
实际注塑机射胶的时候,剪切速率是多少?1000到10000 s⁻¹。熔融指数测试的剪切速率才多少?不到10 s⁻¹。差了三个数量级。低剪切下黏度差10%,高剪切下能差一倍。你拿低剪切的数定工艺,能不出错?
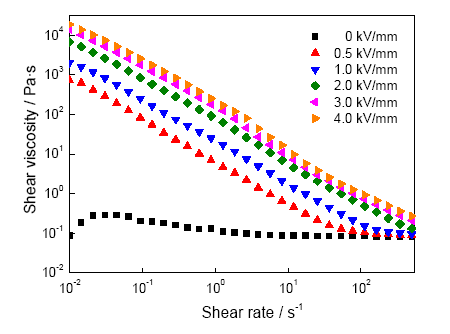
上次那个汽配厂的料,厂家偷偷加了15%回收料,重新做了粒径混炼,低剪切下熔融指数跟全新料几乎一模一样,高剪切下黏度直接掉了一半。射胶压力控不住,模腔里料压直接超设定值一倍,可不就是飞边堵模一起來。
别说是塑料,涂料、油墨、胶黏剂全这个德性。你开涂料厂,测黏度用涂四杯,流完时间对了就出货,客户刷的时候,辊涂剪切跟刷涂剪切不一样,出来的漆膜厚度差一倍,不掉才怪。
非牛顿特性,就是隐形的工艺陷阱
大部分人对黏度的认知,还停留在水、酒精那种牛顿流体:搅得快搅得慢,黏度不变。现实是,工业里90%跟黏流体有关的产品,全是非牛顿。要么剪切变稀,要么剪切增稠。
举个喷墨打印墨水的例子。放那静置不动,黏度跟稀蜂蜜似的,不会流得到处都是。喷出来的时候,经过喷嘴,剪切速率一下子冲到十万s⁻¹,黏度直接降到跟水差不多,才能喷出20微米的均匀墨滴。要是黏度不对,要么堵头,要么喷出来散成一团,根本印不成。
前几年帮一家国内耗材厂调墨水配方,就是这个问题。拿着旋转黏度计测,静置黏度完全符合设计要求,上机就是废片。折腾了半个月,才发现分散剂加少了两个千分点,静置黏度对,高剪切下黏度直接翻了三倍,喷不出来。前前后后废了五箱喷头,才摸对这个数。
不过话说回来,很多刚入行的工艺员,真就拿着旋转黏度计那点数就敢定工艺。旋转黏度计最高剪切速率才100 s⁻¹,跟实际生产的剪切差了几百倍,测出来的数有啥用?也就是做个批次参考,真要用来定工艺,踩坑踩到你哭。
产业化绕不开的硬伤:没人能测准动态黏度
现在所有商用的黏度测试,全是离线测。要么把样品取出来,拿到实验室融化了测,要么常温静置测,结果跟实际生产的黏度根本不是一回事。
实际生产里,黏度是活的。它跟着温度变,跟着剪切变,还跟着反应进程变。比如反应成型聚氨酯,原料混合之后,几秒钟就开始交联,黏度从1 Pa·s涨到1000 Pa·s只用了不到10秒。现在最好的在线黏度计,响应时间也要半秒。半秒够干啥?交联度都上去了,测出来的数永远滞后,根本赶不上变化。
更坑的是,只要你放传感器进去,本身就会改变流场,改变剪切速率,测出来的黏度本来就不准。你测的是你传感器附近的黏度,不是整个料流的黏度。
现在行业里都在喊自动化,喊闭环控制,喊工业4.0。连黏度这个最核心的工艺参数都测不准,还谈什么闭环?所有的自动化调参,都是拿离线测的死数去套,碰到原材料波动,直接歇菜,最后还是得靠老师傅手感调。
对吧,现在所有人都盯着产品的最终性能,强度够不够,耐温够不够,价格够不够低。没人愿意砸钱啃黏度这块硬骨头。卖产品的时候不说黏度,只说最终性能,谁管你加工的时候坑不坑。出了问题就甩锅给工艺,让工艺员自己调,调不好就换料,稀里糊涂就过去了。
这就是现在黏度相关产业化里,根本绕不开的盲区。不是不知道它重要,是所有人都在装看不见,反正坑到的是下游工艺,不是上游卖料的。就这么回事。
