去年珠三角一个做快递袋的老板找我,拉着我看厂角落堆的三吨废膜,脸都绿了——买的新料,按供应商给的报告,熔融指数刚好是2.0g/10min,完全符合采购要求,结果开机吹膜,12%的破洞率,连合格的产品都挑不出来,光赔客户的物流违约金就二十多万。
熔融指数测的根本不是生产用的流动性
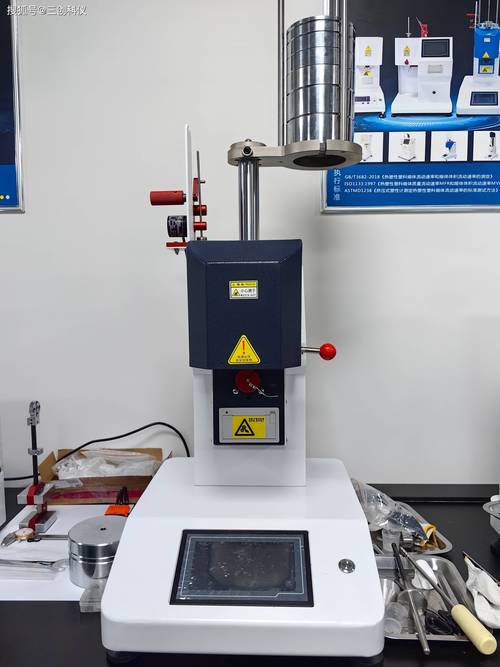
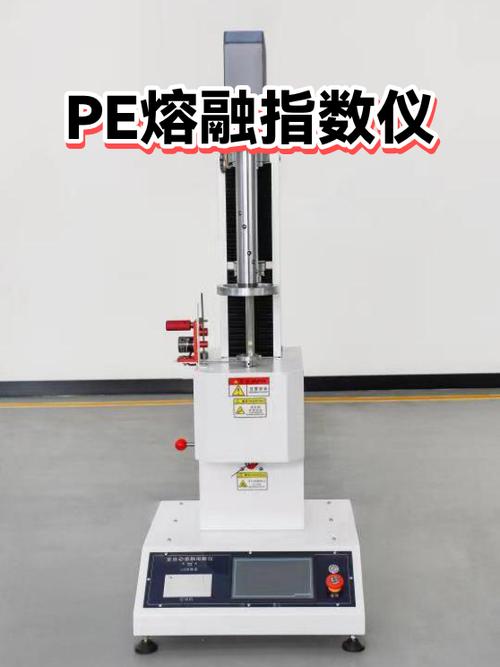
说白了,熔融指数就是个实验室里挤着玩的指标。把粒子加热熔融放到料筒里,加个规定重量的活塞,秤一下十分钟挤出来多少料,就这么简单。
现在百分之八十的行业人,默认把熔融指数当流动性看,拿到料先测MI,不对就改配方,大错特错。
实测发现,两个熔融指数数值完全一样的料,分子量分布能差出一倍多。同样是2.0的HDPE,分子量分布窄的,模头膨胀率比分布宽的低30%,吹膜的时候上机张力差出来一大截,破洞、厚薄不均就是这么来的。
你说数值对,能代表什么?什么都代表不了。
同一批次料,MI能飘到你不敢信
上个月在东莞一个改性厂调机,闲得没事,拿同一卷粒子连续测了五次MI,结果出来我都笑了:1.89、2.01、1.76、2.15、1.94,最大最小差了快0.4,差出了20%的波动。
为什么会这样?很多做了五六年品控的都不知道。你下料的时候有没有压实?料筒壁温度差个两度?粒子带了万分之几的水分?哪怕你烘过料,沾在表层的那点水,刚好让你碰上几个带水的粒子,数值直接飘。
实话讲,十家工厂有八家测MI的时候,不称固定下料量,随便倒满料筒就测,能测准才见鬼了。
之前碰过一个做汽车改性PP的,主机厂要求MI是8±1,品控测了一个样出来是8.9,差点把整批复检退货,后来连续抽十个样测,平均下来是8.2,虚惊一场,耽误了三天交货,光滞期费就赔了三万多。就为了一个本来就不准的数。
绕不开的硬伤,全行业都在揣着明白装糊涂
说穿了,熔融指数最大的问题,就是它测试的剪切速率太低了。一般MI测试的剪切速率,才不到10 s^-1对吧?你实际生产呢?吹膜的剪切速率是100到1000 s^-1,注塑成型直接干到1000到10000 s^-1,剪切速率差了两三个数量级。
低剪切下测出来的流动性,能代表高剪切下的实际表现吗?根本不能。很多低MI看起来流动性差的料,高剪切下反而比高MI的更顺,反过来也一样,你说这个指标有什么用?
不过话说回来,为什么大家还在用?便宜啊。测一个MI五分钟,成本几块钱,工厂量产抽检,一小时能测十几个。你换流变仪测全剪切曲线,一台仪器小几十万,测一个样半个多小时,中小厂买不起也耗不起,在线检测的设备更贵,不是谁都能装。
现在行业标准还是把MI当核心验收指标,上游给报告,下游按这个卡,出了问题就互相甩锅,要么就是调机调半天,最后才发现是MI本身就不准。没人改这个规则,也没人愿意捅破这层窗户纸——改了标准,中小厂都换不起设备,整个产业链的品控体系都要乱,对吧?
我干这行十五年,见过不下几十家厂栽在这个坑,大到几十万的废料,小到批次不合格返工,大家都骂这个指标不准,转头还是接着用。说白了,就是没有更好的低成本替代方案,这个硬伤,就这么一直摆着,没人动得了。
别迷信那张报告上的MI数值,上机开出来合格,才是真合格。就这么简单。
