2026-09-15 14:47:40 分类:材料工艺
去年山东一家地方炼化厂,加氢装置的入口法兰35CrMoA螺栓,运行才18个月,三根同一批次的螺栓齐刷刷从头部断裂。探伤全合格,安装应力也对,最后打开断口做扫描电镜,晶界上全是氢蚀留下的沿晶断裂纹——典型的氢脆。没人想到,这批螺栓出厂前所有检测全过,镀镉也做了除氢,还是出事。
你看到的断口,根本不是氢脆的起点
很多人觉得氢脆是电镀或者使用过程中才进的氢,不对。说白了,氢从炼钢那一刻就钻进钢水里了。就算你真空脱气,现在工业水平最好也只能降到2ppm左右。这个量级对低强度钢没事,对强度超过800MPa的钢,已经足够在晶界慢慢偏聚了。
锻造的时候,如果终锻温度不对,冷却太快,氢跑不出去,直接就埋了炸弹。我十年前在常州碰过一批汽车连杆,40Cr调质,强度950MPa,出厂一年放仓库没拆封,自己裂了。就是炼钢带的氢没跑出来,应力释放的时候直接脆断。
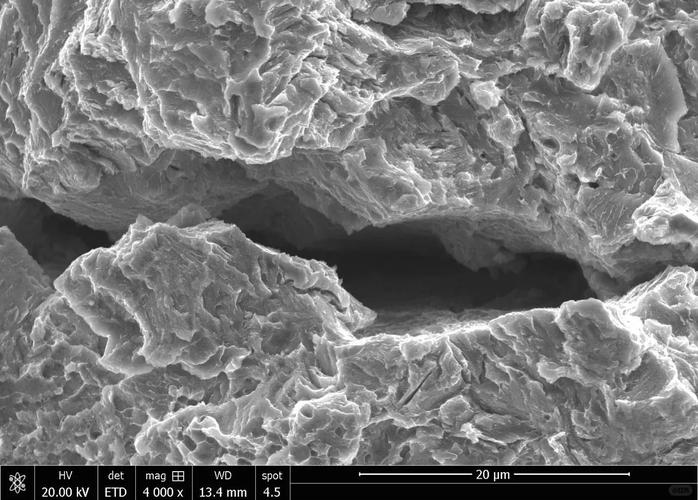 氢脆沿晶断口35CrMo螺栓扫描电镜图
大部分出问题的工件,病根早就埋下了。不信你去翻国内十年内的高强度紧固件失效报告,七成以上的氢脆断裂,批次里本来就有残留氢超标。
所谓的标准除氢工艺,全是糊弄人的幌子
说实话,我接触过不下一百家做电镀紧固件的工厂,真正按要求做除氢的,不超过十家。为什么?
标准要求,电镀后4小时内必须进除氢炉,190-210℃保温,直径10mm的螺栓,要把芯部的氢扩散出来,需要多久?实测告诉你们,至少24小时。现在工厂接订单,一吨高强度螺栓利润才两三百,你保温24小时,炉租电费翻三倍,谁干?
大部分工厂都是保温2-4小时就拉出来出货,更有甚者,镀完直接堆在院子里,说“自然放一个月也能除氢”,这不扯吗?室温下氢在钢里扩散1mm需要整整3天,你10mm的螺栓,自然放得等半年,客户能等?
还有,很多人觉得除氢能把所有氢赶出去,不对,氢已经跑到晶界偏聚成气泡了,你再怎么保温,也出不来。说白了就是,只要氢进去了,你只能降低含量,没法彻底清除。
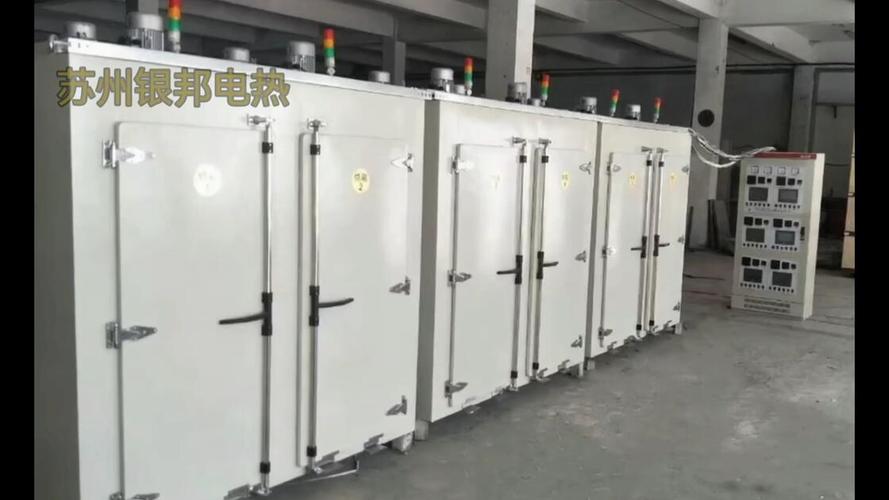 紧固件电镀后除氢加热炉现场图
不过话说回来,就算你真的按工艺做了除氢,就能百分百避免?也不一定。我前几年给国内某储氢设备厂做工艺支持,他们做70MPa的高压储氢瓶,用的1500MPa级的高强度钢,所有工艺全按最高标准走,真空脱气到1.8ppm,镀后除氢保温36小时,结果做1000次充放循环之后,拉伸试样的断后伸长率降了30%,还是氢脆。
产业化绕不开的死结,至今没人破局
 产业化绕不开的死结,至今没人破局
现在氢能炒得火,到处都在上储氢项目,但是没人敢直面这个问题。强度越高,抗氢脆性能越差,这是铁律。你要储氢压力高,就得用高强度钢,强度上去了,氢脆敏感性指数直接翻几倍。
现在所有的国家标准,测氢脆都是做静态的应力测试,放200小时不裂就算合格,谁给你测5年10年的循环充放?说白了就是,大家都在拿静态标准骗自己,反正出问题也是十年后的事,那时候谁找谁?
还有一个盲区,就是焊接接头的氢脆,现在很多工厂做焊后消氢,都是按温度时间走,但是不同晶粒度的钢,氢扩散速率差一倍,细晶钢消氢时间要加一倍,没人调工艺,照样出事。
现在所有的解决方案,都是治标,要么加合金,加了合金成本涨一半,强度还上不去;要么做涂层,涂层一刮破,氢照样进去;要么降低强度,降低强度你就做不了高压储氢,白搭。
我干了15年工艺,碰过的氢脆事故没有一百也有八十,核心问题从来都不是技术达不到,是产业化降本和安全要求天生矛盾。客户要便宜,工厂要赚钱,标准留了漏洞,大家就都往下限走。最后埋了雷,炸到谁谁倒霉。
至少现在,看不到能大规模落地的解决办法。这个坑,只要用高强度钢,你就绕不开。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:氢脆:高强度钢产业化绕不开的隐形死结
文章链接:https://www.yqhljx.com/list_11/2869.html
