2026-09-15 22:32:44 分类:材料工艺
去年给东莞一家做新能源汽车结构件的工厂做工艺整改,刚进门老板就拉着我吐槽,半年前听供应商忽悠换了更薄的原料,算好了一年能省三百万,结果亏了快两百万进去。
原料降价不是省,要算全链路总账
说实话,很多老板一提成本控制,第一反应就是降原料成本。要么砍克重,要么换低牌号,要么对着供应商死压价。对吧?这家东莞厂原来用1.2mm厚的高强冷轧板生产门槛加强梁,换了同牌号1.0mm的,算下来单件省0.21元,每月出120万件,账面上每月纯省25.2万,换谁不动心?
实测发现,冲压成型率直接从原来的98.7%掉到了91.2%。光是不良品返工的人工和回炉废料,每月就多花了62万。还不算客户因为不良率超标延迟验收,罚了18万的季度违约金。更坑的是,原料薄了之后,冲压冲击力对模具的损耗直接翻了三倍,原来一副模具能冲12万次,现在冲4万次刃口就崩,换一副冷冲模要两万八,每月平均多换两副,又是五万多扔进去。
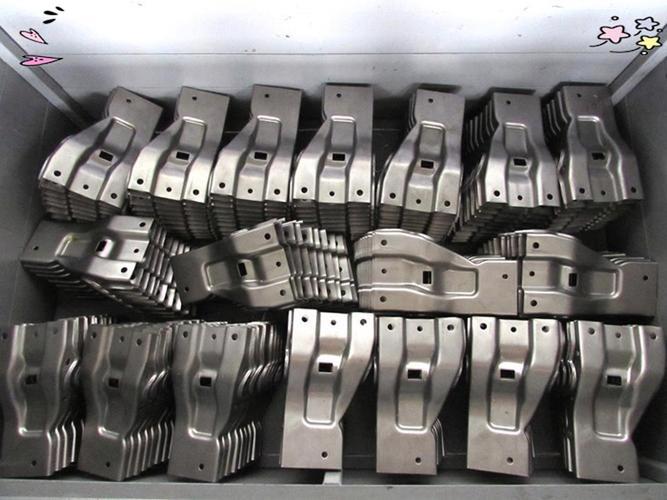 新能源汽车结构件冲压不良废料现场
说白了就是,你只算了原料端那点看得见的差价,没把后道所有隐形成本加进去。很多所谓的成本控制,就是这么亏的。盯着几毛钱的小利,亏了几十万的大钱。
工艺余量多留一丝,成本直接翻一倍
除了原料,最大的成本黑洞就是工艺余量。我见过太多工厂,跑了十几年的工艺,没人敢改,老师傅说多留点余量保险,就一直多留。
前年给江苏一家做液压阀体的厂做梳理,他们所有内孔的加工余量都比设计要求多留0.2mm,理由是铸造会偏芯,留多点省得报废。我抽了100件浇铸好的毛坯实测,96件的偏芯量都不到0.05mm,也就是说,他们磨掉的多余材料,9成都是浪费的工时。
算一笔账:一件阀体磨内孔,多留0.15mm就要多花1分20秒的机加工时间,一台磨床一天开10小时,就少出40件成品。按每件18块的加工费算,一天就少赚720块,一个月26天就是18720块。还不算刀具损耗,原来一把合金内孔磨刀能磨300件,现在磨180件就废了,一把刀1200块,每月平均多换三把,又是3600块。一年下来,光是这个多余的余量,就亏了快27万。
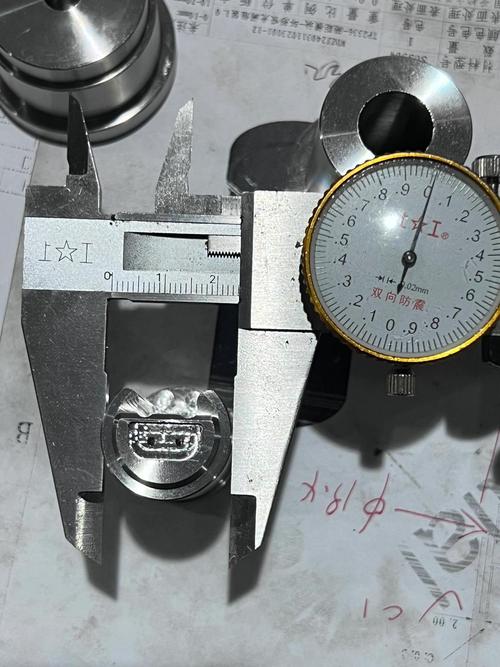 液压阀体内孔加工余量卡尺检测实拍
说实话,很多人觉得余量多一点而已,能费多少钱?积少成多啊,批量生产里,单个零件多花一块钱,一年出十万件就是十万,出百万件就是一百万。你以为的安全冗余,就是给成本开了个偷偷漏水的洞。
不过话说回来,我不是说完全不要余量,风险肯定要留,但你得拿实际批量的数据说话,不能拍脑袋拍出来。我见过的工厂里,八成的工艺余量都多了至少一倍,这个钱省下来,不比你跑断腿接新订单香?
成本控制绕不开的硬伤:没人愿意算隐形成本
 成本控制绕不开的硬伤:没人愿意算隐形成本
说了这么多案例,核心就是一件事:现在绝大多数成本控制,都是做表面功夫。全盯着BOM上看得见的料工费砍,那些看不见的隐形成本,全被漏掉了。
为什么会这样?很多工厂成本控制是财务牵头,财务只会对着已经发生的账单算,那些没发生的、隐含在流程里的损耗,他们不会算,也算不了。比如不良率升高一个百分点,带来的客户口碑损耗,未来订单流失的风险,谁给你算进成本里?工艺不合理导致的产能浪费,同样一条线,别人一天出1000件你出800件,那200件的机会成本,谁给你算?
更要命的是,就算有人算出来了,也没人愿意改。我去年碰见过一个厂长,明明算出来多余的余量一年亏30万,他跟我说,原来的工艺是十几年前老专家定的,改出了报废谁担责任?不如就这么混着,反正亏的是公司的钱,不是他的工资。
还有更可笑的,我见过有的厂搞成本控制,砍一线的辅料预算,连打包胶带都要省,要求工人每件少缠两圈,结果货到了客户那边散箱,产品碰花了,整批货报废,赔了客户四十多万,这上哪说理去?
说白了,这就是当下制造行业成本控制绕不开的硬伤。不是没有技术,不是没有方法,就是没人愿意动这块奶酪,没人愿意担这个责任。所有人都想做立竿见影的表面功夫,没人愿意沉下去挖工艺里的成本黑洞。这个盲区,什么先进的管理方法都绕不开,也解决不了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工艺端成本控制:大多数制造企业都算错了这本账
文章链接:https://www.yqhljx.com/list_11/2884.html
