2026-09-15 23:02:44 分类:材料工艺
去年广东某汽配厂做铝合金高压压铸,投产前工艺验证把参数窗口拉得极宽,料温区间放了30℃,浇铸速度上下差了0.2m/s,全尺寸全性能抽检全合格,结果批量生产第12天,出了1700件转向支架脆断次品,直接亏了280万。所有人都默认工艺窗口越宽越好,我干了15年材料工艺,见过至少七八个厂栽在“宽窗口”上。
工艺窗口不是安全圈,是概率带
说白了工艺窗口是什么?教科书说的“满足质量要求的参数范围”,放到量产里根本不是这么回事。哪有什么非黑即白的边界,这边进去就100%合格,那边出来就100%报废?根本不存在。比如我前年帮锂电厂调正极烧结工艺,同一个温度点,今天车间环境湿度高了0.5%,出来的比容量就掉了3mAh/g,刚好卡着合格线晃。你把窗口拉宽,把这个点包进去,今天合格明天不合格,说白了就是把质量风险甩给了老天爷。
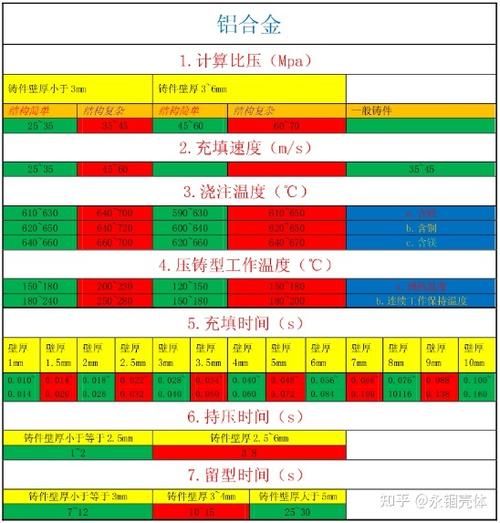 铝合金压铸工艺参数失效概率分布图
实测发现,哪怕是成熟工艺,窗口范围内的良率也不是平的,是一个正态分布的峰,大部分工程师画图纸只画框不画峰,把峰尾巴上的低良率区也包进去,美其名曰“宽窗口好生产”,纯属自欺欺人。给你报个真实数字,某旗舰手机的康宁大猩猩盖板玻璃化学强化工艺,标称窗口是400℃到440℃,实际上420℃±5℃以外,良率直接从99.7%掉到92%,你敢把窗口放宽到标称范围?量起来一天出几百件坏的,赔都赔死。
为什么没人敢把窗口写死
说实话,大部分工艺工程师画窗口的时候故意放水,这里头的门道,老工程师都懂,就是不说破。新项目赶进度,全因子试验做下来,边缘点刚好有一两个抽检合格,你直接把它划出去,研发说你能力不行,量产说你卡脖子,干脆放宽点,谁都不得罪。我刚入行的时候也干过这种事,当年做PCB沉金,要求金厚0.5μm到1.0μm,我测了20个试验点,0.3μm也有两个合格,直接把下限写到0.3μm,结果上线第一天,金厚不够的占12%,被生产部主管追着骂了三条街,脸都丢尽了。
 PCB沉金工艺厚度合格区间实测图
不过话说回来,就算你想写死,也没那么容易。实验室的窗口和量产的窗口,根本不是一回事。实验室里恒温恒湿,原料同一批次,设备精度控制在±0.1℃,到了工厂呢?设备精度飘到±1℃,原料纯度差0.2个百分点,夏天车间室温35℃冬天只有15℃,原来实验室开出来10℃的有效窗口,到现场可能只剩下2℃,你不点破,大家都揣着明白装糊涂,反正出了问题再现场调呗。说白了,宽窗口就是工艺工程师给自己留的安全垫,不是给量产线留的福利。
产业化绕不开的硬盲区
 产业化绕不开的硬盲区
现在所有人都在谈工艺优化,谈降本提效,没人愿意说破这件事:目前所有的工艺窗口,都是基于已有故障的事后总结,根本覆盖不了量产中未知的偏差。举个真实例子,新能源汽车动力电池连接片激光焊接,大家都是按抗拉强度画窗口,功率1800W到2200W,焊接速度10mm/s到20mm/s,所有参数范围内的样品抗拉强度都符合要求,结果车跑了两年,不少焊点因为晶粒长大慢慢虚焊了,这个长期时效的失效模式一开始根本没纳入测试,原来画的整个窗口全错了。
还有,现在批量生产都是十几道工序串下来,上工序的微小参数偏差,会直接挤压下工序的有效窗口,你每个工序单独画自己的窗口,每个都合格,串起来总良率直接掉七八个点,这种动态挤压效应,从来没人把它定量算进工艺窗口里,全靠工厂的老师傅凭经验微调,根本没有通用的计算方法。对吧?你说现在AI工艺模拟满天飞,说能精准算出每个工序的工艺窗口,算出来都是静态的,碰到原料批次波动、设备慢慢老化、甚至车间电网电压飘个几伏,模拟出来的窗口直接就废了。我见过某新势力造车,花了三千万做全流程数字孪生,工艺窗口模拟得完美无缺,上线实际良率就是比老工程师经验调的低三个点,为什么?模拟程序根本没把“车间空压机每天上午十点因为隔壁线开模,压力掉0.02MPa”这种破事算进去。
说白了,现在的工艺窗口,还是经验主义的筐,什么都往里装,就是没解决“动态偏差下的真实边界在哪里”这个核心问题。大家都在喊工艺升级,喊了十几年,连工艺窗口这个最基础的东西,都没摸透本质。所有人都贪宽,不敢收窄,宁愿出事了补,也不愿意提前把边界摸清楚,这个陋习,就是当下产业化绕不开的死结。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工艺窗口:被夸大的宽度优势和藏不住的产业盲区
文章链接:https://www.yqhljx.com/list_11/2885.html
