2026-09-16 01:12:44 分类:材料工艺
去年给国内某主机厂做车门扶手改性PP工艺优化,按客户要求用田口方法跑正交,实验室做出来10个样全过性能,拉去量产线试模,10模出3个低温脆裂,直接废了3吨粒料,损失12万。
说实话,干工艺15年,这种事儿我见得太多了。很多人把田口吹成工艺优化的银弹,实际上大部分量产翻车的案子,都跟着它的影子。
你跑出来的“最优参数”,为什么到产线就直接失灵?
当时我们按标准流程走,选了四个可控因子:熔融温度区间180-220℃,注射压力80-120MPa,保压时间5-15s,冷却时间10-20s,用L9正交表安排实验,测低温落锤冲击的信噪比,最后算出来最优组合就是190℃、90MPa、10s保压、15s冷却。实验室环境控得死,料筒温度波动±1℃,环境温度25℃恒定,每批原料熔融指数偏差控制在±0.1以内,所以所有样全过。
到了产线呢?早上开模环境湿度32%,下午涨到61%,原料每批熔融指数本来就允许±0.3偏差,料筒不同区段的温度波动本身就有±3℃,这些条件,你做田口实验的时候全给固定成常数了对吧?
说白了,田口方法从根上就把变量分成了「可控因子」和「噪声」,优化的时候只动可控因子,噪声全给固定死,默认噪声不会和可控因子产生交互作用。可量产现场,哪有什么纯噪声?所有变量都是混在一起动的,一点原料波动就能把你实验室的最优区间直接推出合格范围。
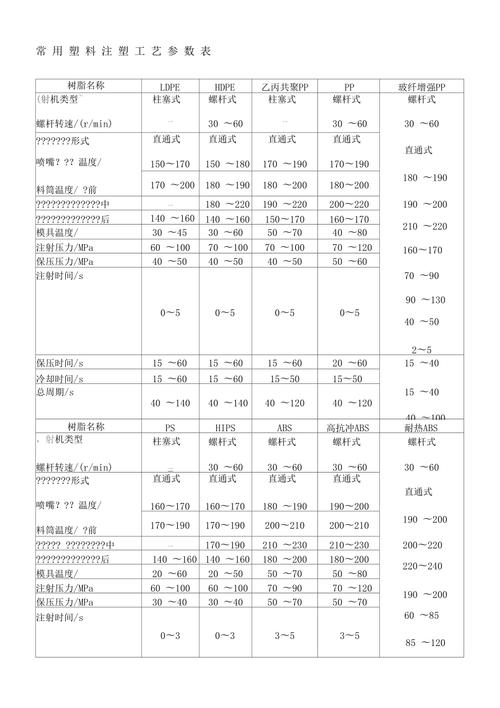 注塑工艺田口方法正交实验参数表
信噪比的优化逻辑,天生就偏科
田口的核心就是用信噪比找波动最小的参数组合,喊出来的口号是「质量就是贴近目标值的波动小」,这套逻辑在什么地方成立?在实验室开发小尺寸、低价值的电子元器件的时候,当然没问题。单位偏差的损失是线性的,波动小就赚了。
可放到大尺寸化工、材料工艺里呢?完全不对。实测发现,我们这个改性PP的脆韧转变点刚好就在190℃这个温度,信噪比算出来这个点波动最小,刚好就是卡在合格线的临界点上,稍微一点变量扰动直接不合格。
你要知道,田口做实验的样本量本来就小,正交表就是为了省实验次数给你降维,很多隐藏的临界点根本抓不到。信噪比计算的时候,还会把极端数据给平滑掉,实验室那十几个样刚好都在临界点上,数据看起来漂亮,到了产线一放大,所有隐藏的问题全出来了。
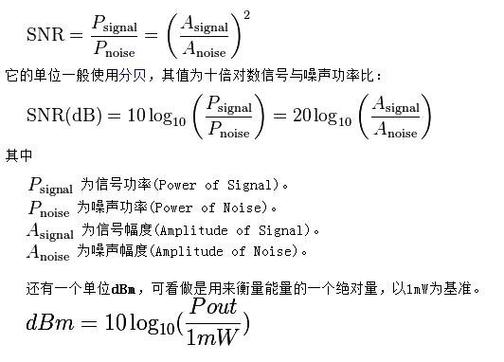 材料改性田口方法信噪比计算表
它本来就不是给量产用的工具
 它本来就不是给量产用的工具
我用田口快10年了,不是要把它一棍子打死。新项目刚启动,摸参数范围的时候,用它确实能省一半的实验量,毕竟不用全因子跑,少做几十次实验,省几十万的原料和人工钱,这不香吗?
但你要是拿田口输出的最优参数直接开量产,那就是自己给自己挖坑。我们统计过最近5年厂里的项目,15个直接用田口结果定量产参数的案子,8个出了批量质量问题,出问题的全是公差要求严、多变量耦合度高的材料加工项目。反过来,12个只用田口摸初始方向,后续再做全因子 robustness验证的案子,11个都顺顺利利。
不过话说回来,现在为什么那么多人迷信田口?说白了,写报告好看啊。整整齐齐一张正交表,算出来清清楚楚的信噪比,老板一眼就能看到你“科学优化”的结果,比你跟老板说“我还要再做一个月验证”好交差多了对吧?
说到这里,点破田口方法当下产业化绕不开的硬伤:它本质是降维采样的经验工具,天生就规避了多变量耦合、高阶交互作用这些量产里最要命的问题。它默认三阶以上的交互作用不存在,默认噪声不会影响可控因子的最优区间,这些假设在实验室的简化场景里能成立,放到复杂的量产现场,就是一张捅不破的窗户纸,一戳就破。
很多工厂推精益六西格玛,把田口方法包装成万能的工艺优化神器,出了问题就怪工程师没做好实验,从来不肯说这个方法本身就有盲区。你要想用它,先搞清楚它的边界:找方向可以,定参数不行。真要拿它当万能银弹,等着交学费吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:田口方法:被神化的工艺优化工具,藏着量产落地的致命暗坑
文章链接:https://www.yqhljx.com/list_11/2889.html
