2026-10-04 22:28:48 分类:材料工艺
去年整理旧笔记本,翻出多年前在真空车间调炉的记录,纸边都被真空油浸黄了,上面歪歪扭扭记着电子束熔炼的各种坑。
抽不干净的隐形杂质
大家都知道电子束熔炼要高真空,真空度要抽到1e-3Pa以下才能开束,对吧?很多新手刚上手就卡死在这一步,抽了一整夜,真空度就是上不去,拆炉检查找了整整一圈,漏点都没找到。
我第一次碰到这事儿的时候,头大了三天。
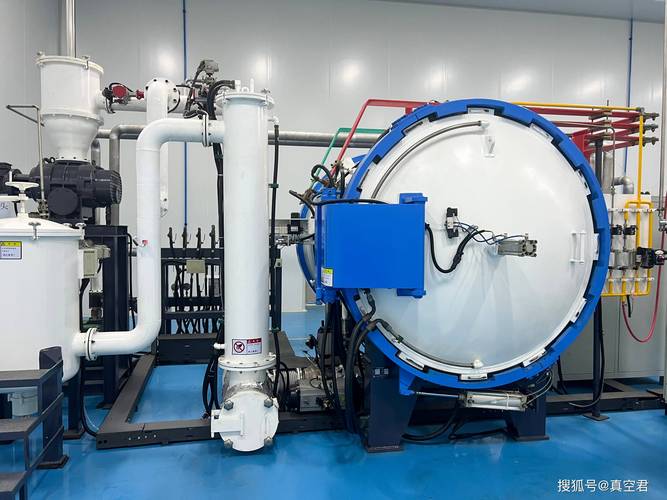 工业电子束熔炼炉真空室内部结构
最后拆开冷阱一看,原料堆太满,熔化的时候溅出来的金属液,把冷阱的吸附面全堵死了。哦,原来问题不在漏,在吸附。
原料进厂就算经过预处理,表面都会吸附水汽和二氧化碳,就算提前烘过,大块原料内部的孔隙还藏着气。一升温,全跑出来了。抽真空抽的是游离气,堵在孔隙里的气,只能靠慢慢升温烤出来。急着开炉,只会卡死真空度。
那次之后,我们改了流程,装炉之后先开低功率束流扫一遍原料表面,低温烘烤两小时再抽高真空,之后再也没出过这问题。
束流功率和熔池的隐形边界
电子束靠电子动能转热能加热,功率密度比电弧高太多,这是它的优势,也是麻烦的来源。
功率开太高,熔池中心温度能超过金属沸点,基体本身都开始蒸发,收率直接掉五个点不止。开太低,高蒸气压杂质蒸发不出来,提纯等于白做。
我那时候拉钛靶锭,要求氧含量低于100ppm,一开始功率开低了,做完检测氧含量150ppm,不合格。功率加了20%,氧含量降到70ppm,收率从92%掉到84%,老板脸都绿了。
 电子束熔炼钛锭拉锭结晶器剖面
试了快十次,才摸到那个微妙的平衡点:熔池保持半满,束流分成两束,一束扫熔池中心加热提纯,一束扫边缘保持流动性,拉锭速度控制在每小时8到10毫米(估算),既保证杂质能充分蒸发,又不会让过多的基体金属跑掉。最后收率稳定在90%左右,氧含量也稳定达标。
哪有什么写在手册上的最优参数,都是蹲在现场一次一次试出来的。
选对场景比选对设备重要
 选对场景比选对设备重要
说实话,现在很多人吹电子束熔炼,说什么纯度高无夹杂,什么都能炼。真不是。它适合的场景就那几类。
小批量高纯度活性金属靶材,航空航天用的特殊高温合金锭,这些对纯度要求极高,产量不大,能承受得住成本,用它没问题。
要是你炼普通结构钢,或者千吨级的工业钛锭,用电子束?那纯粹是拿钱打水漂。一炉的电费,加上真空设备的维护费,比原料本身都贵。
我见过一个创业公司,拿电子束炼普通铝硅合金,说要做高端铸件,做了三个月亏掉两百万,最后把炉子抵了工资。就是没搞懂工艺本身的边界。
还有个容易忽略的点,电子束熔炼拉出来的锭,结晶组织是沿着拉锭方向定向生长的,如果你要做后续变形加工,这个是优势,要是直接做铸件,反而容易出各向异性的裂纹。这个坑,不少刚入行的人都踩过。
说实话,做材料工艺这么多年,最深的感受就是,没有最好的工艺,只有最适合的工艺。电子束熔炼的好,只有用对了地方才能体现出来。
至今还有时候会碰到同一批次原料,出来的氧含量波动十几个ppm的情况,换了三批坩埚还是没找到稳定的解决办法。工程就是这样,不是所有问题都有标准答案,对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:电子束熔炼:真空炉里没人细说的工艺细节
文章链接:https://www.yqhljx.com/list_11/3827.html
