上个月跑佛山汽配厂调线,仓库堆了三箱不合格的弹性钢片。冲完切边翘得跟波浪似的,品管卡着死活不让出厂。厂长挠着头说,退过火了啊,硬度都对,怎么就是变形超差。
我翻了翻不合格件,随手掰了掰,心里有数。大部分人做退火,只盯着硬度,忘了退火最开始要解决的问题是什么。
你退火退的,其实是内应力
别拿教科书的定义套话,说什么退火是将工件加热到适当温度,保温一段时间后缓慢冷却。说白了,退火就是给材料「松绑」。
不管你是冷冲压、冷轧还是焊接,加工过程中材料表层和内部受力不一样,变形程度不一样,就会攒下一股劲儿没地方放。这股劲儿就是内应力。你不去把它放出来,切完边放两天,它自己就会翘,用的时候还会慢慢裂。
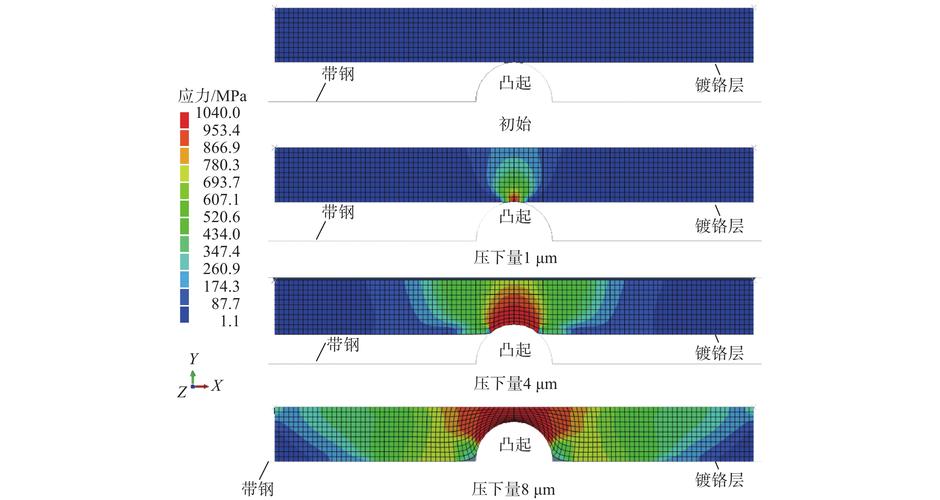
那次汽配厂找的小热处理厂,就是犯了最常见的错:只卡最终硬度,不管应力有没有放干净。整摞钢片堆进去就加热,保温够了直接开门拉出来吹风降温。表层冷得快,芯部冷得慢,旧的应力没放完,反而添了新的热应力,能不翘吗?
退完硬度对又怎么样?尺寸不对,还是废品。
试错踩出来的工艺边界
我刚跟着师傅学做热处理的时候,总觉得不就是温度时间么,按表填参数不就完了。碰的案子多了才知道,参数表给的都是范围,真正要卡的是边界。
第一个是温度边界。不是越高消应力越干净。那次的弹性钢,估算Ac1在720℃,之前有人图保险开到750℃,退完硬度掉了三十多个HV,屈服强度直接不合格,弹片用两次就疲软。开到680℃呢?内应力消了不到一半,切完还是翘。最后定在710℃,刚好,应力放完了,硬度还卡在要求范围内。
第二个是保温时间边界。不是越久越好。1.8mm厚的薄片,我们最后定的是40分钟保温。之前试过拖到两个小时,结果表层脱碳,晶粒长大,弹减性能直接不合格,一做疲劳试验几万次就断了。厚工件另说,薄件真的没必要久泡。
第三个是冷却速度边界。随炉冷却不是让你闭炉睡一觉,得控速率。那次我们要求每小时降温不超过50℃,客户之前省时间,降到500℃就开门出货,结果热应力又上去了,等于白退。
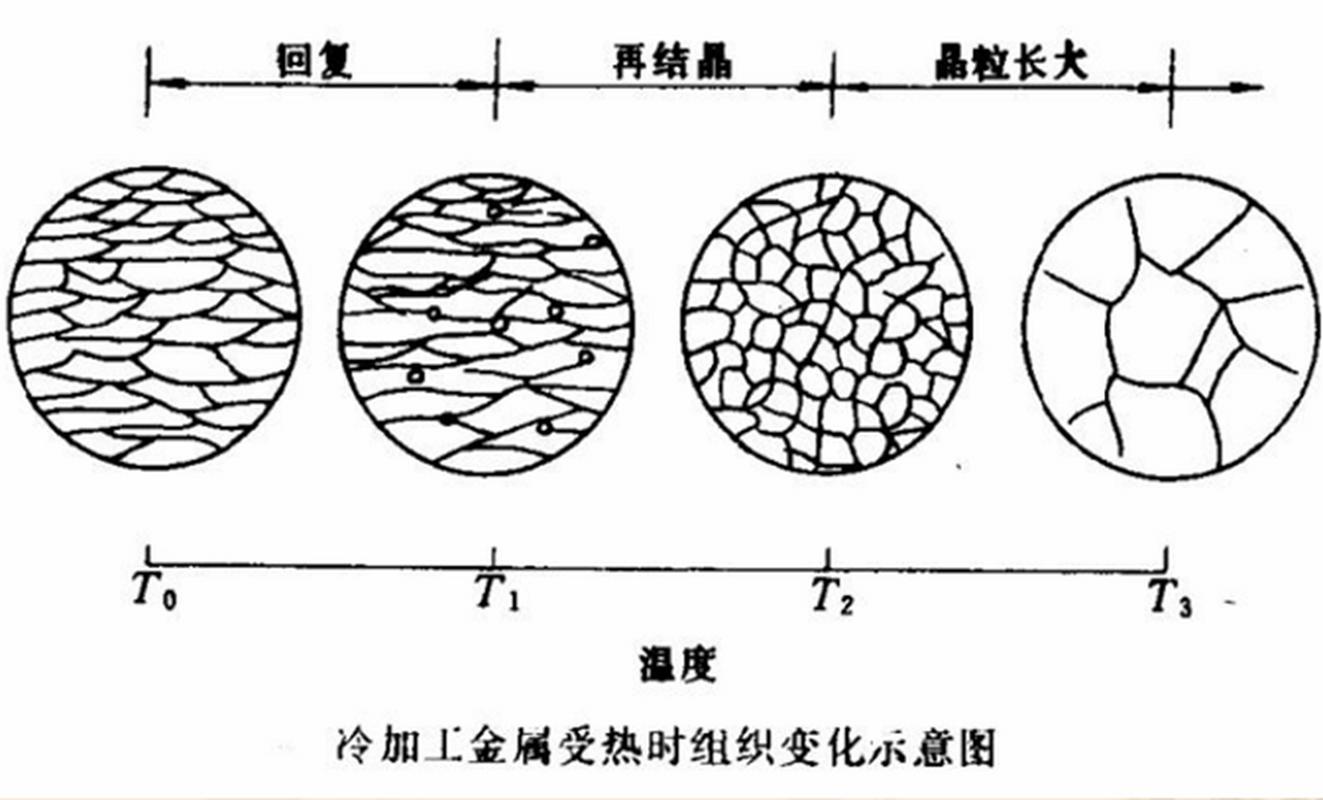
你看,每一项都有顶线和底线,过了哪条都不行。很多人说退火玄学,其实就是没摸清楚自己产品的边界在哪。
最容易偷懒也最容易出问题的装炉方式
说实话,十个退火出问题的案子,有六个栽在装炉上。大家都把注意力放在温度时间上,没人管你怎么摆进去。
我之前见过一家做机柜钣金的,整框乱堆着去退应力,出来零件弯得跟蚊香似的,校都校不平。特别是薄件,散热不均,受热不均,应力释放的速度都不一样,不变形才怪。
那次汽配厂的钢片,我们改了装炉方式:不用整摞堆,平铺在焊好的工装架上,每层留10mm的间隙,保证每个片都能均匀受热。调整完之后,变形量直接从原来的最大0.8mm,降到0.15mm以内,刚好卡在客户的公差要求里。
没改温度,没改时间,就改了装炉,合格率直接从不到40%升到98%。就这么简单。
不过话说回来,现在工厂拼成本,能省半小时是半小时,能多装一炉是一炉,这种慢功夫没人愿意做。退一万步讲,就算做了,客户也不会为这个多付钱,大家都只看硬度合格不合格。
可你要知道,很多零件用了一两年出问题,断裂啊,开裂啊,追根溯源,都是当年退火的时候偷的那点懒。内应力没放干净,就像埋了个定时炸弹,不知道什么时候炸。
退火从来不是什么高大上的工艺,原理简单到入行三个月就能学会。可真要做好,就是得抠这些破细节,卡那些没人在意的边界。慢工出细活这句话,放在退火这,真不是空话。
现在还有人问我,有没有什么退火的秘诀?我就说,别急着往炉里塞,多想想你的零件,攒了什么劲儿,你要把劲儿往哪放。就够了。
