2026-10-05 06:01:14 分类:材料工艺
去年给车企配套的一批挤压铝防撞梁,试模三次,抗拉强度始终差10%达标,切样磨抛的时候还发现,沿着挤出方向藏着密密麻麻的微裂纹。
一开始所有人都把锅甩给挤出工序,说挤出温度不对,模具流速不均。调了三天参数,换了新模具,做出来的样还是不行。
问题出在固溶那一步
后来实在没辙,拆了固溶炉的各区热电偶校检。才发现靠近进料口的第一个温区,加热管烧断了两根,实际温度比设定值低了37度——整整低了快一个数量级的管控区间。
说实话,很多做加工的都没把固溶当回事。不就是把合金扔炉子里烧一烧,再扔水里凉透么?能出什么问题?
说穿了,固溶的本质很简单:合金里能提升强度的合金元素,大部分都以第二相颗粒的形式攒在一块,平时散不开。加热到合适温度,这些颗粒就能溶解到基体金属的晶格里面,泡够时间,让整个基体变成均匀的固溶体。之后快速冷却,把这个过饱和的状态锁死,给后面的时效析出强化做好准备。
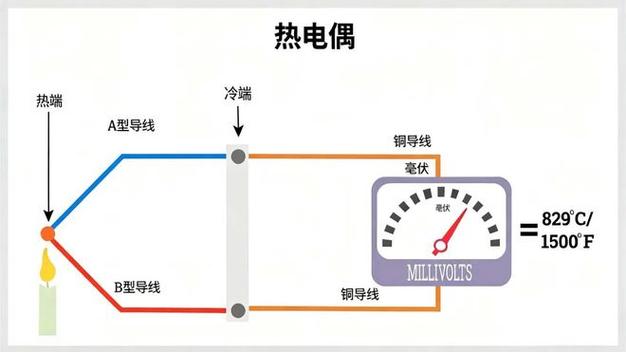 铝合金固溶处理炉温区热电偶布置图
要是温度不够,或者时间不够,该溶的第二相没溶进去。后面时效再怎么调温度调时间,也长不出足够的强化相,强度自然上不去。就像你和面做馒头,酵母都没化开,发半天面也是硬疙瘩。
那次就是,进料那头的料没烧透,整根型材头尾的性能差了快15%,前面挤出工序白调了。
不是温度够了就万事大吉
把加热管修好,温度拉到设定值,做出来的样强度达标了,但韧性还是不合格,冲击试验断口总是脆得莫名其妙。
又翻参数,温度没错啊,设定的540℃,热电偶测出来偏差不超过3度,保温时间也够。那问题出在哪?在淬火转移上。
很多老工艺卡只写固溶温度和保温时间,从来不提淬火转移时间的要求。我见过不少工厂,为了多装料,一炉烧完,慢悠悠吊出来,再慢慢推到淬火槽,从开门到进水,前后快20秒。
你猜怎么着?我们做过对比,转移时间从5秒拉长到18秒,同批次料的强度掉7%,韧性掉12%。刚溶进基体的合金原子,在高温下还没等水冷锁住,就已经沿着晶界析出成粗大的颗粒了,前面保温白烧。
还有冷却速度,不是越快就越好。之前做一批薄壁沉淀硬化不锈钢零件,固溶后直接扔冷水里淬,一半零件出炉就裂了。后来改成先空冷到400度再水冷,应力直接掉了七成,再也没裂过。
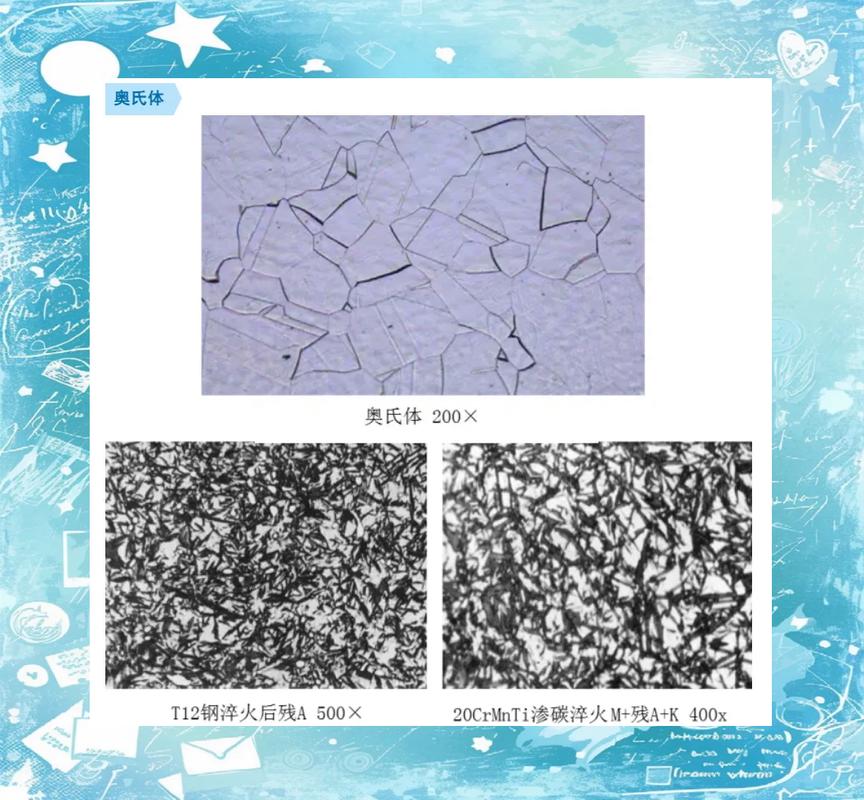 不同固溶淬火速度合金钢晶粒金相图
我还踩过一个坑,为了让第二相溶得快,直接把温度往上调了15度。温度倒是够了,出来的零件冲击强度直接砍半。后来做金相才发现,晶界已经过烧了——就差那么几度,晶界局部融化,冷却后长出脆性的共晶组织,正常拉伸测不出来,一受力直接断。这亏,我当年赔了小两万,说多了都是泪。
那些没写在工艺卡上的边界
 那些没写在工艺卡上的边界
现在很多工厂拼成本,都喜欢在固溶工序抠。保温时间砍三分之一,温度降个二三十度,一炉多装百分之二十的料,看似省了电费省了时间,后面出问题的成本,比你抠的那点钱贵十倍都不止。
不过话说回来,固溶本来就没有放之四海而皆准的参数。同样厚度的零件,不同的合金,要求差很多。哪怕是同一种合金,你前面挤压给了多少预变形,放了多久再去固溶,结果都不一样。预变形留下的残留应力,会加快原子扩散,保温时间可以适当缩,要是放了大半年,残留应力释放了,你还按原来的时间做,就容易溶不透。
还有晶粒度,你保温时间太长,温度太高,晶粒会长大,强度上去了,韧性掉了。这中间的平衡,只能靠自己试,没有标准答案。
很多人说固溶就是个基础热处理工序,没什么技术含量。我干了快十五年,每次换产品,还是得老老实实试几块样,测了性能才敢批量做。
哪有什么百分百照搬的工艺。踩过坑,才知道这一步,偷不了懒。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:被低估的固溶处理:为什么你的合金总会提前失效
文章链接:https://www.yqhljx.com/list_11/3843.html
