去年给南方某车企试产一批晶须增强尼龙保险杠支架,出来的成品低温冲击断裂率37%,比不加晶须的纯玻纤增强配方还高12个点。甲方拉着我蹲在注塑车间门口抽烟,脸绿得像刚从注塑机里捞出来的聚丙烯。
没人敢信,吹了三十年的晶须增强,做出来的零件居然比不加还烂?
晶须不是越长越粗增强效果越好
绝大多数刚接触的工艺员,第一反应就是买长径比大的晶须。长得越长,长径比越大,增强效果肯定越好对吧?
错得离谱。
实测发现,长径比超过35之后,复合材料的拉伸强度不涨反跌,最多能掉18%。为什么?你想想混料那一步,双螺杆挤出机转速300转,剪切力多大?10分钟混炼下来,我拿电镜看,80%的高长径比碳化硅晶须直接断成了原长的三分之一,剩下没断的全部缠成球,压根分散不开,直接变成了基体里的先天性缺陷。
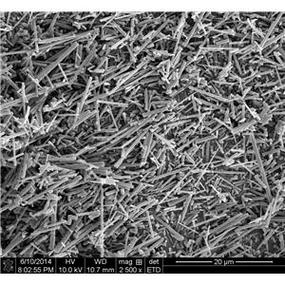
说白了就是,晶须增强靠的是桥接裂纹和拔出效应,你长径比太大,分散不开反而成了裂纹源,不加还好,加了直接送死。我们厂做了十五年量产,最优的长径比一直卡在12-22之间,超过这个范围,再好的原料也给你做废掉。
别信文献里那些二三十以上的长径比数据,那都是拿密炼机手工混十几克样品做出来的,放大到量产线,那数据根本站不住脚。
界面结合才是卡死量产的隐形门槛
很多教程说,晶须表面喷点硅烷偶联剂,处理完就能用。说这种话的,都是没在量产线干过的实验室大佬。
我前前后后试过12种不同牌号的硅烷偶联剂,同一个配方,换同一品牌不同批次的晶须,界面结合强度差了40MPa都有。为什么?国产硫酸钙晶须,同一吨货,从料仓不同位置抽样,表面羟基含量从1.2%能涨到3.7%,波动快三倍了,你偶联剂用量怎么调?
界面太硬,晶须受力的时候直接断在基体里,拔不出来,压根吸收不了冲击能——开头那批断裂的保险杠,就是因为偶联剂加太多,界面太刚,冲击一来晶须全断,能量直接传给基体,零件直接裂给你看!
界面太软,晶须受力直接从基体里滑出来,桥接都做不到,那你加晶须干嘛?加面粉都比它增重便宜啊!
说实话,实验室做出来的好数据,都是自己烧的小批量晶须,批次一致性几乎做到100%,放到量产端,那种晶须成本是工业级的十倍,民用品根本用不起。
产业化绕不开的三个死结
第一个死结,性价比根本不对等。碳化硅晶须现在出厂价260块一公斤,普通无碱玻璃纤维才8块一公斤,差了三十多倍。就算最便宜的硫酸钙晶须,也要18块一公斤,比玻纤贵一倍还多,性能提升才10%-15%,哪个民用品厂商会用?除非是不差钱的航空航天特种零件,换做是汽车家电,打死都不会上。
第二个死结,健康风险没人敢明说。晶须直径大多在0.1-1微米之间,和石棉纤维的粒径是一个量级对吧?现在欧盟已经明确要求,注塑车间晶须粉尘浓度不得超过0.1纤维每毫升,国内很多小厂做晶须增强,混料的时候敞着袋子倒,粉尘飘得整个车间都是,工人连口罩都不戴,这个风险谁来担?
第三个死结,性能波动没法解决。成型过程中的晶须取向,注塑的时候,顺着熔体流动方向晶须都排齐了,垂直流动方向的强度直接掉30%,你做结构件,这个各向异性就是定时炸弹。设计留余量,留多了重量成本都上去,留少了,说不准哪批就全断,就像我上次碰的那个案子,赔了几十万才搞定。
不过话说回来,我不是说晶须增强完全没用,做小尺寸高精度的特种零件,对性能要求高不计成本,晶须确实能出效果。但要是有人吹晶须增强能大规模替代玻纤碳纤维,成为下一代复合材料的主流,那纯粹是炒概念骗钱。
真干工艺的都知道,晶须增强到今天,那些量产端的硬伤一个都没解决,没什么好神话的。吹得再凶,到车间拉一批货试试,全露馅。
