2026-10-05 15:59:47 分类:材料工艺
去年在佛山某锂电正极厂处理客诉,3吨预配好的NCM811粉料,按模拟优化后的烧结曲线烧出来,放电容量直接比设计值掉了12%。全废了。老板蹲在窑门口抽烟,一天不到烧了二十万进去。
烧结根本不是“烧硬”,是烧键
很多刚入行的,甚至干了五六年的工艺员,都觉得烧结就是把粉料加热,烤软了粘成一块。说白了就是错的。
烧结的本质,就是给颗粒表面的原子一点能量,让它们挪个位置,和隔壁颗粒的原子接上键。就这么简单。
我十几年前刚进实验室做氧化铝烧结,测过一组数据:1000度保温2小时,颗粒表面只有2nm范围以内的原子能扩散到界面,刚好够形成稳定的共价键。差0.5nm,结合强度直接掉一半。差1nm,就是一碰就碎的松散块。
谁能想到,差不到一根头发丝千分之一的距离,就能让整批货直接打水漂。
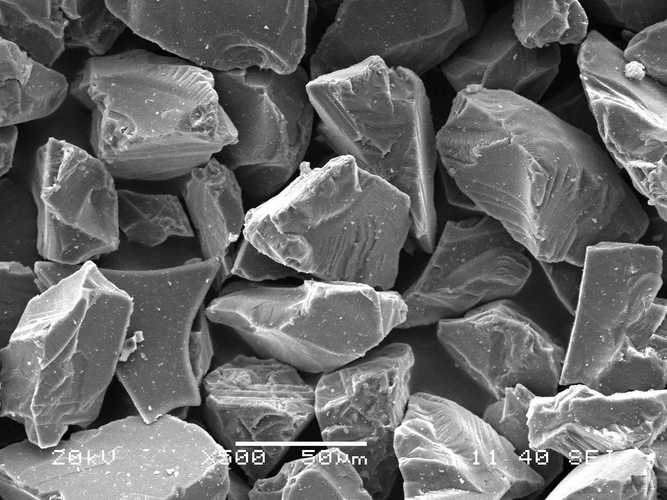 烧结氧化铝颗粒界面原子扩散透射电镜图
很多高校发的论文,张口就是致密化机理,闭口就是烧结动力学,说白了大部分都是拿理想粉料测的曲线,放到量产上,连个毛用都没有。
不过话说回来,核心逻辑搞对了,调工艺就不会走歪。你要做的永远不是盯着温度凑,是想办法让每个颗粒的界面都够原子挪过去接键。就这么回事。
参数表都是给外行看的,均匀性才要命
你去随便找个量产线的工艺卡,上面肯定写着:升温速率1℃/min,保温温度1450℃,保温时间4h。看起来清清楚楚对不对?
说实话,你把这串参数抄过去,9成概率烧不出合格货。为什么?没有人会告诉你,窑炉里实际的温度差能有多大。
前年江苏一家做碳化硅结构件的厂找我,他们刚换了新推板窑,每次烧出来,边上的件致密度合格,中心的件全欠烧,整窑报废是常事。我过去带了十个热电偶,直接插到料堆不同位置测,你猜怎么着?料堆中心和窑炉侧壁的温差,最高差了27℃。料堆内部的升温速度,比表层慢了32%。
工艺卡上写的1度每分钟,那是窑炉热电偶的温度,不是你料的温度。
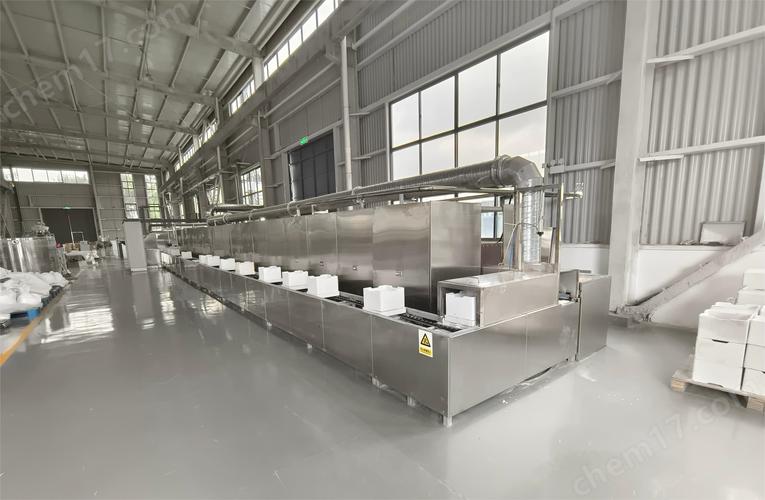 推板窑烧结炉内部料堆温度布点实测图
我让他们把装料的方式改了,原来堆五层,改成堆三层,错开码放,温差直接降到8度以内,合格率从不到60%拉到95%。很多人花几十万调烧结曲线调半年,不如花几千块布点测一次实际温度。就这么现实。
产业化永远绕不开的死结
 产业化永远绕不开的死结
讲真话,烧结这行,实验室里什么妖魔鬼怪的新工艺都有,放电等离子啊,微波烧结啊,数据好看的吓人。一到量产,全歇菜。
有个根本绕不开的硬伤,到现在都没人解决得了。那就是绝对的均匀性根本做不到。
你粉料再混得匀,总有1%不到的大颗粒吧?大颗粒的比表面积小,烧结收缩率比细颗粒小30%以上,烧成之后就在局部攒出内应力,冷却就开裂,你挑都挑不出来。
原材料除杂,你说0.05%的钠钾杂质,会偏聚到晶界,把抗弯强度拉低20%,你要把杂质降到0.01%以下,原材料成本直接翻三倍,做出来的产品卖都卖不出去,谁做?
现在所有的烧结模拟软件,都是基于平均粒径、均匀温度算的,一碰到实际量产的不均匀性,模拟结果错的离谱。你说有没有办法?有,每件料都放单独的炉里烧,精准控温到0.1度,那成本,够买十件成品了,没意思。
别扯什么新技术能突破,说白了,只要你是批量烧,这个问题就绕不开。所有搞产业化的,都是在“过得去的性能”和“过得去的成本”之间找平衡,哪有什么完美的烧结。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:烧结:很多人搞了一辈子都没摸透的核心真相
文章链接:https://www.yqhljx.com/list_11/3866.html
