2026-10-05 13:28:00 分类:材料工艺
去年给山东某风电部件厂改拉挤配方,刚投产三个月,叶根大梁拉挤型材断了三批。所有人都懵了——拉挤出来的型材纤维取向直得离谱,力学性能不应该比手糊、模压稳一倍?结果呢?拉挤速度拉到每分钟1.2米的时候,隐性孔隙率直接从0.3%涨到2.7%,刚好卡在静载要求的临界值上,风一吹就断。
你以为的均匀性,全是工业幻觉
很多新手刚接触拉挤,上来就说纤维体积含量能做到70%以上,均匀性甩其他工艺八条街。说白了都是拿切片试样在显微镜下吹出来的数据,你去整个型材做超声探伤试试。
实测拉挤过程中,树脂前锋到达模腔出口的时候,靠近模具壁的流速比中心慢30%以上,纤维在这里被树脂反复冲,局部树脂含量能差出12个百分点,尤其是截面超过200mm*80mm的大尺寸型材,这个差能飙到20%。
 拉挤成型模腔流速分布实测图
谁给你说拉挤成型天生均匀?那是只做小截面棒材的旧时代。现在做风电大梁、光伏边框这种大尺寸件,不均匀是天生的。而且最坑的是,这种不均匀你用常规拉伸试验测不出来,得做整根四点弯曲,还得加超声全扫,不然等装到塔上再出问题,拆下来换一根的成本够你开十条拉挤线三个月的电费。
真出了质量事故,所有人最后都会甩锅给配方,谁都不会提天生的模腔流速差——说出来不就是打自己脸么。
拉挤速度卡脖子,卡的从来不是树脂固化
实话讲,现在行业内都在卷拉挤速度,有的说能做到每分钟3米,有的吹到5米。你让他真批量生产给你看,不出一周模具就得堵,出来的件全粘模。
真问题出在哪?出在模具入口的纤维预浸渍。我蹲过不下15家工厂的拉挤生产线,见过太多厂把树脂槽加热到80度,抽真空抽得泵都冒烟,还是解决不了干纤维斑。为什么?玻璃纤维无捻粗纱展开,单丝直径才10几个微米,一捆2400tex的纱,几千根单丝抱在一起,你那点真空度,根本钻不进纤维束中心去。
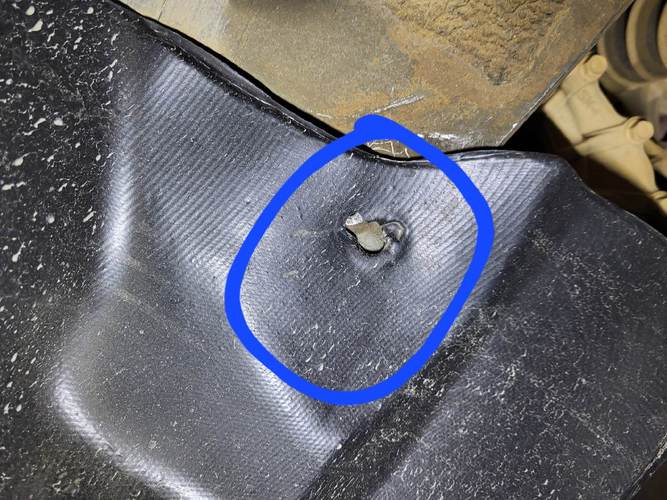 拉挤成型纤维束干斑缺陷实拍图
实测数据放这:预浸渍时间不够0.8秒,纤维中心必然留干斑。拉速拉到每分钟1.5米,纱从进树脂槽到进模具,总行程才1.2米,时间才0.48秒——一半以上纤维没泡透。那为什么有的厂能吹高拉速?那是做小截面的细棒,总共才几根纱,当然能泡透。你做100多根纱的风电大梁试试?跑1米每分钟都得提心吊胆。
不过话说回来,现在树脂厂商给你推什么快固树脂,说能解决拉速问题,全是割韭菜。固化再快,泡都没泡进去,固化完也是废品,懂吧?
产业化绕不开的硬伤,没一个能靠配方搞定
 产业化绕不开的硬伤,没一个能靠配方搞定
我干这行15年,见过太多资本冲进来砸钱上拉挤线,最后烂尾的。拉挤不是什么万能工艺,现在就摆在明面上的硬坑,没人敢说能解决。
第一个,变截面带结构的件做不了。你见过哪个拉挤线能做带变径带开孔的承力结构件?除非你拉完再切,再挖,那和挤出完机加工有什么区别?成本直接翻两倍,那你为什么不直接模压?
第二个,热固性拉挤件没法回收。现在双碳卡得严,你拉出来的环氧拉挤件,废件只能填坑,烧都不敢烧,烟里全是氨氮。有人做热塑性拉挤吧?热塑性树脂粘度比环氧高100倍,预浸渍更烂,孔隙率直接干到5%以上,强度掉三分之一,根本用不了。
第三个,模具成本卡死人。拉挤模具是全钢镀铬的,做一根3米长的风电大梁模具,光材料费加加工费就超过80万,寿命才做个十万米,摊到每米成本就8块钱,你做普通光伏边框,本来每米利润才5块钱,这就全给模具厂打工了。
哦对了,还有那个所谓的在线检测,全是扯淡,你能每分钟1米的速度在线测每一处的孔隙率?现在的设备要么测不准,要么速度跟不上,全是摆给投资人看的摆设。
说白了,现在拉挤的火,一半是资本炒出来的,一半是小截面件验证出来的。真要上大项目,先找个烂尾线去蹲半个月,问问工人天天在堵什么问题,再掏钱不迟。不然投进去几千万,最后拉出来一堆带暗坑的废品,哭都没地方哭。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:拉挤成型:被过度神化的工艺藏着没人敢说的暗坑
文章链接:https://www.yqhljx.com/list_11/3860.html
