2026-10-06 04:09:53 分类:材料工艺
去年给某锂电企业做隔膜涂覆流延技改,120米每分钟的生产线,刚换了宽幅刮刀,做出来良率直接掉30%。找了半个月问题,谁能想到,就是料槽消泡段多了0.2秒的停留差。
别迷信配方,流延的坑全在看不见的张力上
说实话,现在网上讲流延,全在说固含量、粉料粒径、粘接剂比例,说白了就是把问题都推给配方。
我干了十五年,见过无数拿着高校实验室完美配方,到生产线上全翻车的案例。实验室巴掌大的样片,匀度误差不到1%,上线跑一周,误差直接干到7%,良率垮的一塌糊涂。
哪里出问题?不是配方,是张力。
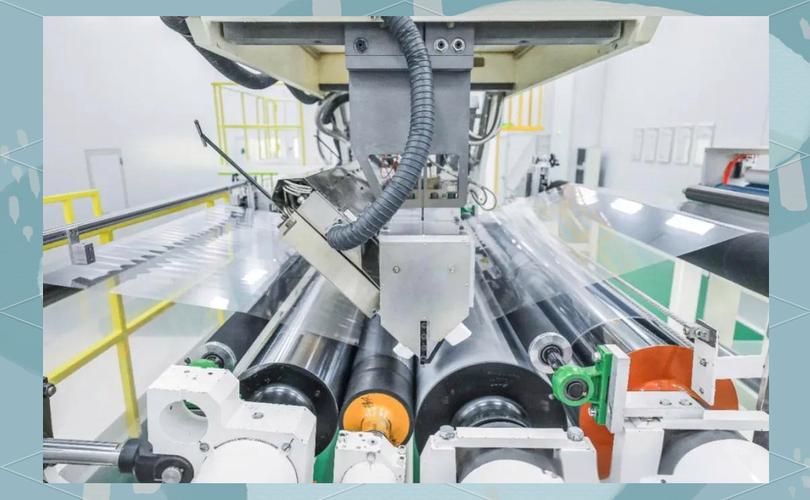 流延成型生产线张力辊排布图
你想啊,流延从料槽出来,过刮刀,进烘道,出烘道收卷,每一段的张力差只要超过0.5N/cm,薄型材料的延伸率就会悄悄变。1mm以上的厚片你看不出来,0.02mm的功能陶瓷膜或者锂电隔膜,直接出波浪边,收卷的时候起皱,整块报废。
实测发现,很多新上线的流延线,安装的时候张力辊平行度差两个丝,跑高速的时候张力波动直接破1N/cm,什么好配方都救不了。
不少工厂老板舍得花几百万买进口刮刀,舍不得花几万块给张力辊做一次校平,说出去谁信?可这就是天天发生的事。
烘道干燥的梯度,没人敢说透的细节
很多新手工艺员,提起干燥就觉得不就是升温烤干么?错。
我见过最多的错误操作,就是烘道入口100度出口120度,一路往高升,结果做出来的片材表面先结皮,内部全是闷住的气泡,一烧就裂。为啥?表面溶剂蒸发太快,表皮硬了,内部溶剂出不来,温度再高也没用,只能炸泡。
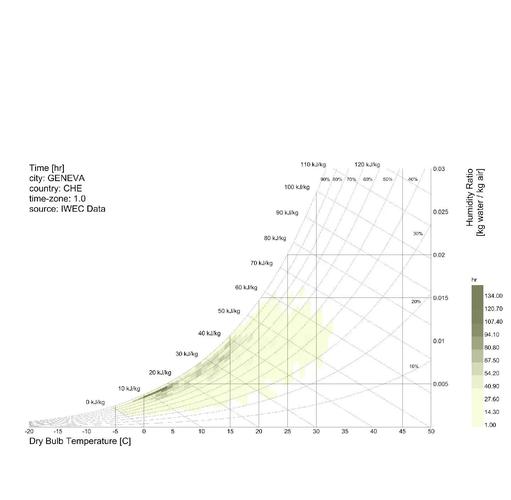 流延成型分段式烘道温湿度分布图
真正能稳定出良率的梯度,根本不是一路升温。得分三段走:第一段入口温度要控在80度以下,湿度还得维持在30%以上,慢烤,让表面溶剂慢慢飘,别着急结皮。第二段升到90到100度,加大排风量,把溶剂带走。第三段再升到110度,做扫尾干燥。
这里还有个没人愿意说的细节:绝大多数工厂为了省能耗,烘道的风都是循环用的,溶剂蒸汽浓度一高,干燥速率直接掉20%,你温度升再高也没用,还增加着火的风险。我前年给一家电子陶瓷厂改工艺,就是把循环风的排风比例从10%调到25%,良率直接从62%涨到87%。就这么简单的改动,之前的工艺师愣是没想到。
哦对了,如果你做的是厚度超过2mm的厚膜,那每增加1mm厚度,第一段干燥时间就得加15分钟。别问为什么,我踩过坑,当年给客户做3mm厚氧化铝衬板,按1mm的时间烤,烧出来十块裂八块,那叫一个心疼…
流延成型产业化,绕不开的根本硬伤
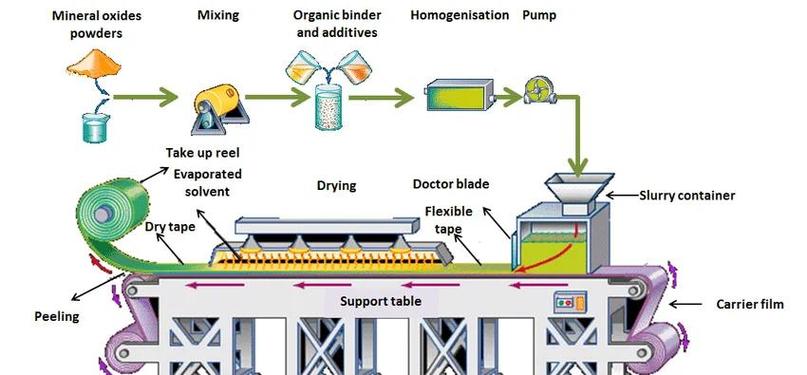 流延成型产业化,绕不开的根本硬伤
现在行业里把流延吹得很神,从陶瓷基片到电池隔膜再到可降解包装,啥都能沾边,说这是低成本万能成型工艺。
但有个根本矛盾,从来没人公开提。就是厚度精度和幅宽永远是不可调和的矛盾。
你要幅宽做到1.8米以上,摊薄单片成本,做出来的横向厚度误差就不可能低于2%,哪怕你刮刀调的再平,张力控的再稳,料浆在刮刀下的流动阻力就是不一样,中间和两边的压力差摆在那,天生就不均匀。
你要厚度误差控制在0.5%以内,满足高端器件的要求,幅宽只能做到60厘米以下,只能做小尺寸零件,规模化生产的成本直接翻一倍,根本没竞争力。
还有个问题,连续流延做出来的素坯,粘接剂含量最少也要5%以上,排胶的时候就得慢,慢就增加时间成本,快就肯定开裂,你怎么选?别跟我说什么水基流延能降粘接剂含量,实测下来,水基要做到同样的素坯强度,粘接剂含量比油基还高1到2个点,还得加更多分散剂,废水处理成本也更高,哪里来的低成本?
不过话说回来,现在很多搞技术的都在吹新概念,什么流延加3D打印复合,什么AI智能调刮刀,说白了,核心的这个矛盾还是没解决。半导体用的氧化铝陶瓷封装基片,要求厚度误差0.3%以内,幅宽要1.2米,现在没有一条国产线能稳定出合格货,全靠进口,卡脖子就卡在这。
流延看着门槛低,混料刮片烘干,谁都能开线。真正能稳定出合格货的,没几家。那些藏在细节里的坑,你没踩过,永远不知道问题出在哪。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:流延成型:产业化绕不开的隐形硬伤
文章链接:https://www.yqhljx.com/list_11/3894.html
