2026-10-06 01:11:50 分类:材料工艺
上周整理旧实验本,翻出去年调外延片的记录,还是忍不住叹气。那批6英寸GaN外延片,连续三批边缘漏电良率掉了20%,一开始换源气、换衬底、调温度,折腾了快两周,啥用没有。最后拆腔才找到问题——腔室壁沉积掉渣了。
藏在干净腔室里的隐形废料
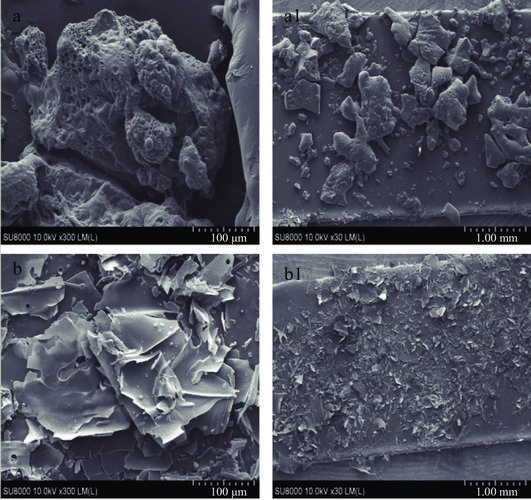 MOCVD反应腔室壁沉积物剖面显微图
金属有机化学气相沉积的原理说起来简单,把易挥发的金属有机前驱体,跟着载气通到加热的反应腔,碰到衬底热分解,留下金属氮化物/氧化物长成薄膜,副产物抽走。谁都知道核心是衬底上那层几十纳米到几微米的薄膜,没人会多看腔壁一眼。
可实际呢,至少有三成(估算)的前驱体根本到不了衬底,分解后全堆在腔壁、加热托盘的缝隙、挡风板的背面,攒上几十炉,沉积物就能长到几毫米厚。这些东西附着力差,腔室每次升降温,热胀冷缩一扯,就掉小碎颗粒,飘在腔里,随机落在衬底上,要么砸出坑,要么引入杂质,出了问题你连溯源都难。
太坑了。
试过的几种解决思路
这些年我们前前后后试了几种处理方式,各有各的坑。最早就是定期开腔人工打磨,把腔壁的沉积物磨掉重新洗干净,这个方法最原始,也最干净,但是太费时间。一条量产线算下来,每个月要停两个整天,算产能损失,真的肉疼。
后来改给腔壁镀一层致密的氮化铝保护层,让前驱体沉积物粘在保护层上不容易掉,一开始真的惊喜,大半年都没出问题。结果还是栽在热循环应力上。每长一炉就要升降温一次,几十次循环下来,保护层和腔室基材热膨胀系数不一样,裂了。裂了的保护层边角整块掉,比原来的沉积物危害还大。就跟你家阳台的墙皮,晒十年能不掉吗?
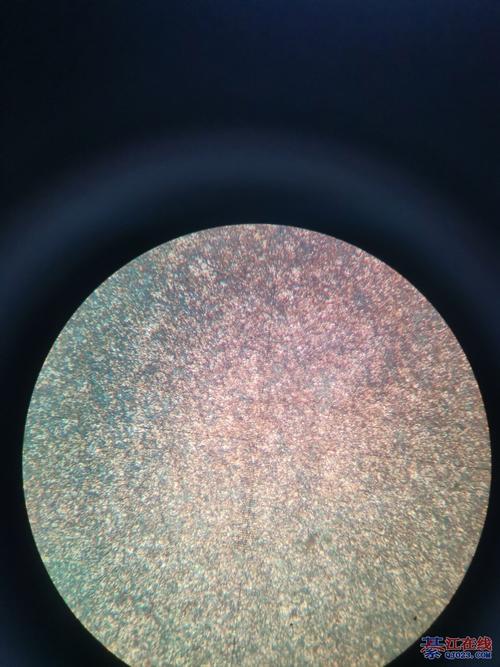 MOCVD腔室热循环后保护层开裂显微图
再后来试原位清洗,长个十炉八炉,就通点氯气进去,高温下把沉积物刻蚀成挥发性氯化物抽走,不用开腔,省了大把时间。可氯气那腐蚀性,真的惹不起。腔室的氟橡胶密封圈,原来能用一年多,现在三个月就脆了漏了,换一次密封圈大几千,成本蹭蹭涨。更麻烦的是残留的氯原子,会嵌在腔壁里,下一批长片的时候慢慢飘出来,掺进去的氯就是发光层的非辐射复合中心,片子亮度直接掉一成,做消费电子的蓝光片根本没法用。
说实话,到现在我们量产线还是用开腔打磨+镀保护层结合的方式,半个季度开一次,算下来成本损失是最低的。
平衡,全是平衡。
被教科书漏掉的工艺边界
 被教科书漏掉的工艺边界
做工艺久了才发现,大部分教科书讲金属有机化学气相沉积,只讲衬底温度、源气流量、生长压力这些核心参数,从来不会提腔室本身的温度分布对沉积的影响。我也是这次出问题之后才摸出点门道。
前驱体成核需要过冷度,如果腔壁温度比衬底温度高,前驱体根本没法在腔壁上稳定成核,大部分都会跟着气流飘到温度更低的衬底上沉积,壁沉积速率直接能降六成(估算)。听起来很美对不对?可你不能把腔壁温度加太高。温度高过金属源的分解温度,前驱体还没到反应区,就在进气管路分解了,用不了半个月就把管子堵死,更完蛋。
我们调了三个多月,最后摸出一个区间,腔壁温度比衬底温度低15℃左右(估算),既不会让前驱体提前分解,也能把壁沉积速率压到原来的一半,开腔周期直接从一个月拉到一个季度。不过话说回来,这个区间只适用于我们那台腔室结构,换一台腔室容积不一样,进气管路位置不一样,这个数就不准,得重新摸。没人能给你标准答案。
还有压力,低压生长的薄膜质量好,可低压下前驱体平均自由程长,更容易撞到腔壁上沉积,你要是追求薄膜质量就要接受更高的维护频率,又是一道选择题。
做这行久了,越来越觉得,很多所谓的工艺难题,根本不是什么大的原理问题,就是这些边角的小事,你不上心,它就能卡得你良率上不去,产能出不来。金属有机化学气相沉积做了快五十年,至今还有大把这种没人写进教科书的细节,等着人慢慢摸。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:金属有机化学气相沉积:被忽略的腔室壁沉积痛点
文章链接:https://www.yqhljx.com/list_11/3887.html
