某头部新能源厂的IGBT模块项目,连续三个月压焊良率卡91%,死活上不去。整个工艺部把压力从30N调到120N,温度从120℃升到220℃,换了三批铝焊片,还是卡。我们过去蹲线,第三天拆了17个不良件磨剖面,才找出问题。就是0.01mm的游离铝屑粘在芯片焊台,压下去直接把铝焊片顶出隐裂,外观看不出来,冷热循环一次就断。谁能想到?所有的SOP里根本没写要每两小时清一次焊台台面的微屑,大家都默认开料的时候已经吹干净了。
参数调烂了也没用,问题出在你看不见的地方
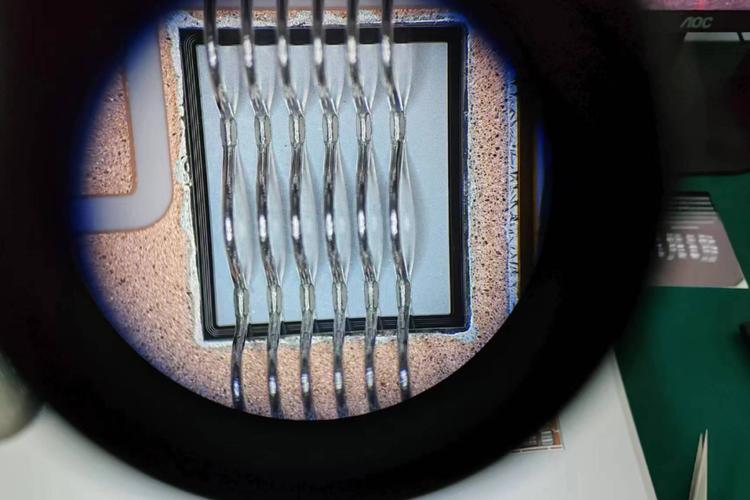
说白了压焊就是靠两块金属塑性变形,让原子间距够近,产生结合力。说起来简单,做起来鬼见愁。大部分人做工艺,第一天就学了压力、温度、时间三个参数,一辈子就围着这三个转。
实测发现,只要界面有厚度超过0.005mm的连续氧化层,就能带来42%的剪切强度降幅。很多厂测氧化层只测来料的,谁管你冲压开料后放置了4小时?放四个小时,新切的铝截面就能长出0.007mm的氧化层,你压上去就是虚接。
还有吸附的水分油污,你说用酒精擦了,擦完酒精残留的水迹,在150℃压焊的时候会汽化,留下微米级的气泡,你哪里找去?产线一天出一万个件,抽测一百个合格,剩下的九千九百个里混着一百个不良,你找谁哭去。
不过话说回来,这还不是最坑的,最坑的是选型的时候就错了。
恒压力还是恒位移?行业默认的选型逻辑全错
现在新上的压焊线,十个有八个选恒压力压床,设备厂商说恒压力控力准,一致性好,价格还贵三成,大家就觉得贵的就是对的。扯。
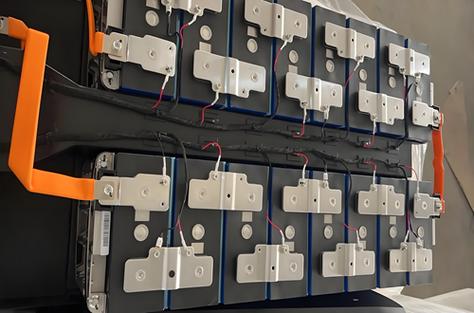
我去年给一家动力电池厂改工艺,他们用1200吨恒压力压汇流排,总成出厂三个月,回来的售后件里12%是压焊虚接,电阻超差。拆了看,汇流排的来料厚度公差是0.03mm,恒压力下,偏厚的件变形量不够,结合强度不够,偏薄的件直接压过了,铝箔内部撕裂,变形量超了16%,初始拉拔力合格,放三个月应力一松直接断。
说实话,批量生产里,来料厚度公差什么时候能做到零?你做不到啊。那恒位移不香吗?恒位移控变形量,公差范围内的厚度波动,直接吃掉,变形量稳定在你要的范围里,良率一下能提7个点,我实测过的。为啥大家不用?因为设备厂商推恒压力,卖得贵,利润高,就这么简单。
那恒压力完全不能用?也不是,你做单品种大批量,来料公差控制在0.005mm以内,当然能用,大部分厂做不到啊。
产业化绕不开的硬伤,至今没人敢碰
说了这么多细节,压焊到今天,产业化里有个根本绕不开的硬伤,就是界面残余应力。所有人测压焊合格不合格,都是测刚压完的拉拔力、剪切强度,外观对不对,没人测放了一周、一个月之后的应力松弛。
说白了,你压的时候把金属挤变形了,晶格歪扭扭,内部藏着好几MPa的残余应力,这个应力会慢慢释放,快的话半个月,慢的话三五个月,界面就会出现微缝隙,接触电阻涨个20%、30%太正常了。你说这个问题大不大?IGBT模块要用到十年,动力电池要保八年,你放半年电阻涨了,出了问题你找谁说理去。
现在有没有解决办法?实验室里有,什么退火去应力,什么超声辅助压焊,成本翻一倍,你产业化用得起吗?在线检测残余应力?现在能用的方法,要么测不了界面,要么测一个件要半小时,一条线一分钟出一个,你测得起吗?
全行业都在吹什么新型压焊工艺,什么超声压焊、真空压焊,全盯着新名词骗经费,没人蹲在产线,把这个最基础的问题掰碎了研究。不信你去翻产业标准,哪本标准里提了残余应力的控制要求?没有。全是空白。
就是这样,你看着压焊是个几十年的老工艺,其实底层还有一大块盲区,就露在那,没人愿意碰。碰了出不了成果,还费钱费力,不如吹新概念。对吧。
