2026-10-06 11:31:47 分类:材料工艺
上次帮朋友调一条小批量结构件焊线,碰到个邪门事。两块3mm的合金结构钢,参数按手册调的,X光探伤没缺陷,拉伸试验断在母材,交付三个月后,焊缝边上裂了。
能焊上,不代表焊对了
大部分人对熔焊的认知停留在“把两块金属烧熔粘一起”。错得离谱。
熔焊的核心是热输入,热去哪里了?除了熔化母材形成熔池,一大半散进了两边未熔化的母材里,这就是热影响区。很多人做验收只看熔核,只看焊缝成型,把热影响区当透明。
刚才那个开裂的件,切下来磨金相,一眼就看出来问题。
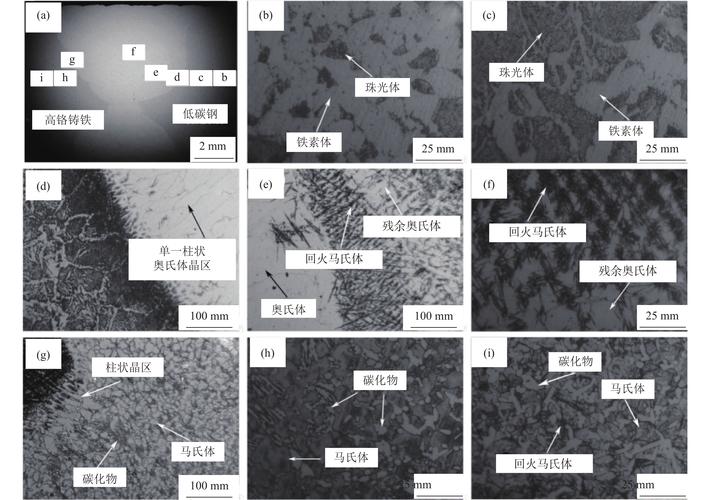 熔焊热影响区晶粒腐蚀金相图
过热区晶粒粗化,整整宽了两个毫米,硬度比母材低了近三分之一,应力全堆在这,不裂才怪。
为什么会这样?原来客户为了提高下料效率,把原来的激光切割改成了火焰切割,板材边缘早已经被预热过一遍,熔焊的时候相当于二次加热,过热区自然就宽了。没人提这个,手册也不会写你下料工艺变了要调焊接参数。
说实话,干这行久了,百分之七十的熔焊失效,都不是熔池出问题,是热影响区出问题。
参数不是抄来的,是磨出来的
刚入行的时候我也迷信工艺卡,把上面的电流电压时间抄上去就完事。直到第一次给1mm不锈钢薄板做熔焊,按卡调,焊一块穿一块,吓得我连夜蹲在车间调了半宿。
后来才懂,哪怕同一块板材,你放在2度的车间和25度的车间,参数都不能一样。冷却速度差出来,晶粒大小差一倍,残余应力能差出好几个等级。
镀锌板熔焊出气孔,是老生常谈了吧?手册说电流加大10%,把锌蒸发吹走就好。我试过,镀层厚度从8微米变18微米,加10%根本不够,加20%又烧穿。你得一块一块试,焊完切开数气孔,多一块少一块都不行。
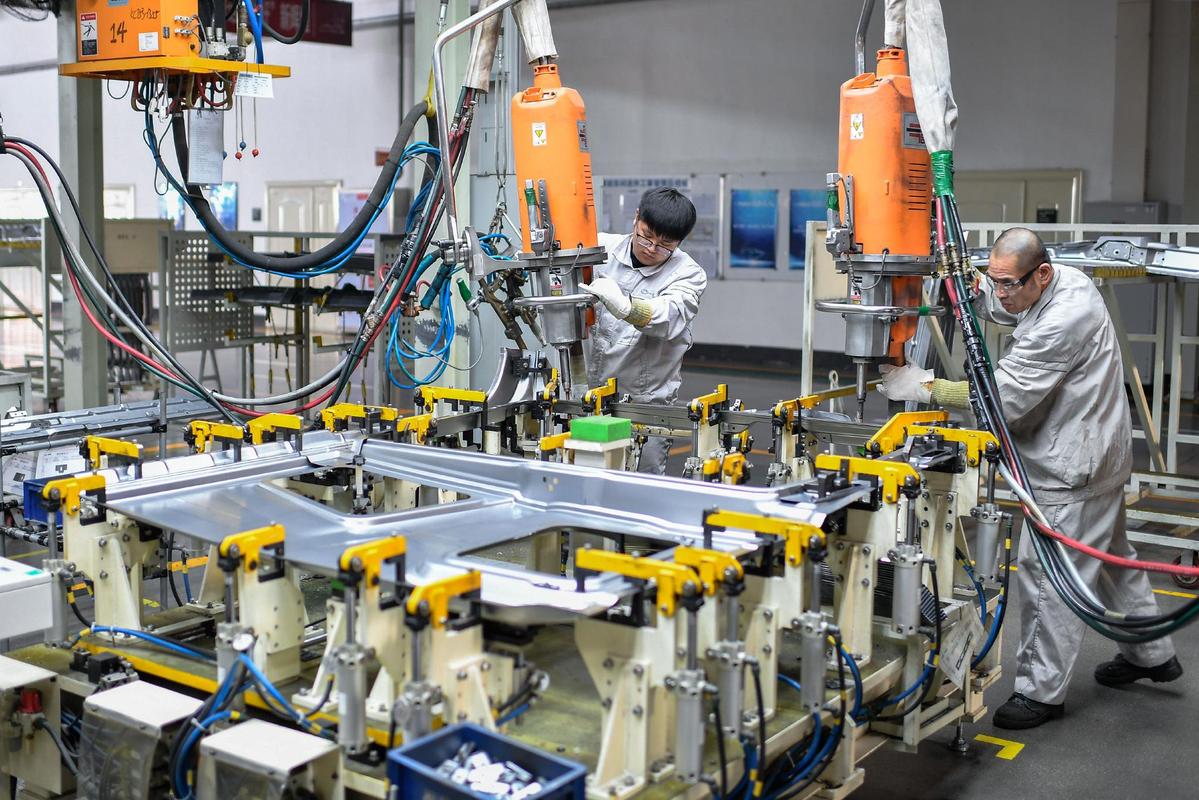 汽车焊装车间熔焊试片打磨现场
我见过不少工程师,坐在办公室调工艺,把参数算得精确到小数点后一位,到现场根本不好使。为什么?焊机的导轨间隙大了0.1毫米,工件贴合就差了,接触电阻变了,热输入就变了。就这么点小事,能废一整批工件。
不是说计算没用,是计算给你的是初始值,最终的参数都是蹲在现场磨出来的。一次磨十安电流,一次调0.1秒的通电时间,磨到合格为止。没有捷径。
熔焊的隐形天花板
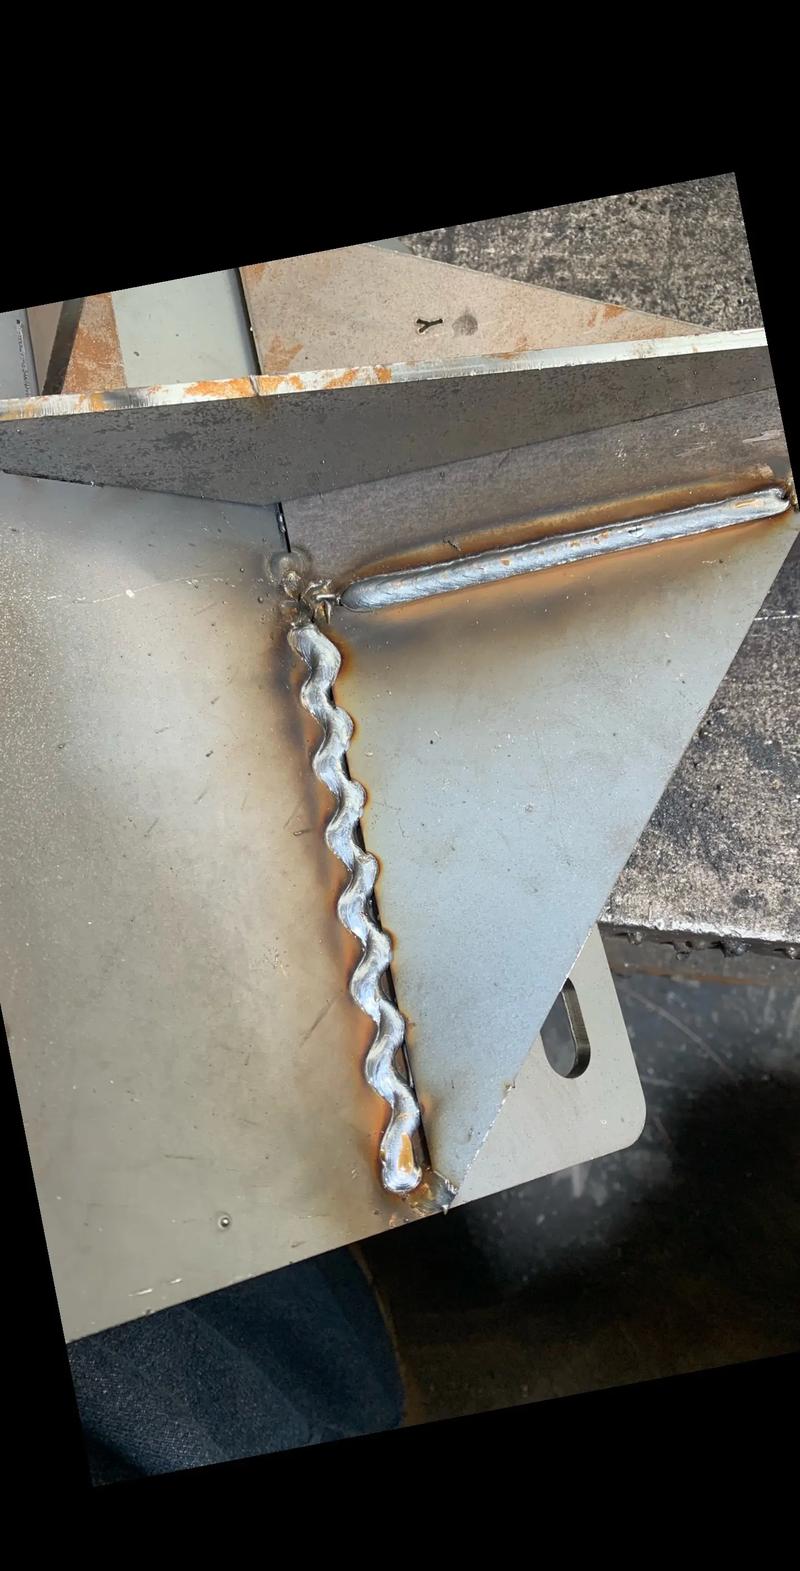 熔焊的隐形天花板
不过话说回来,就算你参数磨得再准,也不是什么都能焊。熔焊天生就有天花板。
比如说异种金属熔焊,铝和钢,我前前后后试了快小一年,不管你怎么调热输入,熔池里一定会生成铁铝金属间化合物层。那东西硬得像玻璃,脆,只要厚度超过5微米,轻轻一弯就断。现在市面上所谓的铝钢熔焊方案,说白了都是控厚,把厚度压到2微米以内,只能用在低载荷的地方,受力大一点还是不行。
这不是工艺的问题,是冶金本质的问题。熔焊靠熔化母材结合,两种金属本身就会反应,你躲不开。
还有厚板的大熔深焊,熔池深度超过20毫米,你就算保护气打得再好,底部也容易出弥散的小气孔,跟杂质,跟熔池的对流都有关系,目前也没有100%解决的办法,只能靠焊后探伤挑废品。
我见过很多新人上来就想搞新方案,要解决什么疑难杂症,我都劝他们先摸清楚边界在哪里。有些问题,不是你调参数就能解决的,换个连接方式,比如钎焊,比如铆接,反而更靠谱,成本更低。
熔焊这东西,玩得越久,越会敬畏它的边界。你能把合格的焊缝焊出来,不叫厉害,你能知道它什么时候焊不出来,才叫真懂。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的熔焊:那些没写进教科书的边界
文章链接:https://www.yqhljx.com/list_11/3911.html
