2026-10-08 10:28:59 分类:材料工艺
前年在燃料电池膜产线蹲调试,刚换了一批新到的树脂原料,连续出了三卷不合格膜。切开来全是密密麻麻的针孔,挑都挑不完。
拉膜台边的异常气泡
刮涂工序刚走完,湿膜进第一区烘房还不到五分钟,透过来的光里就能看到星星点点的鼓包。等出了烘房收卷,鼓包全破成了坑,稍微过一下针孔检测,直接打残。
一开始我们以为是烘房升温梯度太陡,表层溶剂先挥发结皮,内部溶剂跑不出来才顶出气泡。
调温。把入口区从65℃降到45℃,缓慢升温,流速降了三分之一。出来还是有。
换溶剂。把原来的混合溶剂比例改了,多加了一点高沸点溶剂,让挥发慢一点。还是有。
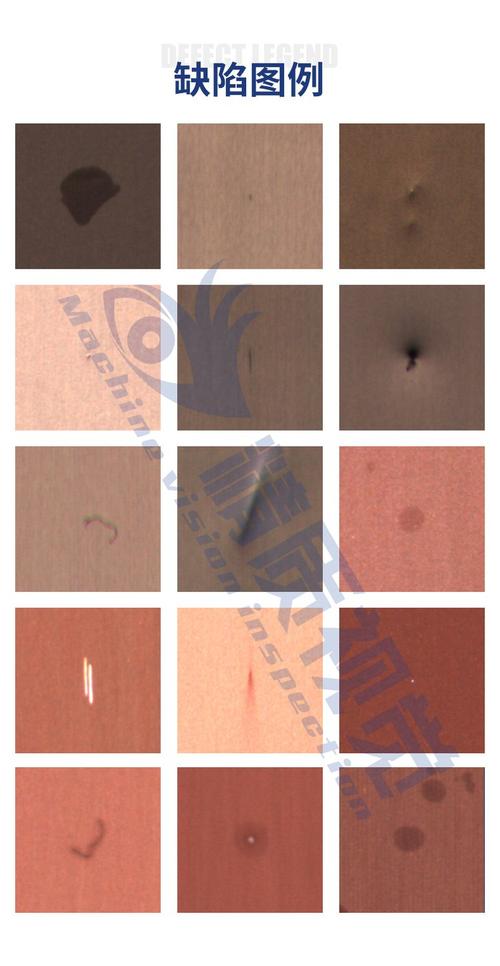 质子交换膜成品针孔缺陷检测图
测了树脂的熔融粘度,批次差在范围内,纯度也符合要求。最后鬼使神差测了个含水率,哦,原来问题在这。估算下来,这批料的含水率有12%,比我们工艺要求的上限,高了快一倍。
天生带的矛盾
质子交换膜要干活,就得靠磺酸基团传质子,磺酸基团天生亲水,吸水才能让质子跑起来。所以成品膜必须留合适的含水率,这是性能的基础。
可加工的时候,水就是仇人。
全氟磺酸树脂粉料放久了,只要环境湿度够,能吸到自重十分之一的水。你涂的时候,温度一上来,水和溶剂一起挥发,本来树脂里就藏着水,那不就是额外的气泡源吗?
我们试过提前烘料,100℃真空烘24小时,拿出来放操作间凉着,半小时不到,又吸回去2个百分点的水。南方的梅雨季,操作间哪怕开了除湿,湿度也能飘到60%以上,就是这么气人。
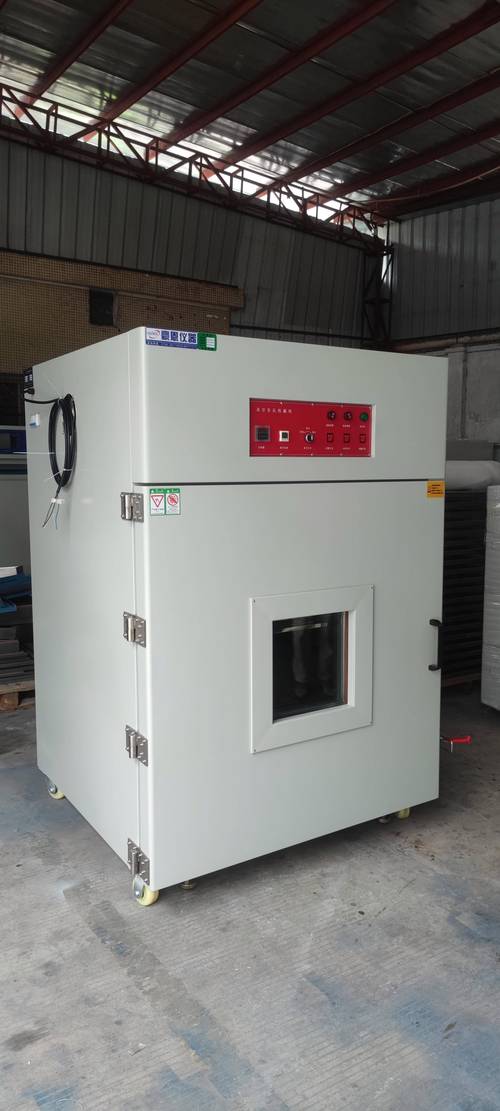 真空烘箱处理质子交换膜树脂原料现场图
不过话说回来,这个坑其实真的不该踩。我们之前都是小批量试产,树脂拆一次用一次,这次换大批量生产,一次拆了五袋,用了三天才用完,最后两袋就吸饱水了。改了工艺之后,现烘现用,烘完直接装充氮密封桶,拉到涂覆线边才开桶,一次开一袋用完,起泡的问题直接消了八成。剩下零星的几个,就是静电吸附的粉尘带的水,过一道无尘吹风就解决了。
工艺永远是取舍
 工艺永远是取舍
解决了起泡的问题,还有一大堆问题在前面等着。
比如大家都追求高传导率,那就得多接磺酸基团。磺酸基团多了,膜放在热水里泡一天,尺寸能涨出去15%(示例),装到电堆里,反复干湿循环,用不了半年就裂了漏气体。那交联呢?把分子链连起来,限制溶胀。交联度上去,溶胀是下来了,质子通道也被挤窄了,传导率直接掉了快四分之一,又不符合要求。
我们试过预辐照交联工艺,提前把树脂颗粒辐照接枝再拉膜,小试的时候数据漂亮得不行,放大到产线,同一批次的树脂,料堆不同位置受辐照剂量差了10kGy,出来的膜传导率差了20%,根本控不住批次稳定性,只能放弃。
后来改原位交联,涂覆的时候把交联剂混到树脂浆料里,进烘房升温的时候同步发生交联反应,批次稳定性好了很多。但新问题又来了,未反应的小分子交联剂会残留在膜里,组装成电堆运行,慢慢迁移到膜和电极的界面,时间长了界面接触阻抗越来越高,性能掉得比原来还快。
说实话,搞了这么多年材料工艺,很少能碰到一个全占好处的方案。你要薄降阻抗,就得接受良率低成本高;你要稳定耐造,就得牺牲一点传导性能;你想换成本更低的烃类膜,就得接受耐氧化性不如全氟膜,又是一堆新的工艺问题要调。
前阵子去高校实验室,看到几个学生做新型质子交换膜,又在成膜起泡的问题上卡了快一个月,我把当年记的工艺笔记给了他们。哪有什么一步到位的新技术,都是踩完一个坑,再往下走一步而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:质子交换膜:我们栽过的成膜起泡跟头
文章链接:https://www.yqhljx.com/list_11/4019.html
