2026-10-08 23:18:53 分类:材料工艺
上个月给一家汽配厂改缓冲块配方,客户拿回来的旧件掰开来,一半的大泡都塌了,表皮脆得一抠就掉。客户说,这批件用了不到两年,冬天放在露天停车场,开春就坏了。
你摸到的轻,是工艺“喂”出来的
很多人觉得泡沫塑料轻,是塑料本身密度低。不对。塑料本身密度大多在0.9到1.2克每立方厘米,哪怕最轻的聚丙烯,也差远了。泡沫塑料的轻,本质是把稳定的气体封在了塑料基体里,用气体代替了固体塑料,才降了密度。
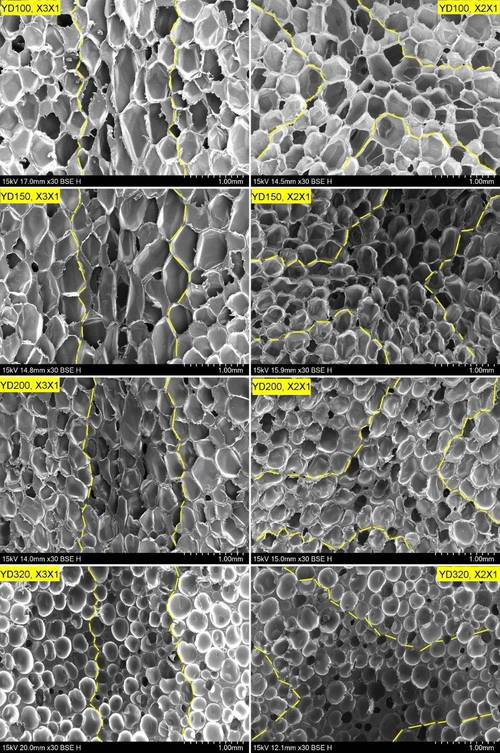 挤出成型泡沫塑料截面金相图
成核这一步,差一点都不行。说实话我刚入行的时候,调EPS发泡配方,发泡剂加了0.8份,机筒温度设了140度,挤出来的料硬得像石头,一点都没发起来。以为发泡剂加少了,加到1.2份,结果机头出来的料直接炸成了不规则的团,泡孔全破了,塌成一块密度超标的废料。那时候熬了三个夜班,才摸出来,泡孔成核的温度,要刚好比发泡剂分解温度高个5到10度,低了发不出来,高了分解太快,气体直接跑了。
很多人觉得发泡就是混进去发泡剂就行,哪知道从混料到挤出,每一段的温度、压力都要卡。压力太高,气体溶在基体里出不来,发不起来;压力掉得太快,气体一下子全跑出来,泡孔直接合并成大泡,整块料就废了。
不是所有泡沫塑料都能浮水
之前碰到一个做户外浮标的客户,拿了便宜的开孔聚氨酯泡沫切了做浮体,用了三个月全沉了,找上门来骂我们料不合格。我拿过来切开一看,内部全吸饱了水,密度直接涨到1.1,不沉才怪。
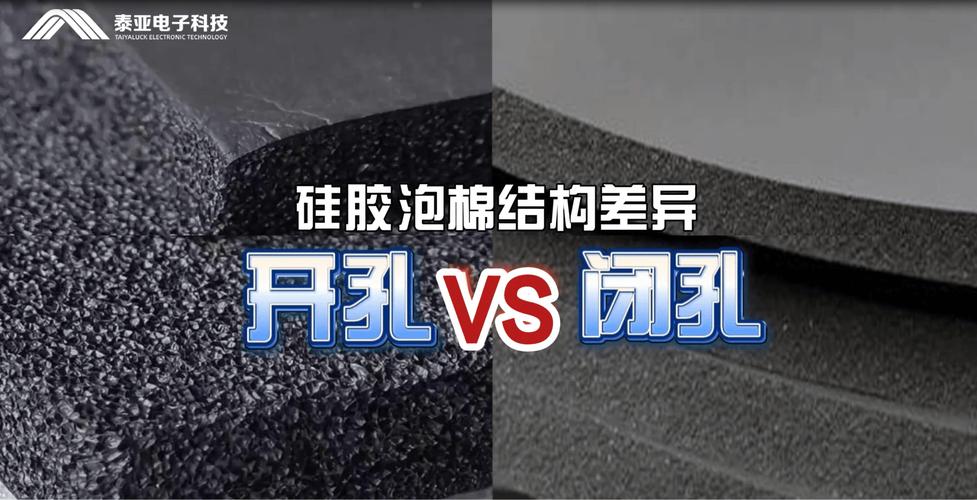 闭孔开孔泡沫塑料电镜对比图
很多人分不清闭孔结构和开孔结构。闭孔就是每个泡孔都是独立密封的,气体出不去,水也进不来,所以才能浮水,做浮力件、保温件。开孔就是泡孔之间全连通,气体液体能随便穿,用来做过滤、吸音、缓冲吸能,你把它按水里,松开手水就留在里面了。
这都是结构决定的,工艺改不了本质。你要浮水,就必须做闭孔,哪怕开孔的再便宜也不能用,省那点钱,最后全赔进去。
同样是泡孔,大小也影响性能。做大件保温的泡沫,泡孔大一点没关系,导热系数差不了多少,成本还低。做精密缓冲的电子包装,泡孔必须细,不然大泡的地方缓冲不到,摔一下零件就坏了。
失效,大多死在边界条件
 失效,大多死在边界条件
开头那个汽配缓冲块,就是死在低温老化的边界条件上。普通的软质PU泡沫,玻璃化转变温度估算大概在零下20摄氏度左右,北方冬天露天,夜里温度能到零下三十度,整个泡孔壁的基体直接从高弹态变成玻璃态,变脆变硬。车轮一压,泡孔壁直接开裂,慢慢就全塌了。
还有紫外线老化。露天用的泡沫塑料,不加光稳定剂,晒半年,表皮就降解粉化,雨水一泡,从表面往里面烂,用不了多久就坏。加光稳定剂也不是加越多越好,我试过加超过千分之五的示例量,稳定剂析出,附着在成核剂表面,泡孔成核不均匀,出来的泡沫一半大泡一半硬区,直接报废。
不过话说回来,现在很多做产品的,上来就要最轻最便宜的泡沫塑料,从来不说自己用在什么环境,要扛多少年,受多大的力。我们做工艺调试,经常要猜需求,猜不对就出问题。
现在也有高端的结构泡沫塑料,用在风电叶片芯材那里,要求扛二十年户外老化,强度还要够,那种泡沫的泡孔都控制在几十微米级,基体用环氧树脂,密度虽然比普通泡沫高一点,强度比很多杂木都高。这种料的工艺卡得更严,成核剂分散差10%,整炉料就废了,现在国内很多厂还在摸门道,我之前去参观过一个中试线,光调试成核工艺就花了快一年。
泡孔那点事儿,说穿了就是塑料裹气,看起来简单。真要卡着要求做出来,每一步都踩在工艺边界上,差一丝都出不了合格的货。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:泡孔里的门道:泡沫塑料不是天生就轻
文章链接:https://www.yqhljx.com/list_11/4049.html
