你以为的反光核心,其实90%的人加错了
很多人做反光标线,都把玻璃微珠当填料凑数,恨不得越便宜越好,一斤省一毛,十吨就是一千块,算下来很划算对吧?
实测发现,高圆度的硼硅酸盐玻璃微珠,圆度能到92%以上,价格是那种粉煤灰提取低钙微珠的两倍还多,但是反光寿命差整整6倍。很多厂家图便宜,把90%的微珠全掺在涂料内部,只撒薄薄一层在表面,通车不到三个月,表面那点磨完,里面的微珠根本露不出来,反光系数直接跳水。国标要求雨夜反光系数不低于180 mcd·lx⁻¹·m⁻²,我们测的那段不合格标线,才79。
说白了,反光靠的就是玻璃微珠的逆折射,把车灯的光原方向打回司机眼睛里,埋在涂料里的珠,就是死珠,半毛钱用都没有。
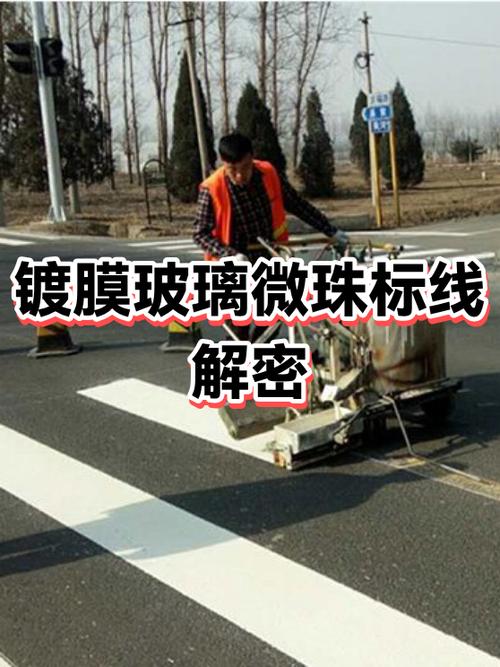
很多人还喜欢买未镀铝的实心微珠,说省成本,实际上雨夜积水的时候,水的折射率和玻璃差不了多少,没有镀铝层反射,一半的光都直接透过去了,根本看不到标线,这就是很多新标线雨天不反光的核心原因。很多人把锅甩给施工,其实就是原料错了。
改性塑料里的玻璃微珠,被吹上天的减重,藏着踩不完的坑
前几年改性圈刮玻璃微珠风,说能替代滑石粉、玻璃纤维,减重降本还提升尺寸稳定性,我19年给一家汽车零部件厂做PP改性项目,差点栽进去。
客户要求密度降到0.9g/cm³以下,原来用滑石粉密度0.96,换中空玻璃微珠,算理论密度刚好达标,结果双螺杆挤出造粒,再注塑出门板,测密度反而到0.94,翘曲度还超了0.8mm,整整一车料全废。
后来磨样看电镜才明白,买的那种标称抗压强度500PSI中空玻璃微珠,价格便宜,但是双螺杆挤出机模头压力稳定在12MPa,换算过来差不多1740PSI,压力直接超过微珠抗压上限,进去之后82%的珠直接碎了。碎了之后变成不规则玻璃渣,密度比原来还高,还造成应力集中,不翘曲才怪。
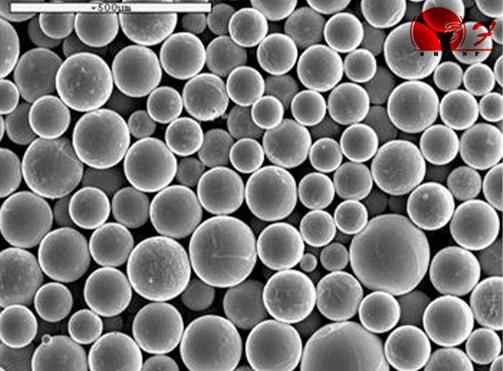
说实话,我不是说玻璃微珠不好,低压成型的BMC模塑料,用对了确实能把收缩率从0.4%降到0.1%以内,减重也能到10%以上,但是你拿它做高压注塑,就得买对应抗压等级的货,抗压12000PSI的那种,价格是普通货的三倍,算下来降的那点成本,还不够补原料差价,这买卖谁做谁亏。
产业化绕不开的硬伤,没人愿意公开说
干这行15年,我见过大大小小几十家玻璃微珠厂,国产货能打进高端领域的,一只手数得过来。不是方向错了,是几个硬伤根本绕不开。
第一个就是粒径分布公差,国内主流生产线都是火焰喷吹法,商家给你标D50是100微米,实际测出来D90能到320微米,差了两倍多。做电子封装导热填料,核心逻辑就是大珠铺骨架小珠填间隙,粒径差这么多,导热系数直接降20%,根本达不到设计要求,要粒径公差控制在±5微米以内,只能买进口货,价格翻四倍,大部分厂用不起。
第二个是表面改性覆盖率,做填料要偶联剂处理对吧?很多小厂就是滚筒裹一下,偶联剂只挂在珠体表面,实际覆盖率不到30%,剩下的裸露玻璃面,和树脂结合就是弱界面,一受力就脱粘,我做过拉伸试验,同样配方,覆盖率差40%,拉伸强度差28%,性能波动大到根本没法批量用在汽车上。
第三个最坑,回收废玻璃掺假,现在废玻璃回炉做微珠成本比原生玻璃低30%,很多厂掺20%-50%的回收料,里面混了陶瓷碎渣、金属颗粒、甚至没烧干净的塑料残渣,做反光标线,杂质不反光,做医用微珠直接不合格,做注塑填料,硬杂质磨坏螺杆,我之前有个客户,一批掺了回收料的微珠,磨坏三套造粒螺杆,修了快16万,亏到姥姥家。
玻璃微珠就是这么个东西,看起来只是直径几十到几百微米的小珠子,门槛极低,谁都能开厂做,但是真要做好,差一点性能就是天差地别。没人会给你说这些,钱要赚,坑只能你自己踩。
