2026-10-09 21:39:56 分类:材料工艺
上个月一批出口化工厂的法兰,运到现场安装不到三个月,就漏了。拆开看,内壁满是点蚀坑。找原因,绕来绕去最后落到耐酸性不达标。谁都知道要耐酸,可真到现场,坑比你想的多。
你以为的耐酸性,真不是泡酸里不烂就行
很多刚入行的新手,觉得耐酸性就是把材料泡进浓硫酸里,放几天不烂就是合格。工程上根本不是这么回事。绝大多数工况,碰不到浓强酸。更多是长期挂流的酸性凝水,带杂质的弱酸,还有温度变来变去,应力拉着,腐蚀是好几种作用加在一起的。
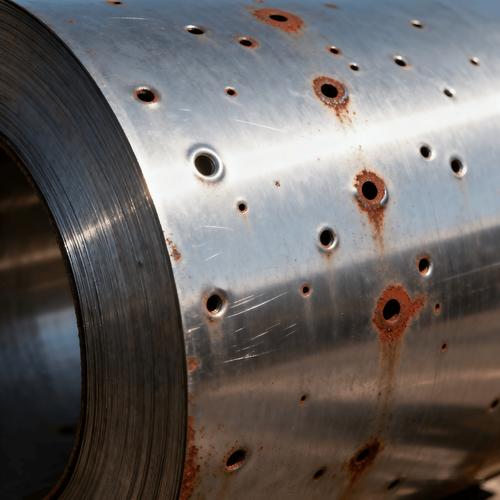 不锈钢法兰耐酸性点蚀测试现场图
这次出问题的客户,工况是氯碱行业的尾气管道,温度一天里从三十多度晃到八十多度,管壁凝出来的是稀盐酸混着点次氯酸,浓度才不到5%。一开始我们按国标做静态耐酸测试,普通316L完全达标。实际用下来,三个月就出坑。问题出在哪?静态测试是泡在不动的酸里,实际是酸水不停流,还带着氯离子冲刷,点蚀一旦起头,坑会越扩越大。耐酸性从来不是一个固定的材料属性,是绑着工况条件走的。你拿静态测试的结果去套动态工况,那不踩坑才怪。
改工艺的三次试错
当时客户等着补货,工期卡得死,我们连着改了三次。第一次最简单,把壁厚从8mm加到9mm。以为多一层肉总能多扛几年。结果做了模拟测试,该有点蚀还是有。没用。加厚挡不住点蚀从表面往里面钻,只是晚漏十几天而已。第二次换了含钼量更高的牌号,重新做了固溶处理,点蚀概率降了大半,可焊缝热影响区还是过不了测试。焊完冷却的时候,晶界析出了碳化铬,给晶界腐蚀留了通道,哪怕母材耐酸性够,焊缝先烂穿。说实话那时候挺头疼的,材料成本涨了快三成,还解决不了问题。
第三次没换材料,改了焊后处理工艺。原来我们都是一批焊完,统一常温泡酸洗一下就完事。这次改成分步控温的酸洗钝化工艺:先把酸洗温度控在45度,每米焊缝洗够12分钟,洗掉表面的氧化皮和游离铁,再换55度的钝化液,钝化20分钟,洗完立刻用去离子水冲三遍,进烘箱低温烘干。
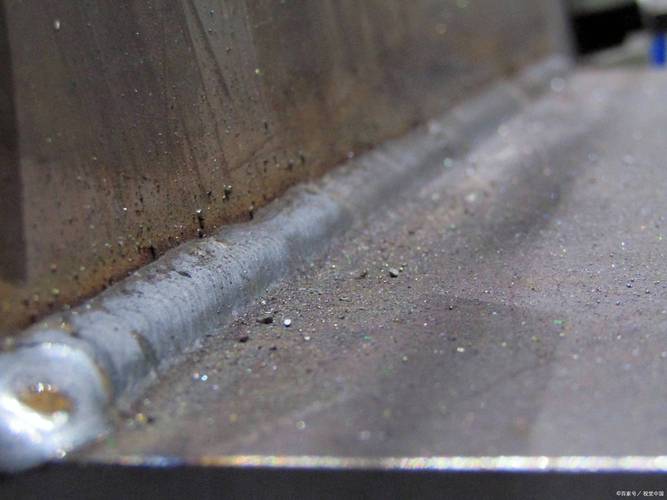 焊缝钝化后耐酸性腐蚀挂片试样图
出来的结果出乎意料。点蚀电位比原来的工艺高了120mV(估算),焊缝热影响区的晶界腐蚀直接消失了。原来我们之前一直错怪了材料,问题出在工艺的粗放。常温洗不干净晶界析出的杂质,残留在那里就是腐蚀的起点。就这么一个小小的温度调整,成本只涨了不到5%,问题解决了。最后这批货用到现在,快两年了,客户回访说没问题。
涂层路线的隐形边界
 涂层路线的隐形边界
不是所有耐酸性工况都能用金属。去年碰过一个电镀厂的废水储槽,要求耐pH1.5的硫酸废液,还天天被清渣的铲子刮,用特种合金成本顶得上三个槽,没人扛得住。最后走的氟碳涂层路线。这里头的坑也不少。很多人觉得氟碳本身耐酸性好,涂上去就行,根本不管底材和施工的细节。
我们之前吃过亏。赶工的时候,空气湿度超过90%,客户催得急,直接喷了。不到三个月,涂层整片起泡,掀开来底材全锈透了。后来总结,氟碳涂层的耐酸性,百分之七十靠施工,百分之三十才靠材料本身。底材喷砂必须到Sa2.5级,不能用石英砂,石英砂碎了会嵌进钢材表面,留下细孔,附着力直接掉三成,我们现在都用0.8-1.2mm的铜矿砂,喷完四个小时内必须涂底漆,哪怕肉眼看不见的返锈,都会留下后患。涂完底漆要测孔隙,哪怕一个针孔,都是腐蚀的通道。
现在我们做这类槽,会多一道环氧封闭底漆,总涂层厚度控制在230μm(示例),既不会因为太厚开裂,也不会因为太薄露底。这个方案用到现在快五年了,除了偶尔被刮坏的地方补一补,整体完好。补的时候也有讲究,必须把接口打磨出1:5的坡度,不然新涂层和旧涂层接不上,用不了多久还是会掉。
干材料工艺这么多年,最大的感受就是,耐酸性这个事,没有什么万能配方。你看标准上的参数都是死的,实际工况是活的,哪一个环节松一点,边界没卡准,结果就天差地别。好多问题不是材料选不对,是工艺做不到位。说穿了,都是现场一次一次试错踩坑踩出来的经验,没什么捷径。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的耐酸性:试错出来的工艺细节
文章链接:https://www.yqhljx.com/list_11/4099.html
