2026-10-10 10:11:49 分类:材料工艺
上个月帮朋友的汽配厂盯冲压产线,进门就看见下料台边堆了半人高的蓝铁皮,落满灰。问了一句,说都是大半年攒下来的余料,卖废品不值钱,放着占地方,扔还得交清运费。
下料的浪费,从来都不是切头切尾那点事儿
很多工厂算成本,只算成品用了多少料,不算堆在角落里的余料。那堆余料,我翻了几块,宽度从十几公分到四十公分不等,都是整整齐齐切下来的,材质和正在生产的零件一模一样。原来他们的开卷裁切线,一直是按最大零件宽度定料卷,什么宽度的零件都从这个宽度的料上切,切剩下的就扔旁边。
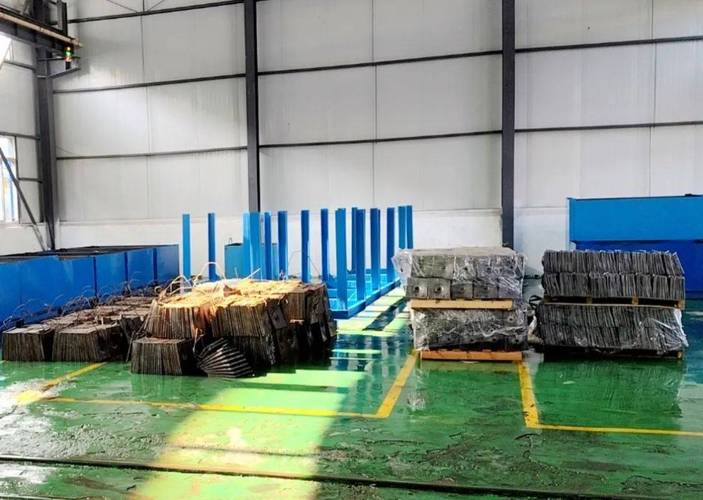 冲压车间下料台剩余边角料堆放现场
原来的材料利用率我算了下,估算大概82%,也就是说一百吨料进去,18吨变成了没用的边角料。一个月走料一百吨,就是18吨,按四千块一吨的板材算,一个月扔七万多。一年下来小一百万。
没人在乎。都觉得下料留点余料是天经地义的。
改工艺不是降质量,是把浪费卡死在边界里
其实不用换设备,也不用换材料,只要把裁切顺序重新排一下就行。原来一卷1250mm宽的料,一个零件宽410mm,切两个余430mm,430mm什么零件都用不上,就成了废料。我们把另一个款宽320mm的零件插进来,调整裁切刀的定位,变成切两个410,一个320,余料只剩10mm,刚好是工艺要求的切边余量。
材料利用率一下子从82%升到了96%,整整提了14个百分点。
 冷轧卷料交错裁切排版对比示意图
就改了个裁切程序,换了个精度高一点的定位传感器,前后花了不到八万。第一个月省出来的料钱,就覆盖了成本。有人说会不会增加换刀时间?其实原来换料也要调刀,现在只是把调刀参数存到系统里,换品种的时候一键调用,比原来人工调还快个两分钟。没耽误产能。
说实话,一开始我也没想到能省这么多。就是蹲在下料台看了一上午,觉得可惜,随口提了一句。
成本控制的隐形坑,在你看不见的地方
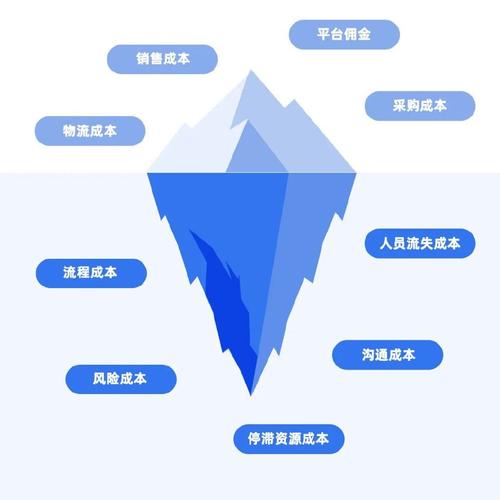 成本控制的隐形坑,在你看不见的地方
刚开始改的那一周,差点翻船。报废率突然涨了三个点,都是冲压拉裂的,品管部天天来找,说改工艺改出问题了。我们蹲在产线盯了三天,才发现问题出在张力上。原来宽料走料的时候,开卷机的张力要调大,改切成窄料之后,张力还是原来的参数,料拉得太紧,走料的时候歪了一点,落料偏了,冲压的时候边缘余量不够,一拉就裂。
找到问题就好解决,给不同宽度的料分了档,存了不同的张力参数,换料的时候自动匹配,第二天报废率就回到原来的水平,甚至还降了一点,因为定位准了。
很多人做成本控制,都只盯着明面的材料账,不算隐形成本。改工艺要不要调试?会不会出异常?会不会增加别的工序的工作量?这些都得提前留好余量。我见过太多项目,算的时候能省一百万,改完之后各种异常,花出去两百万,最后不了了之。
不过话说回来,大部分工厂里的浪费,真的都是结构性的,不是办公室少打印几张纸那种小钱。你去下料口转一圈,去余料堆蹲半天,就能找出几十万的空间。就像这次,年直接材料节省估算超过一百万,没有啥高科技,就是把原来没人理的余料,给用起来了。
成本控制不是偷工减料,是把不该浪费的地方卡死。我们现在还是留了最小的工艺余量,不会为了省料把余量砍到零,那是找死。现在还有一点小尾巴,偶尔还是会出个三五公分的余料,攒多了折价卖给做小五金的工厂,总比卖废品强。
也不是完美解决,就这样吧。工程上哪有百分百完美的事儿。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:材料工艺现场的成本控制:从下料口省出来的百万
文章链接:https://www.yqhljx.com/list_11/4127.html
