2026-10-10 07:26:47 分类:材料工艺
去年帮客户调一款家电外壳的注塑工艺,刚出模的零件堆在周转箱里,两小时后点数量,发现将近两成的件,角落带着变形裂了。那批货废了三箱。
刚出模就裂,问题出在肉眼看不见的地方
一开始所有人都指向原料——是不是这批料韧性不够?换了同牌号不同批次的料,甚至换了高韧性级别的,该裂还是裂。
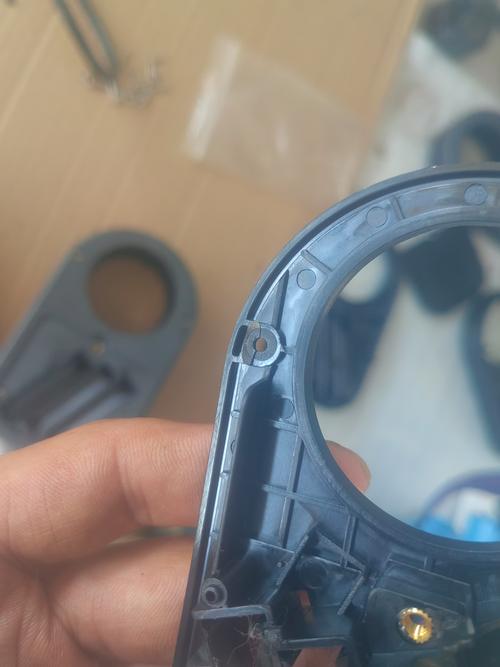 注塑件加强筋角落变形开裂实物图
我蹲在产线边上量了一下午尺寸,发现问题出在壁厚差上。这款外壳主体壁厚3mm,背面加的一条承重加强筋,做到了8mm。差了快两倍。冷却的时候,薄壁早已经凝固定型,厚壁还在慢慢收缩,收缩的拉力全攒在加强筋和外壁连接的转角,应力攒到超过材料的屈服强度,先变形,再开裂。熬了三个夜班,头都大了,说多了都是泪。
一开始试了降模具温度,想让整体冷却速度快一点。结果变形幅度确实小了,开裂的比例反而涨了五个点。为什么?料温低,充模的时候分子取向沿着流动方向拉得更紧,应力本来就大,加上转角的位置本来就有应力集中,等于双重加压,不开才怪。
拆透变形开裂的核心矛盾
做工艺这么多年,我发现大部分人碰到变形开裂,第一个反应就是换材料,很少有人先抠自己的工艺和结构。说实话,变形和开裂本质上就是一回事:应力超过了材料能扛的极限。变形是超过弹性极限,开裂是超过断裂极限。绝大多数量产件的变形开裂,都不是材料选错了,是你工艺给的应力分布错了。
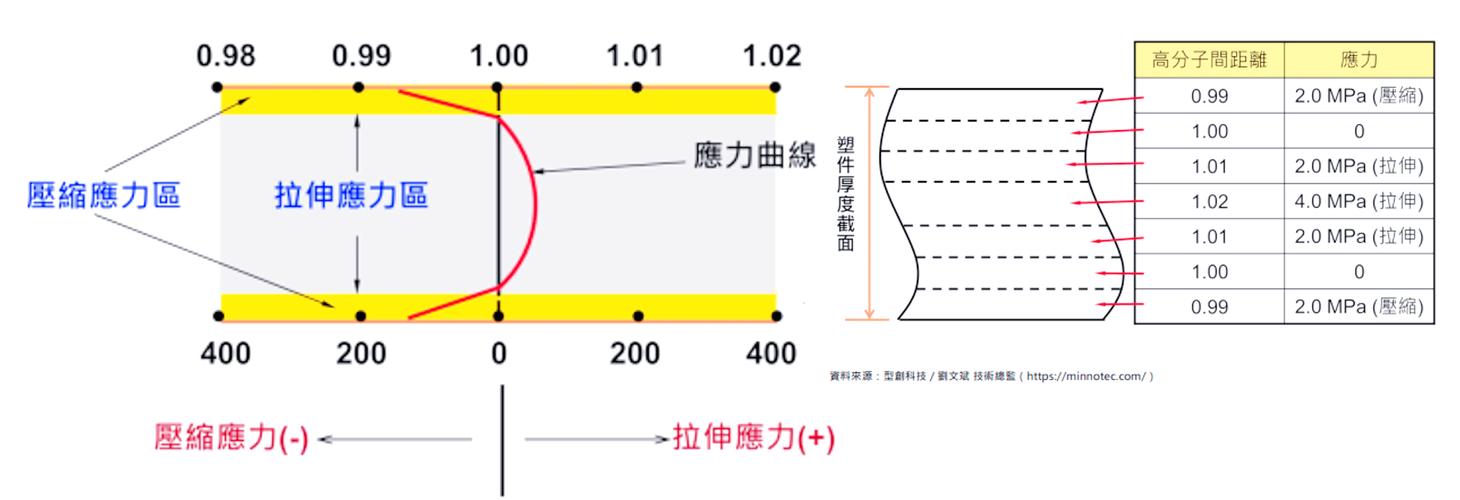 注塑件壁厚不均内应力分布模拟图
就拿这个案例说,核心矛盾就是壁厚差带来的冷却速率差。厚壁收缩拉薄壁,应力全堆在转角。如果改模具,把厚壁挖薄做空心,或者加镶件做分层冷却,当然能解决。但客户开模已经花了钱,赶出货,不肯动模具,只能从工艺上抠。
我们试了调整保压的顺序。常规的保压是先高压充模,再整体保压补缩。我们反过来,充模的时候用中速,充满之后先给10秒的低压保压,稳住薄壁位置,再给高压补厚壁的缩量。保压压力从原本的均匀80bar,改成薄壁40bar,厚壁90bar,保压时间拉长了8秒。
调完第一次试模,拿出来放了四个小时,100件只裂了一件。
工艺调整的边界,别想救所有问题
 工艺调整的边界,别想救所有问题
这次的方案最后把报废率压到了1%以内,赶上了出货。不过话说回来,这个方法不是万能的。它有明确的适用边界:壁厚差不超过5倍,零件尺寸不超过半米。如果壁厚差再大,哪怕你把保压玩出花,内应力还是消不掉,该裂还是裂,必须改模具。
有人问我,出模之后做退火处理能不能消应力?当然能。但退火会让材料整体软化,原本已经调好的变形,退火之后反而会往回翘,尺寸公差直接超差。我之前试过一次,应力消了,尺寸废了,得不偿失。对吧?
还有一种更头疼的,出模的时候没事,放一两个礼拜才裂。那就是应力缓慢释放,你出模的时候没做应力检测,直接装箱发货,最后客户找上门,退换货的钱比你当初省的模具钱还多。做工艺的,别抱这种侥幸。
我现在碰到变形开裂,进门先量壁厚差,摸转角圆角,再看应力方向,最后才考虑换料。顺序别搞反。省好多冤枉功夫。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:注塑件角落的变形开裂:从产线报废里抠出来的经验
文章链接:https://www.yqhljx.com/list_11/4121.html
