上周帮客户调PET薄膜的表面附着力,一开始上来就按老方子上接枝改性,结果整批料的热封强度掉了40%。
接枝不是往分子链上随便挂基团
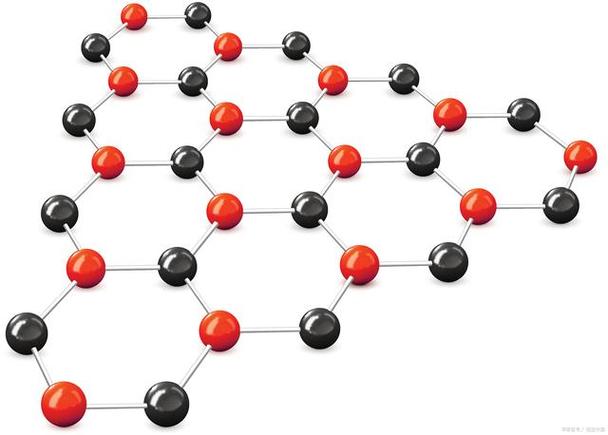
很多人对这事的认知停留在”把极性基团挂到非极性的分子链上,提高表面能”。听着简单,实际上挂的位置、挂的量、挂的方式,全是坑。
比如纯PP的分子链是完全非极性的,要接马来酸酐提高和铝箔的剥离强度,接枝率不是越高越好。之前实验室做的小样,示例接枝率0.8%的时候,剥离强度刚好到5N/15mm,热封强度也能保持在原有值的90%以上。当时脑子一热,想把附着力再提一提,把引发剂的量加了0.2份,估算接枝率拉到1.5%,结果PP的结晶度直接掉了12%,抗冲击强度砍了一半,热封的时候因为结晶度不够,封口一扯就裂。
别信高接枝率的宣传。你以为的接枝率越高,表面极性越强,粘接效果越好,实际上只要接枝率超过材料本身的临界缠结阈值,分子链的内聚强度会先一步垮掉,最后表面粘得牢,材料本身一掰就碎。
产线上最容易忽略的三个变量
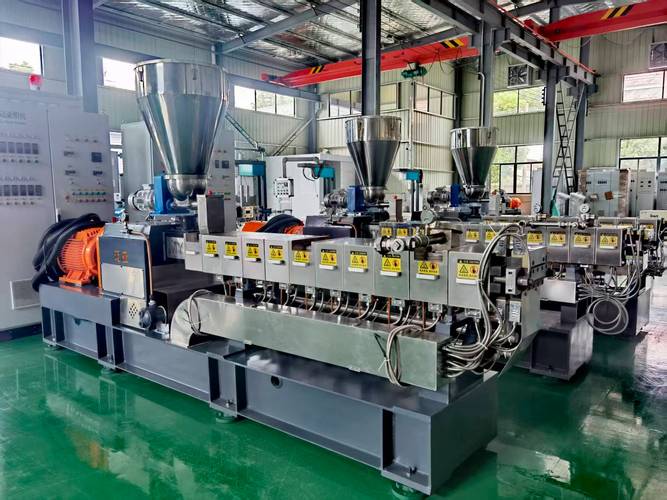
实验室的结果再漂亮,到了产线都要打个问号。我踩过最多的坑,就是把密炼机的参数直接搬到双螺杆生产线上。
第一个容易漏的,是引发剂残留。很多厂接完料直接造粒,根本不做后处理,残留的引发剂在后续吹膜或者复合的时候,会引起局部的分子链降解,表面看着接枝成功了,附着力也够,但是放三个月,表面就开始粉化,一擦一层粉。
第二个,是剪切速率的波动。双螺杆的剪切如果太高,分子链断得太厉害,接上去的基团全挂在短链段上,不是长链的侧基,当时测的附着力是够的,但是短链段会慢慢往表面迁移,放一段时间就流失了,粘接性能掉得飞快。
第三个,是料温的实际偏差。之前碰到个厂,连续三批料的接枝率波动差了一倍,找了三天原因,最后拆螺杆才发现第三段的加热棒坏了,温度传感器测的是料筒内的空气温度,不是实际的料温,当时料温比设定值低了20℃,引发剂分解不够,接枝率自然上不去。
说实话,很多厂的设备维护根本不到位,你拿实验室的精确参数去套,根本对不上。
有些坑,没人会提前告诉你

上次碰到个客户,拿了实验室的小样过来,说接枝完的PE薄膜,水接触角从80度降到45度,怎么上了复合机就脱层?我拿回来测了下,所谓的接枝改性,就是在PE里混了点丙烯酸的小分子,根本没有共价键连到分子链上,用乙醇一擦,接触角直接回到78度。这种料,就是测表面张力的时候好看,实际用的时候全露馅。
还有个边界很多人不知道:如果你的基材已经填充了30%以上的无机填料,接枝的效果会直接打对折。因为填料会吸附大部分的引发剂,根本没多少自由基能去接分子链,很多人上来就加引发剂,最后接枝率没上去,填料表面全是残留的引发剂,材料的耐老化性直接垮掉。
我到现在也没完全搞明白,为什么有些填充了滑石粉的PP,在同样的接枝工艺下,接枝率的波动会比纯料大3倍,哪怕我们把滑石粉的表面处理都换了一遍,还是有批次差异,只能靠每批进料测一下填料的吸附率来调整引发剂的用量。
别把接枝改性当万能解药。有时候你只是需要提高一点表面附着力,换个表面电晕处理就搞定了,非要上接枝,反而把材料本身的性能搞砸。上次那个客户的PET薄膜,最后我们把接枝的量减了一半,再加了一点爽滑剂,热封强度回来了,附着力也刚好够,根本不需要那么高的接枝率。
别上来就问接枝率多少合适,先搞清楚你的材料要扛什么性能,是耐老化?还是粘接?还是抗冲击?不同的要求,接枝率的区间完全不一样,没有通用的配方。
