上个月在苏州某涡轮叶片涂层车间蹲了三天。头一天早班刚开机,喷出来的YSZ涂层用胶带一撕,掉了快三分之一。
没人敢动参数。
我们蹲在操作台前翻了三个班次的生产记录,从电流、气流量到送粉速率、工件走枪速度,所有数都和三个月前合格率98%的那批一模一样,连车间的温湿度记录都差不离。
刚进车间就碰着的掉粉怪事
查了快一上午才找到问题——车间前一天补的氩气钢瓶,纯度从之前的99.99%降到了99.9%,瓶里混了不少游离氧和氮。大气环境下的氧含量波动,是很多新手最容易忽略的变量。本来干净的氩气混了杂质之后,焰流的核心温度直接掉了近300℃。本来要在焰流里走80mm刚好完全熔融的陶瓷粉末,刚碰到工件表面的时候,芯子还硬邦邦的。根本和基体咬不上。

当时有人提议直接把电流拉高点补温度,被我们拦住了。真要那么干,后面的坑只会更多。
等离子焰流的“脾气”从来不是固定值
很多人对大气等离子喷涂的认知,还停留在“高温火焰喷粉末”的阶段。觉得只要把粉末烧化了喷到工件上就算成。实际上,焰流从喷嘴喷出来的那一刻,温度场、速度场是一直在变的,离喷嘴10mm的地方温度可能有15000℃,到离喷嘴120mm的位置,温度可能直接掉到2000℃。
焰流的实际热焓值,从来不是设备面板上显示的电流、气流量能直接换算的。我们之前做过实测,同个参数下,新喷嘴和用了50小时的旧喷嘴,焰流在工件位置的热焓差了快15%——因为喷嘴内孔被高速的等离子流磨出了细微的锥度,本来集中的焰流散了,能传递给粉末的热量自然就少了。
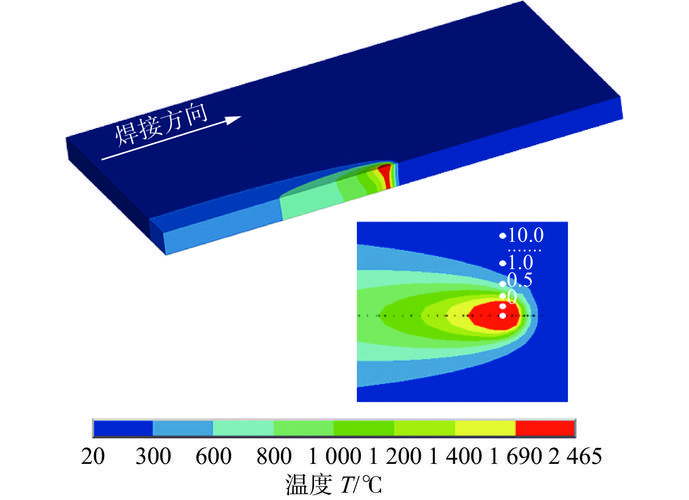
就像那天的掉粉问题,根本不需要拉电流,只要把氢气的流量从8slm提到10slm,焰流的温度就补回来了,粉末的熔融状态恢复,涂层结合强度直接回到之前的水平。
参数表上不会写的隐性边界
很多刚入行的工程师,总觉得把参数往最优区间靠就能出好涂层。真到了现场才知道,所有写在工艺文件上的固定参数,都是对应当时的环境、当时的气源、当时的设备磨损状态下的最优解,从来不是放之四海而皆准的真理。
我们之前试过把电流从520A拉到600A,想靠更高的温度让粉末熔融更充分,结果呢?焰流的速度跟着电流涨了近20%,本来该在焰流中下部被熔融的细粉,刚到焰流核心就被高速气流甩碎,半空中就和空气里的氧反应生成了杂质,喷到工件上的颗粒大小差了快三倍,涂层孔隙率直接从8%涨到18%,热震寿命砍了一半都不止。说起来都是泪,当时为了凑这组试错数据,耗了两桶YSZ粉,小半瓶氩气,车间主任见我们就绕着走。
还有更细碎的边界。夏天车间温度35℃,和冬天车间温度10℃的时候,空气对流速度不一样,同样110mm的喷涂距离,粉末从焰流飞到工件表面的冷却速度差了近一倍。冬天按110mm喷,涂层结合强度能到45MPa,夏天同样距离,可能就只剩25MPa。这些东西,哪本教材会写?
直到现在,我们也没摸清楚为什么同个喷嘴,连续工作20小时之后,哪怕所有参数都不动,喷出来的涂层孔隙率会涨2%。试过拆喷嘴测内孔磨损量,试过换不同批次的喷涂粉末,试过调整送粉气的压力,都没找到完全对应的关联。
说实话,做工艺的哪有百分百确定的事啊,对吧?别总抱着一本参数表当圣经,多蹲在喷枪旁边看看焰流的颜色,多摸一摸刚喷完的工件温度,比翻十份手册有用。
