上个月在苏州相城的代工产线值晚班,凌晨两点拆第三炉6061水冷板。拆下来第一块拿在手里就不对。
分量轻了。
用手沿着焊口方向稍用力,“咔”的一声断成两截。断面是那种没有金属光泽的渣状,像咬开了放凉的酥皮点心。
数了下,整炉132件,127件有这个问题。
拆炉撞见的脆断焊口
查生产记录,这炉的设定参数和上周合格批次完全一致:炉温605度,保温3分钟,氮气管路显示屏跳出来的氧含量是1180ppm。哦,上周合格批次的氧含量是180ppm。
顺着氮气管路一路摸到炉腔接口,发现快接接头的丁腈橡胶密封圈被长期高温烤硬,裂了个头发丝粗的细缝,空气顺着缝往炉腔里渗。
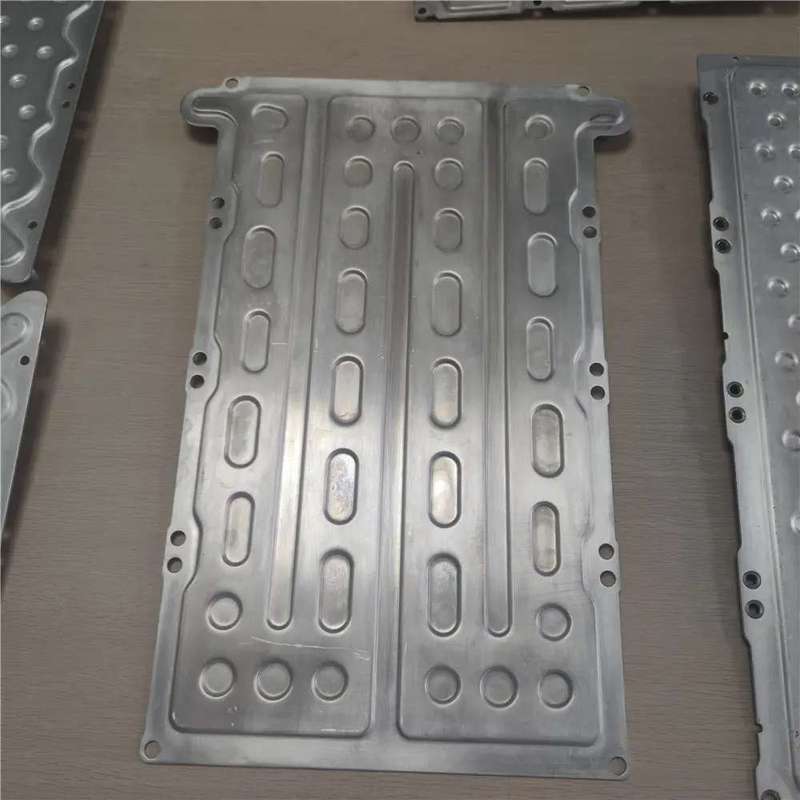
当时没敢耽搁,换了新的金属硬密封接头,把氧含量压回200ppm以内,补焊了一炉。出来的焊口抗拉强度直接回到设计值的1.2倍(示例)。那次的教训记到现在——工艺卡上印的参数从来不是孤立的数值,背后是一整套边界条件在托着,哪个环节漏了缝,整炉货都得废。
别拿烙铁的经验套钎焊
刚入行的时候总有人把软钎焊和硬钎焊混为一谈。拿烙铁焊电路板,焊锡熔了往引脚上一搭,凉了就牢。但工业上用的硬钎焊,核心逻辑完全不一样:整个过程里,母材自始至终不能熔化。
这是和熔焊最本质的区别。
熔焊是把待焊的两个零件局部熔成熔池,搅在一起凝固成整体。钎焊是把温度升到焊料熔点以上,让液态的焊料靠表面张力带来的毛细作用,顺着两个配合面之间的微小缝隙爬满整个接触面,靠原子间的扩散形成牢固连接。
我刚进车间那年,跟着师傅焊不锈钢波导元件,拿氧乙炔焰直接对着波导壁烧,想把温度快点升上去。结果波导壁烧得坑坑洼洼,焊料倒是流得到处都是,就是不往配合面的缝隙里钻。师傅当时把我手里的焊枪夺下来,追着我绕真空炉跑了三圈,说我这是把钎焊当熔焊搞,纯纯的外行。现在想起来还觉得好笑,但那一下是真的把“母材不熔”这个原则刻进脑子里了。
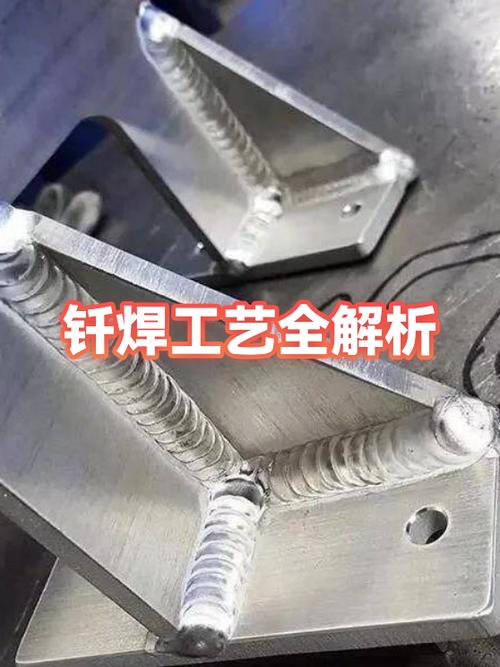
很多人搞了好几年钎焊,都没摸透这个毛细作用的脾气。焊料不是你倒上去它就会自己找路的,缝隙太大,毛细拉力不够,焊料流不进去;缝隙太小,哪怕差个0.02mm,焊料里的氧化物渣子堵在入口,整个缝隙都填不满。
工艺卡上没写的那些细节

现在很多公开的工艺资料,写的都是“铝硅钎料适用温度600-610度,配合间隙0.05-0.1mm”。但实际在产线上摸爬滚打久了就知道,这些数值都是理想状态下的参考,真要落地,差一点都不行。
比如焊带自然氧化层的6061铝板,你按0.05mm的间隙装夹,焊料根本爬不进去——氧化膜的表面张力比铝本身大,液态焊料一碰到氧化膜就缩成球,像荷叶上的水珠。这时候要么把间隙放大到0.12mm(示例),要么在焊前把氧化膜用不锈钢刷刷干净,再喷上一层匹配的氟铝酸助焊剂,不然再高的温度都没用。
还有温度的问题。大家都知道铝硅共晶焊料的熔点是577度,工艺卡上写的605度保温3分钟,其实是留了28度的过热度。如果你的炉子温场均匀性差个正负10度,炉腔边缘的位置温度只有590度,焊料刚熔还没来得及爬满缝隙,就跟着降温段冷却凝固了,出来就是虚焊。
温度高了不行。
低了也不行。
差5度,整批货就得返工。
现在还有个没完全摸透的问题:当水冷板的内部流道弯到R3的位置,弯角处的焊料填充率比直道位置低大概15%(估算)。前前后后试了三次调整助焊剂的喷涂量,从原来的每平米15g调到25g,还是没解决弯角填充不足的问题。下次打算在弯角的最高位置加个微型的排气槽,把缝隙里的空气排干净,说不定能把填充率拉上来。
昨天换好金属硬密封的快接接头,测了下氧含量,稳定在120ppm。第一炉出来的水冷板,随手掰了几个焊口,断面是均匀的银灰色,没有那种渣状的脆断组织。
