断口我拿电镜扫了三遍。
连个气孔都没有。
真的。
我在车间摸了15年焊接工艺,见过太多被吹上天的技术掉链子,摩擦焊绝对是被神化最狠的那个。
别信金相报告,焊合率达标不代表接头能用
很多人对摩擦焊的认知,还停留在”固相焊接,没有熔焊的气孔、裂纹缺陷”的层面。上次有个做铝合金底盘件的客户来找我,说他们的摩擦焊接头金相检测100%合格,但是做整车路试的时候,3个月就出现了焊缝开裂。
我们拉了三个样件去测界面强度。金相上看不到任何缝隙的焊合区,实际拉伸强度只有母材的68%。
为啥?
说白了就是界面那层薄薄的脆性金属间化合物。
宣传册里总说摩擦焊热输入低,界面反应层厚度能控制在2微米以内,完全不影响力学性能。实际现场呢?我们测过上百组铝钢异种材料摩擦焊的样件,只要毛坯端面的粗糙度差一点,或者摩擦时间多飘0.2秒,那层FeAl3的厚度就能从2微米直接跳到17微米,拉伸强度直接从220MPa掉到57MPa。
你拿金相显微镜看,17微米的层跟2微米的层,只要没有开裂,检测报告上全写”界面结合良好”。谁会天天拿电镜去量反应层厚度?

很多厂的质量检验,就卡着金相合格、外观飞边均匀的标准放行,根本不会去做疲劳性能的抽样验证。等到产品卖到客户手里开了裂,才反应过来:哦,原来焊上了不代表焊牢了。
设备的刚性天花板,根本不是调参数能补的
我见过太多厂买摩擦焊机,只看两个参数:最大顶锻力、最大可焊截面。
完全不验动态精度。
去年某客户贪便宜买了台国产连续驱动摩擦焊机,标称主轴同轴度0.02mm,刚装的时候焊出来的圆棒接头,飞边均匀,外观漂亮。用了8个月,主轴轴承磨损,同轴度飘到0.09mm。再焊出来的接头,偏心量差0.32mm,飞边一边厚4mm一边薄0.7mm。
调参数?
没用。
你把转速从1800rpm调到2200rpm,把顶锻力从10MPa调到15MPa,偏心量还是在那摆着。做扭转试验的时候,所有样件全从偏心位置断,强度只有合格值的40%。
更离谱的是线性摩擦焊。现在国产设备的振动振幅控制精度,能做到±0.1mm就算第一梯队,进口高端设备能做到±0.02mm。别差这0.08mm,焊TC4钛合金叶片的时候,接头的高周疲劳寿命能差3倍。
很多人觉得参数调好了就万事大吉,设备用久了的刚性衰减,是量产良率最大的隐形杀手。你总不能每个班次都拿百分表去打主轴同轴度,拿激光干涉仪去测振动台的振幅吧?
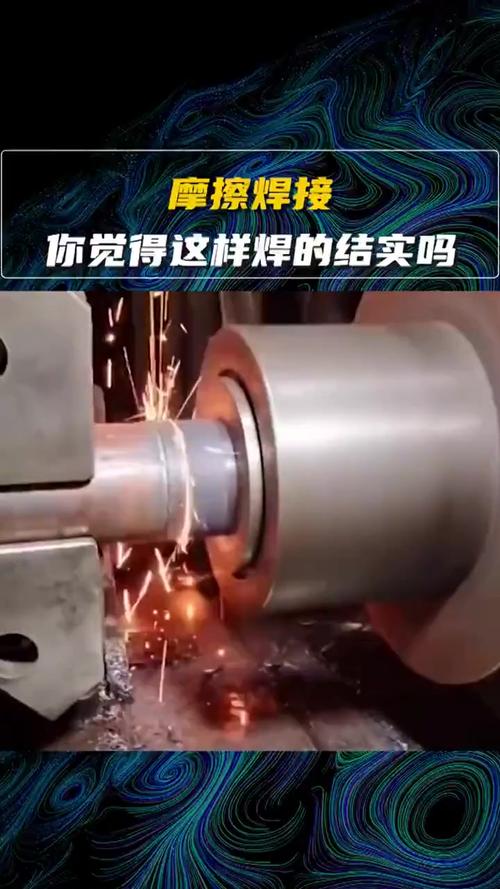
我之前在某航空件车间待过,人家的进口摩擦焊机,每3个月就要拆下来校准主轴精度,光校准一次的成本就顶半台国产设备。小厂哪有这个预算?
所谓的理论成熟,连核心热场计算都是错的
现在所有公开的摩擦焊工艺手册,热输入计算公式全是一个套路:摩擦总功等于摩擦系数乘以正压力乘以相对滑动速度乘以摩擦时间。
说白了就是默认两个工件的接触面是完全平整的平面,接触全程没有变化。
扯淡。
实际焊接刚开始的0.1秒,两个工件的端面是凸点接触,实际接触面积只有理论接触面积的8%到15%。这时候的摩擦热全集中在那些凸点上,热流密度是理想平面状态的8到10倍,根本不是均匀分布的。
去年我们跟某高校团队合作做热场仿真,用手册上的理想模型算出来的热影响区宽度是1.3mm,我们在工件上埋了12个K型热电偶实测,靠近飞边位置的热影响区宽度到了4.6mm,偏差快4倍。
这就是为啥很多实验室里做的完美样件,到了量产线上合格率直接跳水。实验室的样件,全是车削到端面平面度0.01mm以内的理想毛坯,设备是刚校准完的新机器,环境温度稳定在20度。量产线上的毛坯,冲压出来的端面平面度能到0.08mm就算合格,设备每天20小时连轴转,主轴精度慢慢飘,夏天车间温度能到38度。
你拿着实验室里算出来的参数去量产,能不出问题?
我前几年翻了近20年的摩擦焊核心期刊论文,90%的研究都是基于理想平面接触假设,没有一篇把初始端面的凹凸形貌、设备刚性的动态衰减算到模型里的。写出来的工艺参数,看着漂亮,到现场根本用不了。
别再听卖设备的吹什么摩擦焊是”下一代焊接核心技术”,能替代所有熔焊工艺。
现在的摩擦焊,说白了就是个经验大于理论的手艺。
你在车间蹲够3年,摸透了自己那台设备的脾气,知道什么参数下反应层厚度不会超标,知道设备用多久精度会飘,能焊出合格的产品。但要是想靠一套通用的理论,把摩擦焊推广到全行业,差得远呢。
