说实验室测结合力42MPa。
台架跑320小时就崩了。
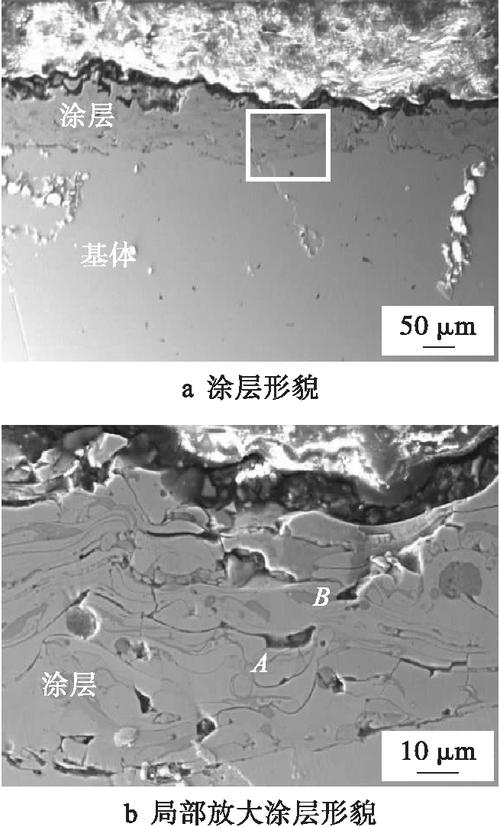
我切了样看。
涂层和基体之间的过渡层,热震3次就裂得像蜘蛛网。
实验室数据骗了你多久
别不信,我去年前后测了17家国内供应商的氧化锆涂层试样。
室温拉出来的结合力,从28MPa到56MPa不等,各家吹得天花乱坠。
等我把试样放到马弗炉里800℃保温1小时,拿出来直接丢冷水里,循环10次之后再测热震后结合力——
直接掉到7MPa以下。
最夸张的那家,测出来才2.3MPa,指甲一扣就掉渣。
说实话,我第一次看到这个数据的时候,把手里的冰美式都洒在报告上了。
合着之前全行业吹的高结合力,全是室温下的”纸面成绩”?
没人提热震后的结合力,因为提了就没人买单。
说白了就是测试条件和实际工况完全脱钩,实验室做的是理想平板,实际工件是要在高温下反复冷热交替的,差了十万八千里。
120微米是个跨不过的厚度坎
很多厂家宣传自己能做200微米厚的氧化锆涂层,隔热层越厚越好,对吧?
实测发现,不管你怎么调等离子喷涂的参数,氧化锆涂层厚度一旦超过110微米,内部的残余应力就会直接涨到120MPa以上。
稍微有点温度波动,涂层表面就会出现网状裂纹。
我去年在车间蹲了半个月,调了37次喷涂参数,功率从38kW拉到48kW,送粉量从22g/min调到35g/min,就想做出无裂纹的150微米厚涂层。
最后稳定良品最多做到108微米。
再厚个几微米,拿百格刀划一下,直接掉渣。
别信那些吹200微米的,你让他连续做100件良品试试?
大概率第一件完好,第二十件开始出现微裂纹,第三十件直接掉块。
现在行业里的解决方案全是加MCrAlY粘结层,可粘结层和氧化锆的热膨胀系数差了快30%,温度一升上去,两层之间的剪切力能把涂层直接从基体上撕下来。

没人敢捅破的理论盲区
现在所有的氧化锆涂层设计手册,全是基于室温平板试样的参数算的。
可实际工件是什么?是带复杂曲面的,是有倒角的。
比如涡轮叶轮的叶根位置,曲率半径才1.2毫米。
喷涂的时候,等离子焰流在这个位置的温度场分布,根本没人仔细测过。
我们去年用高速红外热像仪拍了喷涂过程的温度,叶根位置的涂层沉积温度,比叶片正面的温度低了210℃。
也就是说,同一批工件,叶根位置的涂层是”冷喷上去”的,结合力只有叶片正面的1/3。
但现在的设计模型里,全默认整个工件的喷涂温度是均匀的,根本没把这个曲率带来的温度差算进去。
这才是最坑的地方。
你按手册算出来的涂层寿命是1000小时,实际叶根位置的涂层300小时就掉,你还找不到原因,因为所有的实验室验证,全是拿规则平板做的,没人拿带1.2毫米倒角的曲面试样去跑热震测试。
现在行业里吹氧化锆涂层耐温1200℃、寿命上千小时,全是在理想工况下的自嗨。
真要落地到复杂工况的工件上,三个坎绕不开。
热震后结合力直接暴跌到没法用。
厚度超110微米必裂。
曲率带来的温度差,现在的模型根本算不准。
别跟我说未来会优化。
2024年了,我们在车间摸了15年的工艺,这三个问题还是没摸到解决的门道。
谁要是说自己全搞定了,你让他拿100件带叶根的叶轮,跑500小时台架试试。
掉一件算我输。
