上周三从车间冷拉工位拉回来的三根铌合金棒,抛光完对着自然光一转,表面爬着一层细得像蛛丝的网状裂纹。不是热处理后放了半个月才出现的时效裂纹,是拉完直接就有,只是我们之前没仔细看。
先排除掉那些想当然的原因
先测氧含量,惰气熔融法测的,示例值118ppm,远低于我们内控的200ppm上限,杂质没问题。
换了新的硬质合金模具,润滑还是用平时的胶体石墨乳,拉出来的试样还是裂。不对。
查原材料熔炼记录,上次真空自耗熔炼做了两次,光谱扫了十几个取样点,合金元素偏差都在0.2%以内,没有明显偏析。
这时候才有点懵——所有能想到的常规原因都排除了,裂纹到底哪来的?
把试样沿着拉拔方向切开,金刚石悬浮液抛到镜面,用氢氟酸、硝酸和水的混合腐蚀剂蚀10秒,金相显微镜下一看,裂纹全是沿晶走的,没有穿晶分叉,说明晶界强度先扛不住了。

之前没往退火工艺上想,毕竟用了快两年的参数,从来没出过问题。
真空退火的温度窗口,比手册写的窄得多
翻真空炉的运行记录才发现,上次换中心热电偶之后没校准,而且这次装炉量比之前大了三倍,试样堆在炉腔里,把热电偶的测温端挡住了——之前炉温显示1200℃的时候,热电偶测的是试样堆的辐射温度,不是试样本身的实际温度。
我们把新的校准热电偶直接绑在待退火的试样上,重复了一次之前的装炉过程,炉温显示1200℃的时候,试样实际温度是1270℃。差了70℃。
谁能想到啊,炉门上方的旧热电偶积了一层铌的蒸发沉积物,测温飘了快20℃,之前一直没注意。
后来做了梯度退火实验,从1100℃到1300℃,每50℃一个点,保温1小时,真空度稳定在5e-3Pa以下,随炉冷却后测室温延伸率。示例数据:1150℃保温的试样延伸率27%,1200℃的22%,1250℃的直接掉到11%。
晶粒尺寸跟着跳得厉害:1150℃的是3级,1250℃的直接长成1级,晶界上原来细小的第二相粒子几乎全溶了,没有钉扎的晶粒在冷拉外力下,直接被扯裂。

之前的小试样装炉量少,热电偶直接贴着试样,测温准,温度稍微高一点也没关系。这次装得多,测温飘了,才踩了坑。
冷加工道次的压下量,别卡着极限做
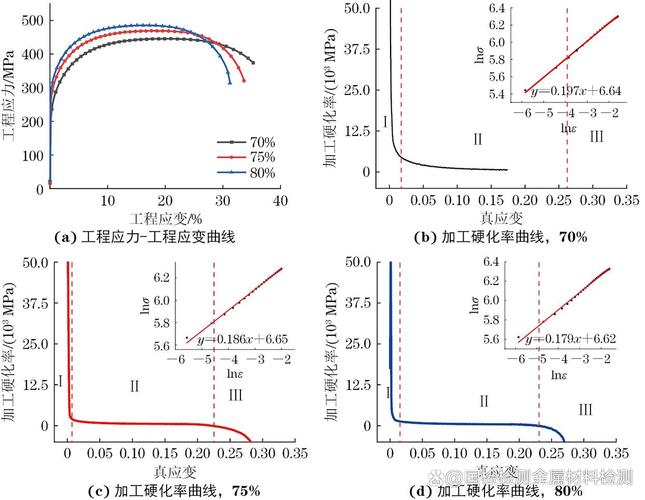
之前的冷拉工艺是每道次压下30%,手册给的最大允许压下量是35%,我们用小试样试的时候,卡着30%做从来没出过问题。
这次的坯料是直径30mm的铸锭,要拉到20mm,原来的工艺是两道次拉完:第一道压到24mm,第二道直接到20mm。第二道拉完卸下来,转一圈就看到了那些网状裂纹。
后来改了工艺,每道次压下量降到25%,中间加一次850℃保温30分钟的去应力退火——真空度不用太高,1e-2Pa就行,不用抽得特别干净。改完之后拉出来的试样,抛光完对着光看了五分钟,一点裂纹都没有。
说实话,做材料工艺这么多年,最烦的就是手册上印的极限参数。那都是实验室里用完美试样,在恒温恒湿的理想环境下测出来的,产线上的料,哪怕是同一炉的,不同位置的元素偏析都能差出不少,你卡着上限做,迟早踩坑。
现在还有个没解决的事。我们要做的零件得和无氧铜焊接,用高纯氩气保护的钨极氩弧焊,哪怕把氩气流量开到原来的两倍,焊缝还是会有轻微的氧化变色,焊完的接头延伸率比母材掉了近一半。试过加铜衬垫,试过提前焊前预抽真空罩,还是不行。最近在琢磨要不要换电子束焊,但是设备成本太高,小批量做的话实在划不来。
反正这三周蹲在炉边摸出来的经验,比翻三个月手册管用。
