2026-11-01 19:13:51 分类:材料工艺
上个月接的航天院所那批1600℃风洞用的钼合金导流件,理论算的寿命是1200小时。
结果才跑72小时,直接裂成三瓣。
当时对方的材料工程师拍着胸脯说,这是掺杂1%镧的TZM合金,按手册查的性能,扛1800℃都没问题。拆件的时候我盯着断口看了十分钟,真想把手里的测温枪砸他桌上。哪是正常的高温蠕变断?全是沿晶的微裂纹顺着烧结孔隙往中心钻,连个塑性变形的痕迹都没有。
算错了。
他们算寿命的时候把晶界强度按常温的1/3折算了,完全没考虑烧结过程中残留的氧杂质和镧的偏聚效应,那部分带来的强度损失根本不是线性的,温度过了1500℃,晶界强度直接跳水,连个缓冲都没有。
别信手册里的”高温强度天花板”
我在车间摸了15年的高温棒料,见过太多人把手册上的理想值当实际生产值。就拿TZM合金来说,国内通用手册上标着1800℃下的抗拉强度是120MPa,我们去年为了给客户做工艺验证,在真空烧结炉里烧了27炉,镧粉掺杂量严格卡着0.8%~1.2%的区间,烧结温度从1850℃到1950℃梯度调,最后测出来的实际抗拉强度,最高的一炉才78MPa,最低的一炉只有42MPa。
为啥差这么多?
没人告诉你,镧粉的粒度差1μm,最后烧结出来的晶界结合力能差出一倍。之前有个供应商送的镧粉,标称粒度是2μm,我们拿激光粒度仪一测,实际有30%的颗粒是5μm以上的粗粉,烧出来的棒料一掰就碎,断口上全是没熔开的镧团块。更坑的是氧含量,很多厂烧结的时候图省事,真空度只抽到10^-2Pa就开始升温,最后棒料里的氧含量能冲到0.08%,比行业标准的上限高了3倍,这种料在常温下测强度看着还行,一到1500℃以上,晶界处的氧化钼直接挥发,强度直接垮掉。
 钼合金TZM烧结棒沿晶断口扫描电镜图
机加工的坑,十个厂九个踩
说实话,我见过太多厂把钼合金当普通不锈钢加工,报废率能吓死人。
之前有个做半导体加热件的厂,拿到φ30的钼合金棒,直接按不锈钢的参数上数控车,进给量0.2mm/r,转速800转,干切不浇切削液。车完表面粗糙度测出来Ra0.8,看着光溜溜的,装到设备里跑俩小时,表面直接掉一层黑渣。拆下来一查,表层全是肉眼看不见的微裂纹网。
为啥?
钼合金的脆性转变温度在350℃上下,干切的时候刀具和工件摩擦的局部温度能冲到500℃以上,切完一冷却,表层的应力直接把材料拉裂,你测表面粗糙度达标没用,荧光渗透一查,裂纹深度能到0.3mm。这种件装上去,只要碰到温度波动,裂纹顺着往里面扩,迟早要断。
我后来给他们改工艺,把进给量降到0.08mm/r,转速压到300转,切削液用硫化乳化油直冲冲到刀尖上,加工的时候拿红外测温枪盯着工件表面,温度超过200℃就停转降温,最后报废率从之前的41%直接压到3%。真的坑,参数调对了,性能能翻好几倍,之前全是瞎干。
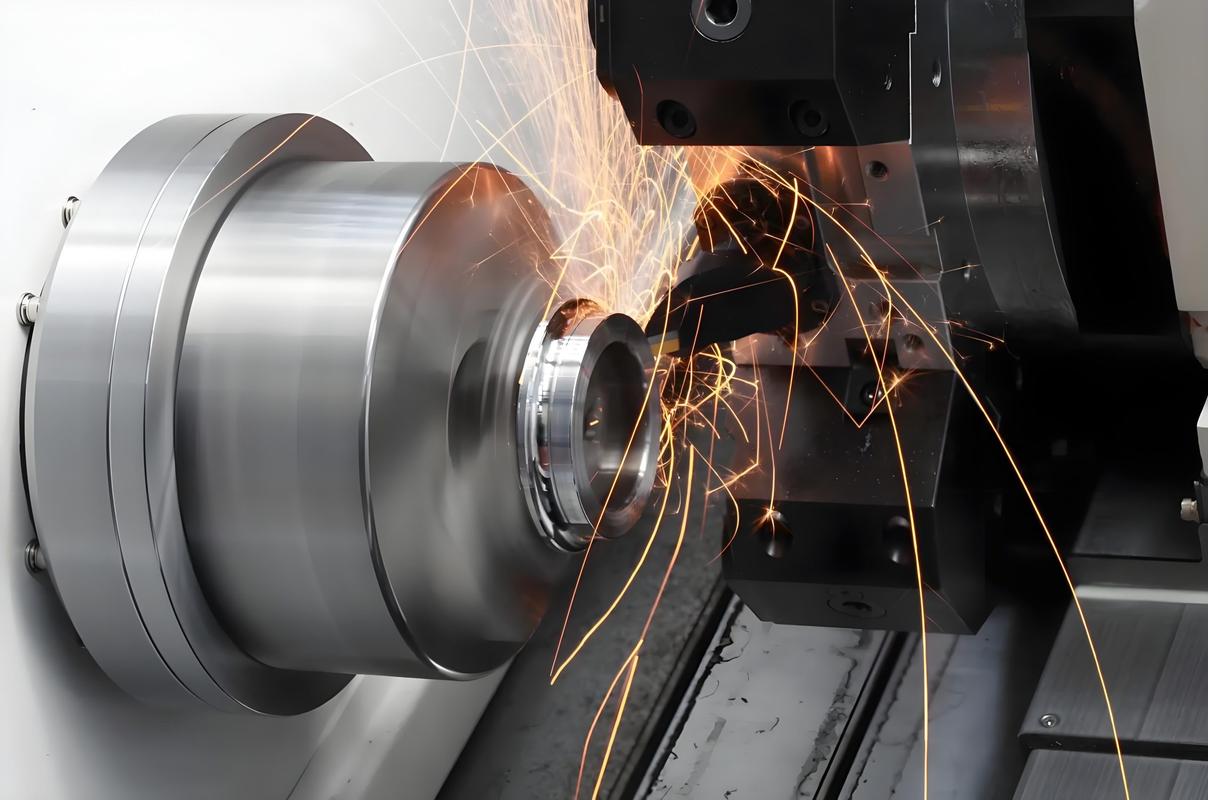 钼合金半导体加热件数控车加工现场图
没人敢明说的产业化死穴
现在行业里吹钼合金吹得最凶的,就是说它能替代钨做聚变堆的面向等离子体材料,热导率比钨高,溅射阈值够,成本只有钨的三分之一。
我去年跟着参与过聚变堆材料的辐照测试,实测的数据说出来可能得罪人:在1000℃的氘等离子体环境下,常规烧结的钼合金,氘滞留量是钨的12倍。
这根本不是材料本身的属性问题,是从粉末制备阶段就带出来的硬伤。你就算把相对密度做到99.2%,材料内部还是有纳米级的连通孔隙,氘原子钻进去就出不来,攒到一定量就鼓泡、掉皮。之前有个高校团队做了半年实验,发了三篇SCI,说他们制备的钼合金氘滞留量降到了钨的水平,我特意找他们要了样品测密度,相对密度才92%,孔隙全是闭孔,看着滞留量低,实际拿到辐照环境下,闭孔被中子打碎,连通孔一形成,滞留量直接翻20倍。
更离谱的是,现在整个行业对钼合金的辐照肿胀机制,连个统一的动力学模型都没有。全靠拿不同批次的实验数据凑经验公式,凑出来的公式换个烧结工艺、换个杂质含量,直接失效。
别跟我提什么未来的改性方向,什么掺杂铪、掺杂铼,现在连最基础的批次稳定性都解决不了——同批次的棒料,不同位置测的高温强度能飘出25%,你装到关键设备上,谁敢拍胸脯保证不出事?
这行的水,比你想的深多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摸了15年钼合金棒料,我劝你别信手册上的性能参数
文章链接:https://www.yqhljx.com/list_11/5222.html
