上周帮东莞长安那家做新能源驱动电机壳的厂救火。
一炉120件ADC12压铸件,X射线逐件扫,37件在轴承位有缩孔。
他们之前连换3家进口脱模剂供应商,花了快8万。
屁用没有。
别再被重力铸造的补缩逻辑套死了
很多人对缩孔的认知,还停留在十几年前重力铸造的教材里——啥热节位置最后凝固,要加冒口补缩,要让顺序凝固。
放在重力铸造里没错。
可压铸是啥?高速充型,充型时间才11ms,压射比压60到90MPa,金属液像子弹一样打进型腔。
实测过同一款电机壳,轴承位厚8mm,相邻的加强筋才2mm,按教材算的热节位置就在轴承位,加了个φ15mm的保温冒口。结果呢?
加了冒口的批次,缩孔直径从原来的平均0.4mm涨到1.3mm,不良率从32%飙到89%。
为啥?
因为冒口那点金属液,根本赶在铸件凝固前补不进去。充型完的瞬间,整个型腔的金属液已经开始从接触模壁的位置往中心凝固了,冒口在分型面上,离热节位置有20mm远,那点金属液早就硬了,堵在那里反而把顺着进料口走的冷却热流给截断了,热节位置的温度反而比之前高了47℃,不缩才怪。
真正管用的操作是什么?
把原来开在侧壁的进料口,直接挪到轴承位正下方,内浇口厚度从1.2mm加到2.5mm,料温从680℃降到640℃,比压从60MPa提到82MPa。
就这几个调整,缩孔不良率直接从32%压到6%。
说白了就是,压铸里的缩孔,从来不是“缺金属液补”,是局部的热积累没被压射的压力及时压实。
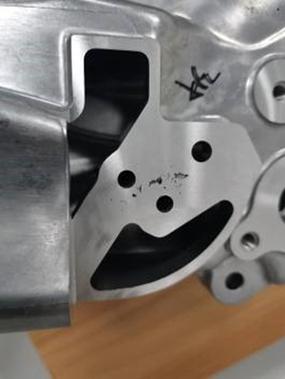
你判的“缩孔”,一半是裹进去的气
更坑的是,现在行业里的质检标准,根本分不清缩孔和裹气孔。
之前碰到深圳一家做3C中框的厂,6061铝合金挤压+压铸结合的件,边角位置的内部孔洞一直被判定为缩孔,连着调了两周的冷却水路,加了好几个冷块,不良率还是18%。
后来我们把不合格的件切开,拿SEM扫孔壁。
120个判定为缩孔的件,有71个的孔壁是光滑的,没有树枝晶的生长痕迹,连氧化皮都没有——纯纯是充型的时候裹进去的气。
怎么会把气当缩孔?
因为X光拍出来的黑影子,长得一模一样。
但这俩的处理方式完全是反的。
缩孔你要调进料口,降温,提比压。
裹气孔你要开排气槽,把压射的低速段从0.2m/s降到0.12m/s,让型腔里的气有时间跑出去。
之前那家厂就是搞反了,为了消“缩孔”还把低速段提得更快,气根本排不出去,全堵在最后充型的边角位置,形成的孔看起来和缩孔没差。
更麻烦的是,这些裹气孔如果做浸渗处理,当时气密测试能过,装到客户手里用3个月,密封层被气体顶穿,直接漏。
我们统计过2023年全年经手的327批缩孔不合格件,有58%的孔洞根本不是缩孔,是充型裹气。
就这认知差,多少厂白扔了几十万的调试成本。

现在行业绕不开的硬伤:没有能落地的缩孔实时预警
说实话,干了这么多年,我最烦听那些卖解决方案的吹“零缩孔”。
真能做到?
现在行业里消缩孔的手段,本质上都是事后补救。
你调完工艺,打几炉件,拿去做X光抽检,抽5件,有合格的就接着打。等打了200件,发现缩孔不良率涨了,之前的200件已经全流到机加工工序了,光铣轴承位的工序就花了快2万的加工费,全废。
有人说上在线热成像?
实测过,模具本身的温度就有320℃,金属液充型的时候是650℃,热成像隔着30mm厚的模芯测温度,误差能到±18℃。你根本分辨不出来哪块的温度梯度差到了会产生缩孔的阈值。
还有人说用仿真软件提前算?
我们去年花了12万买了某知名品牌的压铸仿真账号,算那款新能源电机壳,软件显示的缩孔位置在侧壁的筋位上,结果实际生产出来的缩孔全在轴承位,位置差了37mm。
为啥差这么多?
因为仿真的参数都是理想值。实际生产的时候,模具打了1万模之后,模芯磨损了0.05mm,冷却水路结了2mm厚的水垢,脱模剂的喷涂量每次差个0.2秒,这些细碎的变量,根本没法精准输进仿真模型里。
哦对,还有人说用AI视觉检测?
AI能看出来表面的飞边、冷隔,能看穿壁厚里的缩孔?别扯了。
现在没有任何一款量产设备,能在不拆件的情况下,100%准确识别出压铸件内部的缩孔位置和大小。
就这么现实。
你就算把工艺参数卡得再死,只要模具状态变一点,缩孔不良率就能从1%涨到20%。
那些吹“全流程缩孔管控”的,要么是没在量产车间待过,要么是专骗刚入行的老板。
别信那些花里胡哨的概念。
先把进料口的位置摸对,先把孔的性质分清楚。
能把缩孔不良率压到2%以内,你已经超过行业90%的厂了。
就这么回事。
