摘要:很多机械设计里,花键都是不起眼的配角,出问题的时候才知道,选错一个参数就能废掉整台设备。本文整理了十余年设计一线攒下来的干货,都是真金白银试出来的实际经验。
花键和平键,根本不是一回事
去年帮一个朋友救过一个电驱动桥的项目。样机台架跑了不到一百小时,输出轴花键全崩了。损失几十万。想想都肉疼。
很多刚入行三五年的工程师,拿到传动设计任务,第一反应就是花键不就是多齿的平键,只要总承载面积够、模数够就不会出问题。这个错得离谱。
平键传递扭矩,靠的是单键侧面的挤压,对中性差,大扭矩下只能加键槽,多键槽还会严重削弱轴的强度,应力集中直接炸轴。花键不一样,多齿同时啮合,载荷分散在几十个齿上,对中性好,径向跳动小,特别适合高速回转的传动场合,现在新能源汽车的电驱动轴,哪家不用渐开线花键?
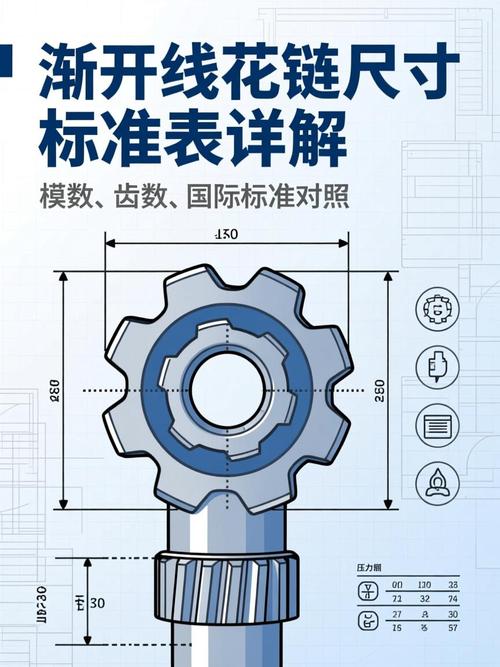
常用的花键分两大类,矩形和渐开线,各用在不同的场景。
三个踩过的深坑,每一个都烧过钱
说实话,我刚做设计的前五年,踩过的花键坑能凑一桌麻将。挑三个最常见的说说。
第一个坑,只算接触强度,忘了算齿根弯曲强度。当年我做商用车取力器输出轴,按GB/T 3480.5算花键接触强度,模数选2.5,觉得安全得很。结果台架试验11万次,齿根直接断了。后来翻了好几本手册才反应过来,花键的齿远比普通齿轮薄,应力集中比普通齿轮大30%以上,小模数花键大多是弯曲强度控制,不是接触强度。最后把模数提到3,齿宽增加5mm,才过关。
第二个坑,公差配合乱选。很多人拿到GB/T 18842-2002 直齿圆柱渐开线花键标准,只看模数齿数,根本不看公差等级。固定连接的花键你选大间隙也就算了,滑移花键你选过小的配合间隙,试车的时候直接咬死,拆都拆不下来。反过来,固定连接用了大间隙,转起来哐哐响,冲击分分钟打坏齿。经常往复滑移的,至少要预留0.1mm以上的侧隙,还要留足润滑槽,别省那点位置。
第三个坑,场景选错花键类型。很多老工程师改图,习惯了用矩形花键,不管什么场景都往上套。矩形花键加工麻烦,对中性差,除了极少数特大扭矩的固定连接,现在基本都被渐开线花键淘汰了。渐开线花键可以直接用滚齿机加工,精度高,成本低,还有自动定心的优点,香得不是一点半点。
容易忽略的细节,才是寿命的关键
不过话说回来,参数选对了,也不一定能用住。好多问题出在细节上。
第一个细节,退刀槽。很多人画花键退刀槽,直接抄齿轮的退刀槽参数。不对,滚齿加工和插齿加工的退刀槽要求不一样,如果花键后续还要做磨齿或者热处理,退刀槽宽度不够,砂轮根本进不去,整根轴直接报废。我就遇到过一批轴,退刀槽窄了0.5mm,全部返工,废料一半。这点加工余量省下来,后面赔的底掉,划算吗?
第二个细节,定心方式。很多老教材还在说花键有小径定心、齿形定心、大径定心三种。现在最新的标准里,渐开线花键默认就是齿形定心,只有大模数重载的场合才用小径定心,别抱着十几年前的教材瞎选,选不对定心方式,对中性差,转起来振动超标,用不了一年就磨坏。
第三个细节,承载系数。很多新手算扭矩,直接按所有齿都均匀承载来算安全系数,实际加工出来的花键,齿距有误差,不可能所有齿同时受力,一般要按50%~70%的总齿数承载来算,安全系数至少留1.5以上,别卡着标准线走,工况波动一点直接崩。
还有表面处理,滑移花键一定要做磷化或者渗氮处理,提高表面硬度,别为了省成本只做发蓝,我见过太多项目,就是省了几块钱的表面处理钱,花键不到半年就磨旷了,整套设备返厂维修,亏到姥姥家。
做机械设计,哪有什么一步到位的完美设计。哪件产品,不是堆着试错经验出来的。花键看着结构简单,实则处处藏着细节,多查最新的标准,多参考前人踩过的坑,才能少出问题,少花冤枉钱。
