做机械设计的,谁没换过烧坏的轴承?谁没背过轴承提前失效的锅?很多人对着标准公式算出来十年寿命,结果现场一年不到就坏了,问题出在哪?这里都是我踩过坑攒出来的干货,给有基础的工程师提个醒。
公式算出来的寿命,为啥总是不对?
刚入行那会,我笃信ISO 281的基本额定寿命公式,算出来多少就是多少。直到第一次给钢厂做输送辊道的主轴设计,套公式算出来L10寿命5年,客户用了18个月,三台辊道有两台的轴承滚道出了连片点蚀,拆下来换轴承的时候,我脸都烧得慌。
L10 = (C/P)ε · 106 / 60n,这个公式本身没问题,问题是它的前提是实验室标准工况:恒定径向载荷、清洁润滑、室温、90%可靠性。实际工程里,你去哪找这么标准的工况?
真正决定实际寿命的,是公式后面那堆容易被忽略的修正系数。修正寿命的公式是 Lnm = a1a2a3L10,三个系数,少乘一个都能出大问题。
a1是可靠性系数,很多人默认取1,那对应的是90%可靠性,也就是说10个里面就有1个提前坏。如果客户要求的是关键设备,要99%可靠性,a1得取0.21,寿命直接打两折,这个常识,我刚入行那会根本不知道。
a2是材料系数,现在国内大厂的轴承钢都是真空脱气的,a2能到0.9甚至1,不比进口的差,但市面上那些小厂做的便宜货,淬火硬度不够,杂质多,a2能到0.5都算良心,你选型的时候只看型号印的C值,不看材料,不踩坑才怪。
a3才是真正的大头,工况、润滑、污染、温度全在这里,多少人直接取1?我见过最夸张的,开式碎石机的轴承,直接取a3=1,算出来寿命10年,实际不到半年就磨坏了。污染严重的开式工况,a3能掉到0.3以下,寿命直接砍三分之二啊。
影响轴承寿命的隐形杀手,大多不是载荷
干了这么多年,我拆过的失效轴承没有一百也有八十,真正因为过载压碎保持架、压裂滚道的,不到两成。八成以上的失效,都是这些看不见的因素搞的鬼。
先说润滑,去年有个做食品包装机械的客户找我,说他们的横封机构,6206深沟球轴承一年坏三四次,换了进口轴承还是坏,一开始以为载荷不够,换成6306还是撑不过一年。拆下来看,滚道发黑,有拉伤痕迹,明显是油膜破了干磨。一问才知道,客户为了符合食品卫生要求,用了低粘度的食品级润滑油,工作温度升到55度的时候,实际粘度降到了10cSt以下。
这里有个关键参数,粘度比κ=ν/ν1,ν是工作温度下润滑油的实际粘度,ν1是轴承匹配要求的最低粘度。GB/T 6391明确说了,κ在1到4之间的时候润滑才合格,κ低于0.4的时候,a3直接降到0.1,寿命只剩十分之一。那天给客户改了润滑,换成符合粘度要求的食品级合成油,用到现在三年多了,没坏过一个。
再说不对中,很多设计师画图纸的时候,轴承座的同轴度随便标个IT8就完了,忘了圆锥滚子轴承、调心滚子轴承之外,大部分轴承对偏角都特别敏感。深沟球轴承哪怕偏0.05度,寿命就能降30%,圆锥滚子轴承偏0.1度,寿命直接砍半。箱体加工的时候形位公差超一点,轴承就活不长,这个锅,真不能让轴承厂背。
还有温度,很多人不知道,轴承的额定动载荷都是室温下测出来的。轴承工作温度超过120度之后,每升高10度,轴承钢的硬度就降1HRC左右,额定动载荷要降10%,超过200度,降一半都正常。我之前见过做烘干设备的设计师,180度的工况用普通轴承,额定载荷没修正,结果不到两年全坏了,这个坑我自己也踩过,印象特别深。
工程选型的实用经验,比公式更重要
说实话,我现在选型,根本不会上来就掏计算器算。都是先把工况捋清楚,再留好余量,最后再套公式验证。
第一步,先定可靠性和污染等级,关键设备别心疼钱,可靠性往上提,a1该取多少取多少,别为了凑尺寸硬选小轴承。污染等级直接查GB/T 6391的分级,重污染直接把a3往下砍,别自欺欺人取1。
第二步,先匹配润滑再选轴承,不是选完轴承再随便找个油填上。转速算好dmn值,高温就用高温脂,高速就用聚脲基脂,食品级就找对应粘度的合成油,粘度比一定要卡在1以上,这个是底线,对吧?
第三步,留余量。我自己的习惯是,把修正之后的计算寿命再乘以0.5,也就是留一倍的余量。为什么?你永远不知道现场会出什么事,操作工忘了按时换油,电机出厂就有轴向窜动,铸件箱体漏油没人发现,这些突发情况,都得靠余量扛着。不过话说回来,也没必要留三五倍的余量,过度设计就是浪费钱,甲方也不会高兴,一倍足够了。
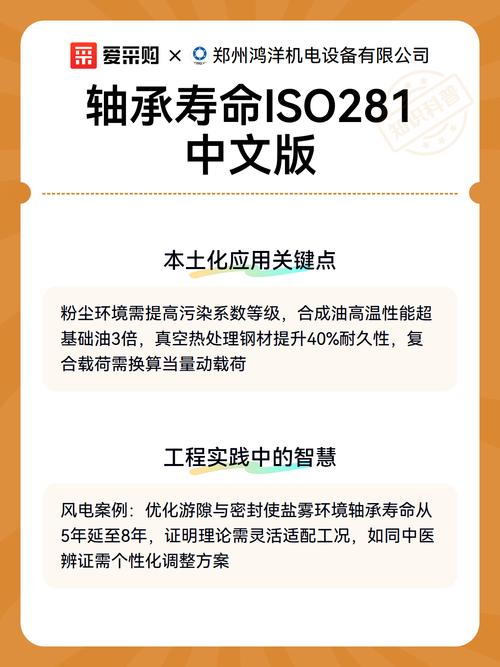
还有,国产轴承现在真的起来了,一线大厂的产品,只要公差选对,余量留够,寿命不比进口差多少,价格还便宜一半都多,没必要盲目崇洋。当然,极限工况比如高速精密主轴、风电主轴,那还是选进口或者国产顶级的,别省那点钱。
最后说句实在话,轴承寿命这东西,公式是死的,人是活的。标准给你的是基准,不是标准答案,真正的寿命,都是在现场里摸出来的。多拆两个失效轴承,多记两次坑,比背十遍公式有用多了。
