第一节课就错在想当然
我讲锻造这部分五年,每一届都有超过一半的学生栽在余量这里。 不是说他们不会算公式,公式背得比我都熟。就是想当然,觉得自由锻嘛,不就是烧红了用锤子砸,砸到尺寸不就完了?
哪有这么简单。
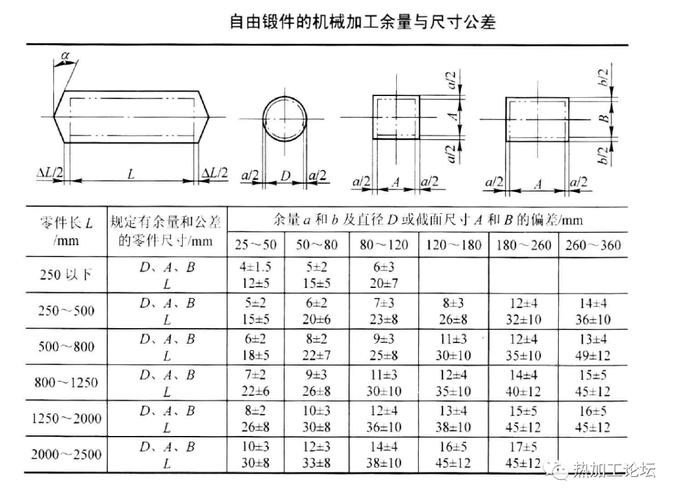
拔长的时候会有鼓形,宽展的时候会拉裂边缘,烧一次就得损失掉百分之二到三的烧损,这些东西,教材上印在角落,学生扫一眼就过去了,根本不往心里去。
上次课程设计做10吨压力机的传动轴,成品轴径最大处是86mm,有个学生直接选了90mm的热轧圆钢下料,说留了4mm余量够了。 结果送到校办工厂试锻,锻完校直,一量直径,最大处才83mm。不够车了,直接报废。整根45号钢,小一千块钱,就这么打了水漂。
说实话,我挺心疼那根料的。但也挺开心,学生总算记一次教训。
很多人说,不就是余量嘛,多留点不就完了?不对,留多了,后面加工量大,费刀费时间,成本上去了,设计就是要卡着那个刚好的点来,不是越多越好。 我现在上课,第一句话就说,自由锻不是随便锻,你留的每一丝余量,都是真金白银。
为什么现在还要练自由锻
这几年教改,好多学校砍锻造的课时,都去加数控、增材的内容,说自由锻是老工艺,用不着学那么细。 我每次听到这种话都摇头。
自由锻教的根本不是怎么打铁,是教你理解材料变形,教你懂工艺和设计的关系。你连一块钢烧软了之后,怎么受力怎么变形都搞不清,还谈什么做结构设计?
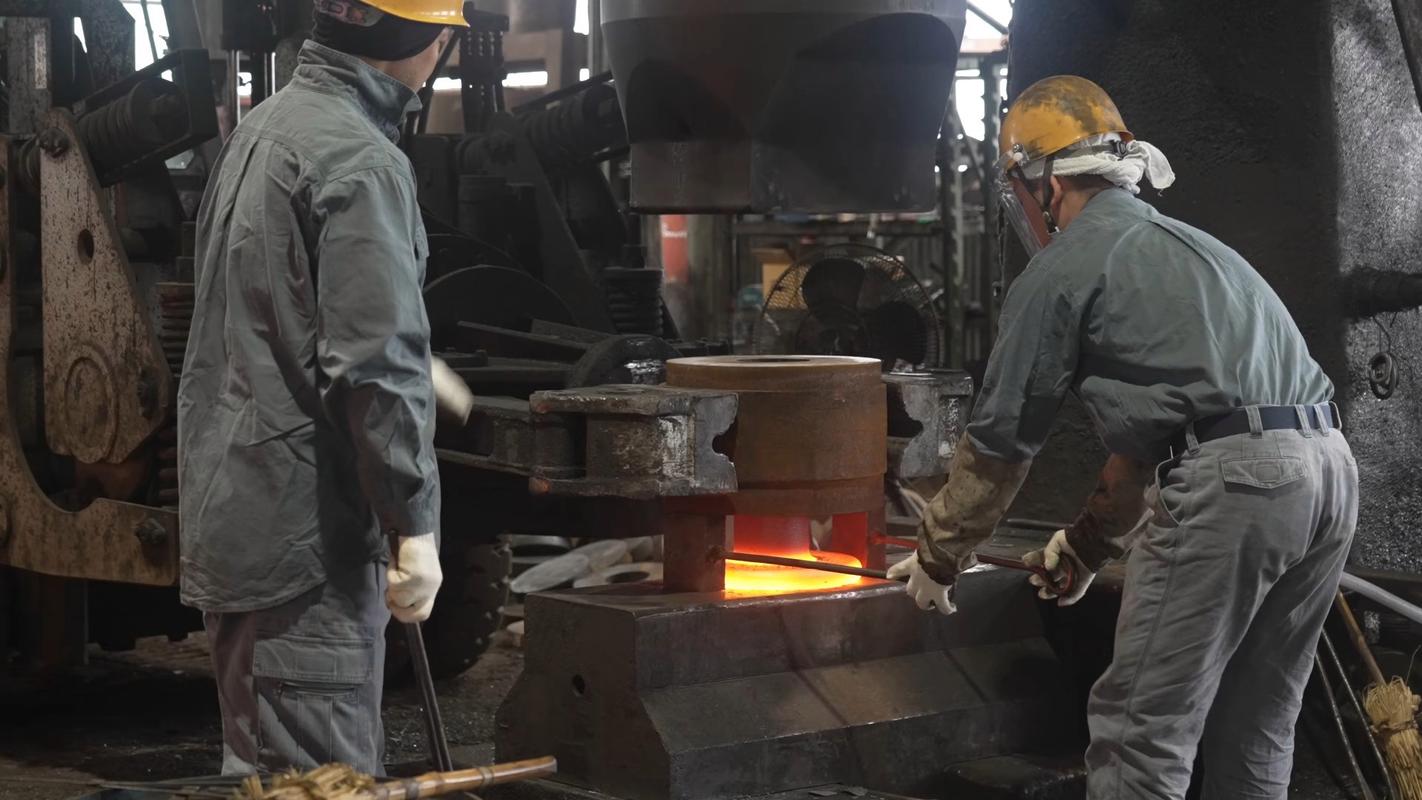
去年带大三金工实习,组里有个学生,天天泡在3D打印实验室,说以后要做轻量化设计,根本看不起锻造。轮到自由锻练手,他满不在乎,下了料就给师傅,说你给我打个方块就行。 结果打出来,四个角塌了两个,尺寸差了快五毫米。他还找师傅,说你没打对。师傅把料扔给他,说你自己看,你下料的时候角部留了多少变形量?角部先凉,硬度上来了,你砸都砸不动,能不塌吗?
他那天站在车间里想了一下午,晚上来找我,说原来设计不是画个CAD就行,每一步都得给后面的工艺留活路。 你看,这不就是教学要的东西吗?增材数控当然重要,但自由锻这堂课,是教你换位思考,站在工艺的角度想设计,这个东西,哪能砍呢?
藏在缝隙里的设计细节
除了余量,还有两个坑,我翻了好几本教材,都没讲得太细,学生十有八九会错。
第一个就是自由锻的最小冲孔限制。很多学生设计带孔的锻件,孔只要比零大,就直接写自由锻冲孔,完全不管直径多少。你知道吗?自由锻冲孔,直径小于30mm的孔,根本没必要冲,冲出来精度差,还容易把坯料冲裂,小直径孔都是锻完之后直接钻的,你留那么多变形余量干嘛?浪费材料不说,还多一道工序。
第二个就是长轴的拔长极限。自由锻拔长,长径比超过一定数值就不能一次成型了,得分段锻,再接起来。很多学生设计两三米长的轴,直接画一个整体锻坯,工厂拿到手,锻锤的行程不够,根本拔不了,还得回来改图,耽误好几天工期。
还有个容易漏的,就是氧化皮余量。锻完之后要热处理,要喷丸,要切掉表面脱碳的那层氧化皮,这一层至少一两毫米,你不留,最后车完成品,尺寸肯定不够。我见过太多设计,把所有变形余量都留了,唯独忘了这一层,最后功亏一篑。
我现在上课,不会先给你讲一堆定义分类工序,我先把这些年攒的报废锻件切片拿到教室,让学生挨个传着看,你看这个缺的角,你看这个不对的尺寸,都是哪里错了,错了之后是什么后果。
毕业两年的学生前阵子回学校找我,说他刚进重工行业,做一个大型机架的自由锻毛坯,同事都按标准表留余量,只有他多加了两毫米的氧化皮余量,最后整批货只有他的合格,没多久就升了主管设计师。 他说那堂课记到现在,原来设计的对错,都在这些没人愿意讲的小细节里。
哎,我教了这么多年书,最深的感受就是,很多时候,书本上的大道理没用,把前人踩过的坑摆出来,让年轻人看看,比什么都强。自由锻这东西,看起来老,其实最练基本功,基本功扎牢了,后面做什么设计,都稳。
