摘要:本文针对有一定基础的中级机械工程师,结合批量加工的实际案例,梳理磨削工艺里容易被忽略的核心细节,纠正惯性思维带来的常见错误,从余量设计、参数选型到缺陷排查,给出可直接落地的经验参考。
余量设计不是留得越多越保险
上次改汽车变速箱主轴的批量工艺,愣是把外圆磨削的余量从0.3mm砍到0.15mm,最后批量做出来报废率直接降了8个点。省下来的材料钱够换两台新的数显千分尺。
很多干机械的,提起磨削总觉得不就是最后一刀兜底吗?怕前面工序做歪,下料的时候给磨削余量使劲往上加,多留几十丝心里才踏实。我刚入行那会也这么干。结果呢?当年做液压活塞杆,外圆要求Ra0.8,余量留了0.5mm,磨床吃刀量大,磨完放了三天,轴弯曲了0.02mm,直接整批超差。
为啥?核心问题就是残余应力。你一次切掉的材料太多,工件表层的拉应力远超设计阈值,就算磨完尺寸对了,应力释放之后照样变形。
行业早就把规则写死了,GB/T 4842-2017里对磨削余量的推荐值,本来就是按前道工序的精度给的:前道是精车,公差控制在IT8级,直径100mm以下的外圆,余量只要0.1~0.2mm就够,直径100mm以上也才0.2~0.3mm。很多人上来就留0.5,完全没必要。
说实话,现在数控车的精度,只要工装夹得稳,精车公差控制在0.05mm以内根本不是事儿,留多了纯纯浪费加工时间,还埋了变形的隐患。
进给参数选不对,光洁度全白费
说起要做低粗糙度的表面,很多人第一反应就是换更细粒度的砂轮不就完了?对吧?
上个月还有个朋友找我,说他们做304不锈钢泵轴,要求Ra0.4,换了F600粒度的树脂结合剂砂轮,磨出来还是有规律性的细划痕,找了半个月没找到原因。我过去一看,参数就错了:工作台进给速度开了10m/min,每次吃刀0.01mm,速度太快,砂轮的自锐跟不上,碎磨粒脱不下来,粘在砂轮表面直接拉工件,能没划痕吗?
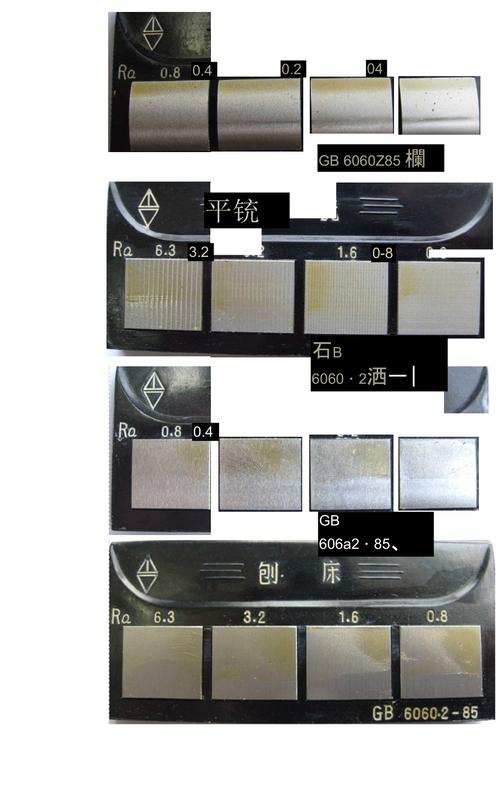
给大家记个通用的靠谱范围:外圆磨削的时候,工件线速度一般取15~30m/min,粗磨进给量是0.01~0.05mm每行程,精磨必须降到0.005~0.01mm,砂轮修整的进给还要更慢,一般是粗修进给0.01mm/转,精修降到0.005mm/转以下。修整进给快了,砂轮表面磨粒的等高性差,磨出来肯定有波纹纹路,换再细的砂轮都没用。
还有一个很多人偷懒的点:砂轮修整不勤。我做批量主轴的时候,基本每磨50件就修一次砂轮,每次修掉0.02mm,保持砂轮的锋利度,整批的光洁度波动能控制在Ra0.1以内,不然磨到几千件才修一次,后半批的光洁度肯定飘。
常见磨削缺陷,别瞎调参数瞎背锅
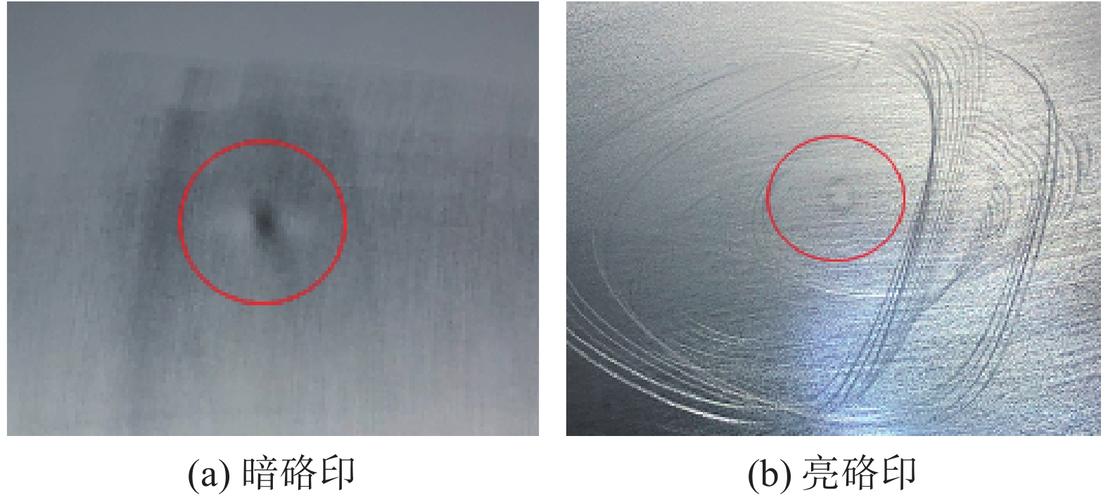
最常见的问题就是烧伤,对吧?很多人一看到烧伤,张嘴就说是进给太慢温度太高,直接加大进给降加工时间,结果烧伤没好,光洁度直接崩了,白忙活。
其实烧伤分两种,别混为一谈。一种是热烧伤,就是吃刀太大进给太慢,磨削温度太高,工件表层回火变软,这种确实要改参数。还有一种是机械烧伤,就是砂轮太钝或者硬度选错了,磨粒掉不下来,硬挤蹭工件表面,摩擦生热烧出来的,这种你改参数根本没用,换对砂轮或者修一刀就好。
去年我碰到一批40CrNiMoA的齿轮内孔磨削,磨完10件有8件烧伤,工艺部已经下通知要把进给加一倍,我给拦住了。拆下来看砂轮,新换的砂轮,硬度选了K,磨调质合金钢本来就该选H或者J硬度,砂轮硬度太高,磨粒磨钝了掉不下来,全蹭工件,不烧才怪。最后换成J硬度的砂轮,进给参数一点没变,烧伤直接消失了。你说坑不坑?
还有一个踩烂了的坑:磨薄壁件的夹紧力。我早年做过壁厚2mm的液压套筒内圆磨,一开始夹紧力用了1MPa,磨完量尺寸圆度0.004mm,合格,松开夹紧再量,圆度直接变成0.03mm,超差快十倍,怎么调参数都不对。最后想起来是夹紧变形,把夹紧力降到0.3MPa,卡爪垫一层1mm厚的铜皮,再磨,松开之后圆度直接到0.005mm,刚好符合要求。很多人夹工件就怕夹不紧飞出来,死命夹,薄壁件本来刚性差,夹紧就变形,磨的时候是圆的,松开就是椭圆,这个坑我见过至少十个干了五六年的工程师踩过。
不过话说回来,很多工厂都把磨削当兜底工序,前面工序错了余量留大了,全扔给磨床收拾烂摊子,最后出了问题还怪磨床不行,真的冤。
磨削拼的不是熬年头熬出来的坏习惯,是对应力、热、材料特性的细节把控。多翻下标准,多测两次应力,比你瞎试十次参数都有用。很多时候,降点余量,修勤点砂轮,换对硬度,问题就解决了。
