2026-09-18 16:25:03 分类:机械设计
上周金工实习,带学生进旧机床车间,一群人围着落了点灰的牛头刨,第一句话全是:这玩意儿现在还有人用?学生第一个卡点:搞不懂为什么刨削是线切削
学生刚干完车削铣削实习,习惯了连续切削,刀具转着不停,吃刀进给一气呵成。突然换成刨削,回程空走,走刀一步挪一点,全乱了。很多人从开头懵到结尾,只记得这玩意儿效率低,不如铣削。
原来我上课也照着PPT念,把切削速度、进给量参数列一遍,下课学生还是没搞懂核心区别。
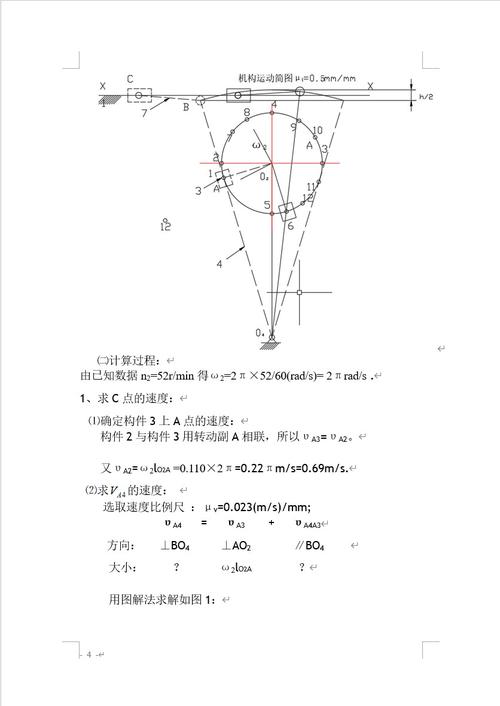 牛头刨床刨削行程运动示意图
去年改了教法,就让学生拿装夹好的刨刀,手动摇行程,对着软铝块慢走一遍。自己看。走一次就懂了。
每一次主行程,刨刀只切出一条等宽的直线痕,进给是切完一刀,横向挪一点点,再切下一条,整个平面是无数条线拼出来的。铣削是多齿连续走面,刨削是逐线切削,这就是本质区别。
很多教材不说这个,上来就讲参数,学生自然把它当过时的低效率铣削,根本想不到它的设计逻辑。为什么要做线切削?加工窄长平面的时候,比如一两米长的机床导轨,刨刀不需要悬伸太长,整个刀杆刚性够,切硬铸铁不容易振刀,铣削要覆盖整个长度,刀杆伸出去半米多,振纹出来精度就没了。
这个道理,你讲十遍,不如学生自己摇一遍行程。
砍掉刨削课时的声音,我听了快十年
现在数控满地跑,一个五轴能搞定绝大多数工艺,教研室每年讨论课程调整,都有人提,把刨削的四个课时挪给数控加工,反正工业界早就不用了。我每次都争,不是我守旧,是你把刨削砍了,学生就学不到最朴素的工艺取舍思维。
说实话,现在学生做课程设计,开口就是高精度,闭口就是全数控,从来不算算,自己做的这个东西,批量多少?要求是什么?成本要控到多少?
上个月有个做小型堆垛机项目的学生,要加工一根1.2米的导向槽,就一件样机,上来就要找校企合作的厂开五轴,报价出来两千多,还得等一周排期。我给他指了车间里的牛头刨,找师傅帮忙,一个小时干完,收了三十块场地费,精度完全够项目用。他那时候才愣,原来还有这么便宜的解决办法。
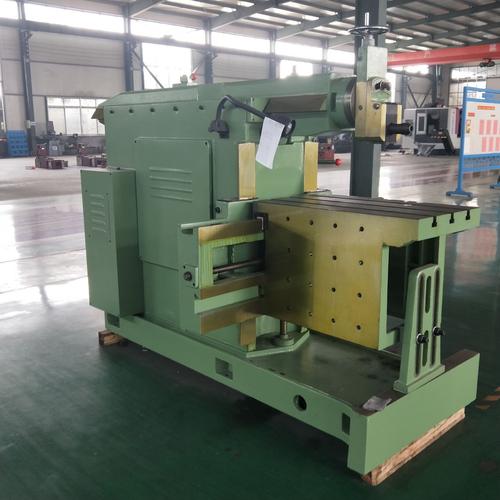 牛头刨床加工机床导轨面现场图
学生第二个常见卡点,是对工艺刚性的理解,书本上讲刚性就是抵抗变形的能力,太空。你让他站在牛头刨旁边,开机刨一刀,摸一摸机身,和旁边的小铣床比一比震感,立刻就懂了。
刨削是往复冲击,每一次进刀都有一个冲击力,所以牛头刨机身要做那么重,全部浇铸铁,就是靠重量吸振稳精度。为什么大型导轨到现在还有很多厂用刨削粗加工?就是因为刨削残余应力小,留的余量均匀,后续磨的时候变形小。
这些东西,数控仿真做不出来,视频里看也没感觉,必须自己站旁边摸一遍,感受一遍。
教刨削,教的不是怎么开机床
 教刨削,教的不是怎么开机床
我也不要求每个学生都能独立刨出合格零件,四个课时,两个小时讨论问题,一个小时上手体验,一个小时总结,足够了。
现在的教法,我上来先抛问题:要加工一块1.5米长的铸铁导轨,平面度要求0.05mm,总共做两件,现有设备刨、数控铣、平面磨,你选哪个?算时间,算成本,讲理由。
大半学生一开始都会选数控铣,算到最后发现,刨削的综合成本只有铣的五分之一,时间还少一半,慢慢就能想明白,技术没有新旧之分,只有用对地方之分。
之前有个评估专家来听课,说我这内容太老,不符合新工科的要求,应该砍掉。我当时没好意思当面说,新工科难道就是只教最新技术,不管学生会不会选技术吗?很多学生毕业进了中小企业,哪有那么多高端设备给你用?能凑出合适的方案,低成本解决问题,才是最常用的能力。
去年有个毕业三年的学生回学校,说他现在在一家做木工机械的厂做工艺,厂里做大型导轨,粗加工一直用刨床,比铣出来的稳定性好太多,成本还低,那时候他才想起实习时候刨过一刀,说原来你那时候说的工艺取舍,真的不是随便讲的。
你说,这课开得值不值?太值了。
工程哪有那么多非黑即白,也不是越新越好。把老工艺里藏着的设计逻辑挖出来,给学生摸一遍,比讲十节课的高大上理论有用。刨削这东西,留下来,不是为了怀念旧时代,是给学生多留一种解决问题的思路而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:刨削还能在数控满地跑的今天,教给学生什么?
文章链接:https://www.yqhljx.com/list_9/3009.html
