摘要:本文结合十余年机械增材设计的实际项目经验,梳理SLM选择性激光熔化成型工艺对机械零件设计的约束,分享常见设计误区与避坑经验,适合有一定机械基础的中级工程师参考。
SLM成型的基础逻辑:别光记概念要看实际工艺约束
上个月帮所里新来的同事改一个液压阀芯的SLM打印方案,他拿着按传统减材画的模型直接扔给打印厂,结果打出来变形超差0.2mm,直接废了。二十多万的设备连转十八小时,材料费加工时费小一万打了水漂。
很多做机械设计的,对SLM的认知还停留在“能打复杂形状”,根本没搞懂它的成型逻辑和工艺边界。SLM的全称是选择性激光熔化,靠高能激光逐层熔化金属粉末堆积成型,从粉末到成品一步到位,和传统切削加工“去除材料”的逻辑完全相反。
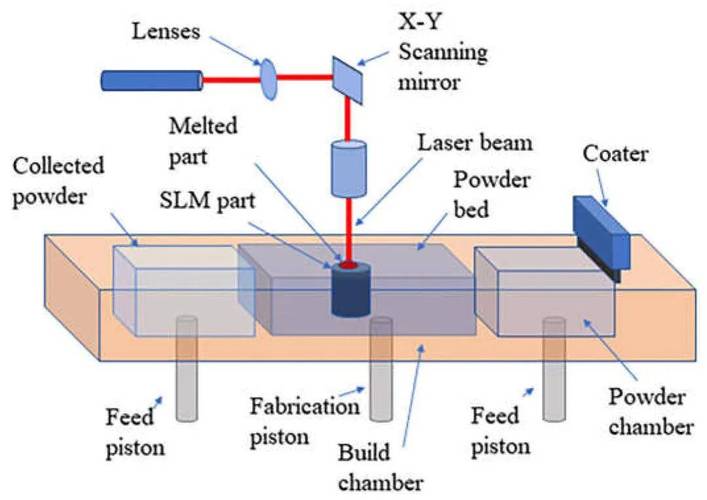
行业通用的粉末粒度要求符合GB/T 39253-2020规范,大多控制在15~53μm之间,常规打印层厚在20~100μm,这个基础参数决定了它天生的特性:每层熔化都会产生热应力,冷却的时候收缩不均就会翘曲变形,悬伸结构超过工艺极限就必须加支撑。
经常有人问我,能不能打壁厚0.3mm的零件?能,但前提是你的零件尺寸不超过50mm,而且有足够的支撑约束。要是零件尺寸超过200mm,壁厚还想做到0.5mm以下,那十有八九要变形,别浪费钱试。
SLM零件设计的核心:性能要求与工艺成本的权衡
前年做过一个航天用钛合金轻量化支架,甲方要求减重50%,我们做完拓扑优化出来是带内部晶格的镂空结构。一开始图上画的BCC晶格杆径是0.8mm,内部最小的流道直径只有2mm,结果试打清粉的时候,八成的细杆都断在清理过程中,整样件直接报废。
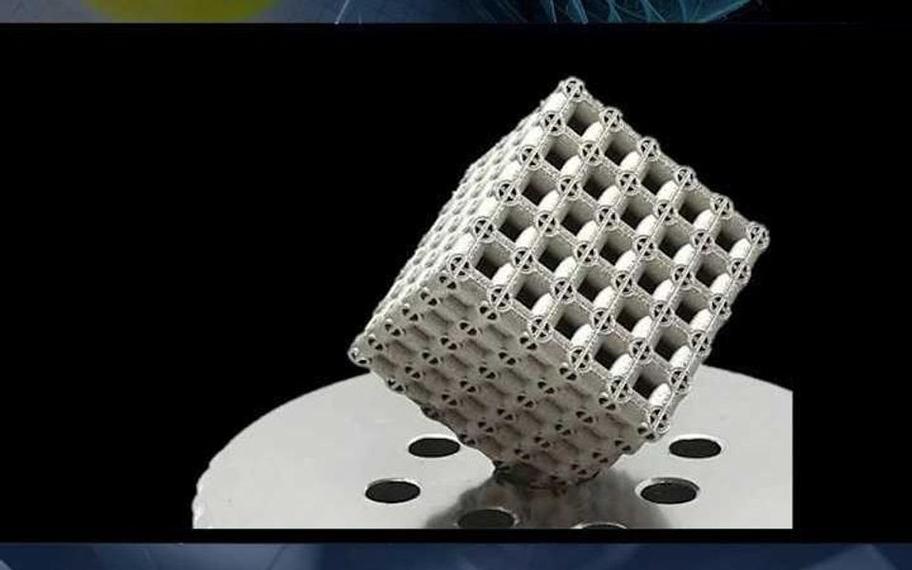
为什么会出这个问题?很多人都不知道 悬伸角小于30度必须加支撑,内部晶格的斜杆大多在20度左右,不加支撑就会粘粉,强度根本不够。后来我们把杆径加到1.2mm,晶格改成梯度设计,承力区杆径加粗,非承力区维持1.2mm,既满足减重要求,又解决了成型和清粉的问题。
材料选型也有坑。很多人直接拿传统锻造材料的力学参数套SLM零件,SLM成型的金属材料强度普遍比同成分锻造件低5%~15%,疲劳强度差异更大。我刚做SLM那会,接了一个手术器械的316L构件,直接按锻造316L的屈服强度算厚度,结果疲劳测试做到一万次就断了,改了三个月的方案才过关,别提多窝火。
不过话说回来,也不是所有零件都要留太大的余量。100mm尺寸以内的零件,SLM设计最小壁厚要求是:钛合金不小于0.3mm,铝合金不小于0.5mm,316L不小于0.4mm,这是国内主流EOS、铂力特设备验证过的工艺边界,超过这个边界,成型成功率会掉一半不止。
说实话,很多设计总觉得工艺是打印厂的事,我画好你给我打出来就行。这种思路放到SLM上,百分百翻车。SLM从设计阶段就必须和工艺绑定,你得提前想好:粉末能不能清出来?支撑能不能去除?热应力会不会让零件变形?这些事不提前想,等打印完出问题,钱已经花出去了。对吧?
最容易被忽略的后处理:影响精度和寿命的关键一步
很多人觉得SLM打完从设备里拿出来就完事了,大错特错。去应力退火是必须做的,不管你用什么材料,打印完内部残余应力能达到几百MPa,不退火放一段时间,尺寸自己会飘。我之前有个客户,打了一批316L的注塑模具镶件,打印完刚测尺寸完全符合公差,放在仓库半个月,组装的时候发现变形了0.15mm,一半的件直接废了,就是忘了做退火。
常规的去应力退火规范,钛合金是650℃保温2小时炉冷,316L是300℃保温4小时炉冷,铝合金是200℃保温3小时炉冷,这个工艺路线是业内通用的,别乱改温度,温度高了会降低强度,温度低了应力放不出来。
还有表面粗糙度和配合面的设计。SLM原始打印面的Ra大概在10~30μm之间,非配合面用原始面就够了,不需要额外加工,省成本。但如果是密封面或者装配配合面,必须留0.2~0.5mm的后加工余量,后续磨或者铣,不然精度根本达不到要求。
小细节,螺纹设计。很多人问SLM能不能直接打螺纹,M6以上的外螺纹、内螺纹,精度要求不高的话可以直接打,精度能到IT8。但M6以下的螺纹,千万别直接打,粘粉根本清不干净,攻丝比直接打靠谱太多,成本还低一半。还有支撑接口,一定要放在非配合非外观面上,哪怕留一点磨痕都没关系,放到配合面上,磨完尺寸很容易超差,这个小细节,十个设计有六个想不到。
现在SLM设备越来越便宜,很多中小机械厂都能买得起,但是能用好的真不多。大多还是用传统减材的思路做SLM设计,要么浪费了SLM能做复杂结构的优势,要么踩一堆工艺坑,白花好多冤枉钱。
其实做SLM设计也没那么玄乎,就是多站在工艺的角度想问题,设计的时候多走一步,把该考虑的约束都考虑到,就能少踩好多坑,做出既满足性能要求,成本又可控的零件。
