摘要:缝焊是电阻焊的分支工艺,依靠旋转滚轮电极通电加压,形成连续重叠的熔核焊缝,多用于要求密封的薄板连接场景。本文结合十多年现场工艺经验,梳理缝焊设计调试中的核心要点和常见踩坑点,供同行参考。
缝焊的核心逻辑:和点焊到底有什么不一样
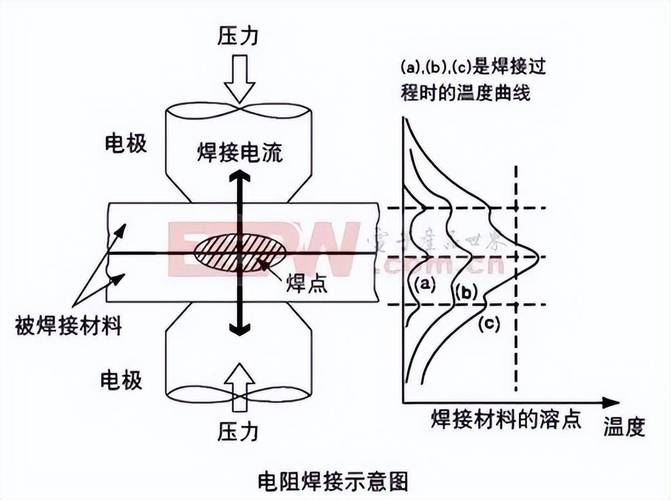
很多人刚接触缝焊,会直接把它当成连续版点焊。其实不对。点焊是一个个独立的熔核,缝焊的核心是熔核重叠,靠滚轮一边转一边间歇通电,每一次通电形成一个熔核,后一个熔核压在前一个上面,最终连成一条连续密封的焊缝。
目前工业领域90%以上的应用都是断续缝焊,连续缝焊早淘汰得差不多了——连续通电热输入太猛,薄板变形根本控不住,只有极薄的0.1mm以下的箔材才会用。
决定缝焊质量的核心参数,从来不是电流大小,而是熔核重叠率。这个参数直接决定焊缝会不会漏,强度够不够。
现场调试最容易踩的坑,全是花钱买的教训
我干了快十五年工艺,见过的缝焊翻车案例,十根手指都数不过来。大多都不是什么大问题,都是细节没注意。
第一个坑,重叠率瞎选。很多新手图快,不管什么产品直接套10%重叠率。10%那是给不需要密封的结构连接件用的,你做油箱、压力容器、保温厢板要密封,必须给我把重叠率拉到30%-50%。我五年前碰过一家民企做轻卡燃油箱,批量交付的时候客户试压,全漏。查了三天,才发现新来的工艺员为了提产能,把重叠率从40%改成10%,省了一半焊接时间。这下好了,两千多台油箱全部返工,亏了小一百万。
第二个坑,电极压力不随滚轮磨损调整。新滚轮出厂直径一般是50mm,用一段时间磨到46mm,很多人还是用原来的压力参数。实际接触压力降了快20%,熔核根本焊不透,不漏才怪。按照行业惯例,滚轮直径每磨掉2mm,电极压力就得提5%-10%,别嫌麻烦。
第三个坑,冷却水偷懒。缝焊是连续作业,滚轮一直在通电生热,温度超过60℃电极就会软化,磨损速度翻三倍。GB/T 15825.1-2008明确要求,缝焊冷却水入口温度不得超过30℃,流量不得低于5L/min。有人图省那几块钱水费,偷偷关小阀门,原来三个月换一次滚轮变成一周换一次,算下来成本翻了十几倍。真的亏。
第四个坑,焊速和通电间歇比不匹配。很多人提产能就直接拉快焊速,通电时间参数不改,结果热输入直接超标,薄板变形歪得像波浪,根本没法用。焊速提多少,通电时间就得按比例降多少,这个匹配关系,死记都得记住。
不同材质缝焊的参数选型,不能一概而论
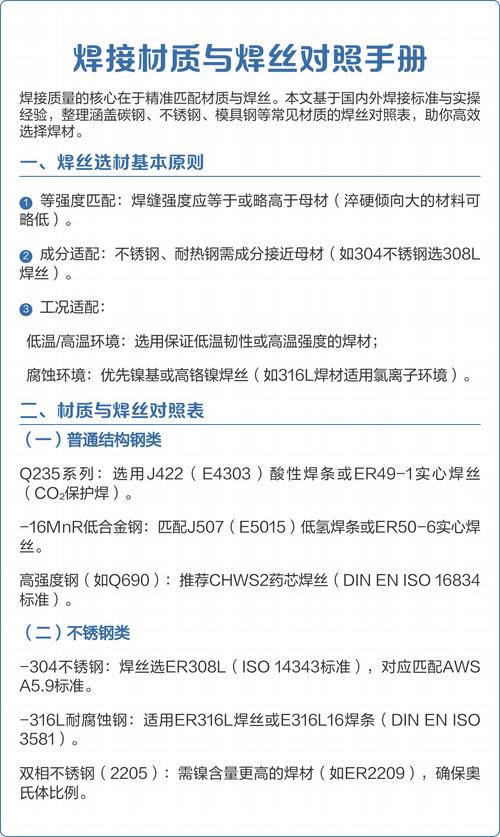
很多人选参数,不管什么材料都套低碳钢的参数,不出问题才怪。不同材料的电阻率、导热率差太远,参数逻辑完全不一样。我把常用几种材料的参数范围整理出来,都是现场跑过验证的,符合国标要求,可以直接参考。
对于0.5-1mm低碳钢冷轧板,这是最常见的缝焊用材,参数范围很好控:焊接电流6-12kA,电极压力3-6kN,焊速1-3m/min,密封要求的产品重叠率取30%-40%就够,基本不会出问题。
对于0.8-2mm不锈钢板,不锈钢电阻率高、热膨胀系数大,还容易敏化腐蚀,所以必须控热输入。参数选:焊接电流8-16kA,电极压力5-8kN,焊速1.5-4m/min,不要太慢,太慢热输入堆多了就会出腐蚀问题。
对于1-3mm铝合金板,这个是缝焊的难点,铝合金导电导热太快,熔核很难形成,所以得用大压力、大电流、短通电时间。参数范围:焊接电流18-28kA,电极压力8-12kN,通电和间歇时间比控制在1:1左右,焊速0.5-2m/min,重叠率稳定在40%。很多人做铝合金缝焊出焊缝脆化,就是通电时间太长,热输入太大,热影响区晶粒长大了,把通电时间压下来,问题直接解决。
不过话说回来,现在很多厂一提到铝合金连接就直接上激光焊,把缝焊扔到角落吃灰。其实缝焊的设备采购成本只有激光焊的三分之一,批量生产的效率还高10%-20%,只要参数调对,性能完全满足要求,能省一大笔钱。就是没多少人愿意沉下心调参数罢了。
缝焊是个有近百年历史的老工艺,看起来技术门槛不高,实则处处都是细节。很多项目里,选对缝焊,比盲目跟风上新工艺划算得多。那些所谓的老工艺没用了,大多是用的人没摸透细节罢了。
