学生第一个普遍卡点:分不清什么时候用哪种
这次做坏的试样,是一个学生设计的农机支架对接件,直径22毫米圆钢,他照着教材选了电阻对焊,拉拔测试刚到额定载荷的六成,焊口直接断了。
他说参数全对着啊,电流电压顶锻量全按表调的,怎么会断?
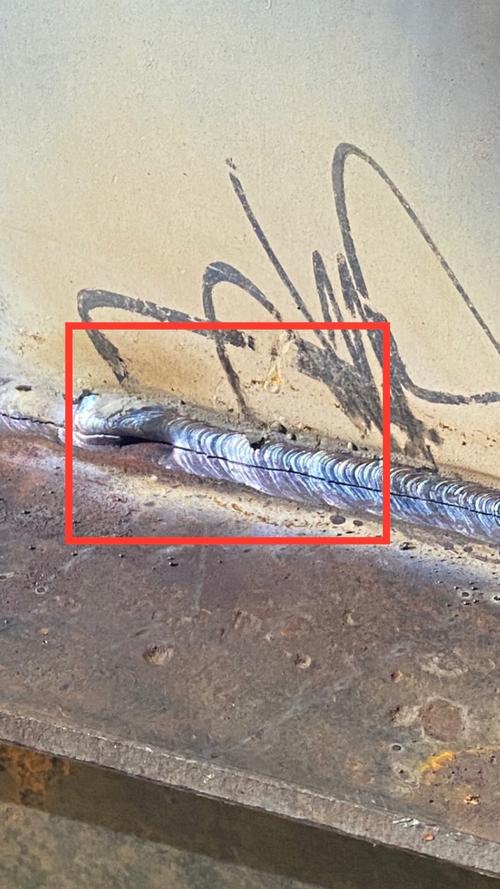
断口平得离谱,没有一点塑性变形的痕迹。核心问题根本不是参数,是选错了工艺。
电阻对焊靠接触面电阻发热,你这么大截面积,焊前只随便磨了两下,端面不平,接触点全在四周,中心根本没热透,能不裂吗?
说实话,太多学生记定义记得滚瓜烂熟,“电阻对焊适合小截面工件,闪光对焊适合大截面”,这句话背得比我还熟,真到选的时候,全忘干净。就盯着参数对不对,忘了工艺本身的适用逻辑。做设计选工艺,从来都是取舍不是选标准答案
很多人觉得对焊不就是把两个棒对在一起熔上,有什么好设计的?大错特错。
去年带毕设,一个学生做汽车样件传动轴的对接方案,在闪光对焊和开坡口埋弧焊之间纠结了快一个月,跑来问我哪个对。
闪光对焊不用开坡口,一分钟焊一根,效率拉满,适合批量生产。但是焊完飞边大,要额外切边,而且高强度钢的话,热影响区淬火硬度高,后续磨加工刀具废得快,还要加一道退火。 埋弧焊焊缝强度够,不用后续热处理,但是开坡口就要多两道工序,小批量做样件的话,光调工装就要大半天,成本翻几倍。 我没给答案,让他去合作工厂找车间师傅问。师傅一句话点透:“你这才做10件样件,调闪光对焊机的功夫,我早开完坡口焊完了,犯不上折腾。”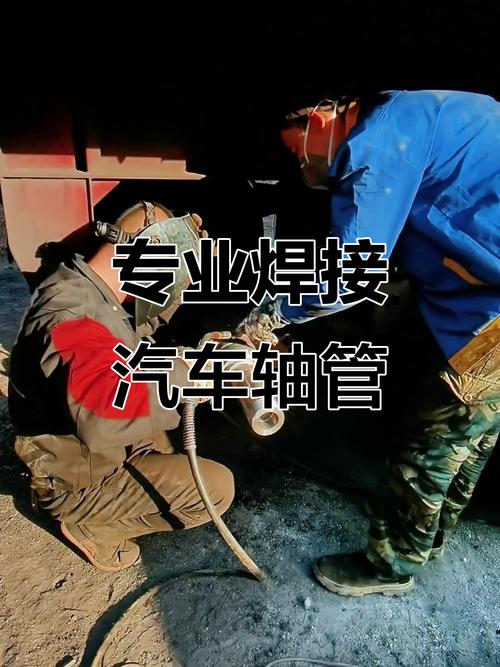
我改教案的时候特意加了一句话,用加粗标在PPT最显眼的地方:对焊工艺的选择,从来不看参数表,看你的批量、材料、后续加工要求,甚至工厂现有什么设备。
对吧?做工程哪有什么绝对正确的选项,都是平衡。有时候明明闪光对焊力学性能更好,但是你工厂只有手弧焊,那就是开坡口焊更划算,就这么简单。
我改了考核方式,藏了两个没人注意的点
之前我考试都是让学生画对焊接头、标参数,全班都能考九十分,到了工厂还是不会用。现在我改了出题方式,全是具体场景,藏了两个考核点。
第一个就是,问你后续加工的要求。比如出题给的场景是:年产五千根45钢传动轴,对焊后要磨轴颈做动平衡,选完闪光对焊之后,还要加什么工序?一半学生答不出来。45钢闪光对焊的热影响区硬度能冲到HRC30以上,不退火你磨的时候,刀具寿命掉一半都不止,成本上去了,质量还不稳定。这个点教材只会提一句“对焊后可根据要求热处理”,根本不会说为什么,我就得把这个坑给学生指出来。
第二个考核点,焊前处理的要求。出过一道题:用剪板机下来的带锈坯料对焊,闪光对焊工艺要不要提前打磨端面?百分之七十的学生答错,全说“焊前都要除锈打磨”。
闪光对焊哪需要啊?闪光过程本身就会把端面的氧化皮、杂质全部喷出去,反而允许端面有点不平整,省一道打磨工序,这就是它最大的优势之一啊。
前阵子有个毕业两年的学生回学校找我吃饭,说当年我讲的这个点,帮他拿了入职后的第一个奖金。他刚进公司做工艺,本来给闪光对焊加了一道打磨端面的工序,突然想起我上课说的,就删掉了,每根零件省五分钟,一个月下来,光人工就省了十几万,领导直接给涨了工资。
不过话说回来,我现在讲对焊,越来越不喜欢讲那些干巴巴的原理。不是原理不重要,是原理要落在具体的场景里才有用。对焊看着简单,就是两个工件对在一起接起来,但是坑一点不比复杂焊接少:顶锻压力大了,把焊缝金属全挤出去,接口强度变低;顶锻压力小了,杂质挤不走,照样裂。环境温度变了,材料含碳量差零点一,参数都要调。你拿着教材上的参数直接开工艺,老师傅一眼就能看出你是刚出校门的学生。我常跟学生说,学机械设计,别总想着背标准答案,要懂取舍。哪怕是对焊这种基础工艺,也能看出你会不会做工程。你选对了,省的是真金白银,错了,出的就是真真切切的质量问题。
扔掉教材那堆开篇的定义分类,先从做坏的试样讲起,学生反而记得牢,你说呢?
