摘要:很多有三五年经验的机械工程师,都能说得出退火的基本作用,但真到选型调工艺的时候,十个有七个踩过坑。本文结合十多年的现场加工经验,拆解退火工艺的核心逻辑,讲透常见坑点和可落地的实操方法,适合中级工程师参考。
大部分人对退火的理解都偏了
干机械的,谁没听过退火。很多人的认知还停留在「退火就是把钢变软,方便机加工」。真这么简单?
退火的本质,是通过控制加热、保温、冷却三个阶段的速率,调整金属内部的晶粒组织,消除加工、锻造、焊接过程中产生的内应力,同时为后续的淬火、渗碳等最终热处理做好组织准备。差十几度的温度,差两个小时的保温,出来的组织天差地别。
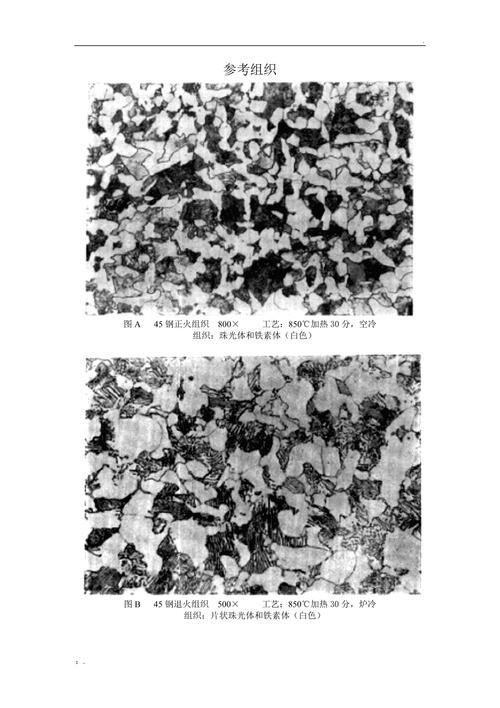
说实话,我刚入行那会也犯过傻。当时车间赶一批45钢锻件,班组长说降50度退火,能省半天时间,我没反驳。结果后续铣削加工的时候,硬质合金立铣刀本来能干四个工件,干半个就崩刃了。换刀换的车间主任脸都绿了,算下来省的那点时间,还不够换刀钱的零头。
温度不对,晶粒就没法充分细化。应力消不干净,后面迟早出问题。
不同退火工艺的选型坑,踩一个废一批
现在很多工艺卡上就写「退火」两个字,不写清楚哪种退火。这不坑人吗?常用的四类退火,适用场景完全不一样,选不对直接出废品。
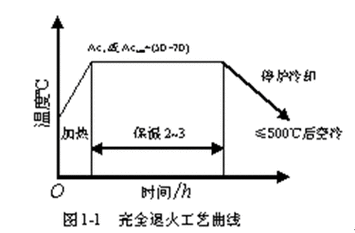
完全退火,针对的是亚共析钢的锻件、焊接件,加热温度必须控制在Ac3以上30~50℃,符合GB/T 16924-2008的规范要求,保温后必须随炉缓慢冷却。要是给过共析钢用完全退火,反而会析出网状渗碳体,让材料变脆。
球化退火,专门给高碳工具钢、轴承钢用的。很多人不知道,现在高速钢冲压模的粗加工前,最好也做一次球化退火,能把碳化物变成均匀的球状,不仅切削性能提升,后续淬火的变形量能降三成以上。球化退火的加热温度是Ac1以上20~40℃,温度高了球化率不够,低了硬度降不下来,卡的很死。
去应力退火,这是最容易被省略的工序。说实话,我见过最多的报废,都是因为省了这一步。锻件退过火了,粗加工就不用退了?粗加工切掉十几毫米的表层,内部应力重新分布,切削应力不比锻造应力小。尤其是尺寸超过半米的大模具、焊接结构件,粗加工后不做去应力退火,淬火后变形量直接超差好几倍。上次我们厂那个一米二的注塑模架,就是为了省两天工期,跳过了粗加工后的去应力退火,出来变形量超了三倍,几十万的材料费直接打了水漂,说起来都心疼。
去应力退火的参数也很明确,加热温度在Ac1以下,一般500~650℃,保温时间按工件厚度算,每25毫米保温一小时,这个经验公式错不了。
现场调工艺,这些经验书本上没有
不过话说回来,标准是死的,人是活的。现场很多情况,都要根据实际调整。
装炉方式不对,退火出来硬度差能到HRC10以上。大尺寸工件不能贴炉壁放,更不能一堆挤在一起,要留够空隙让炉温循环。靠近加热管的位置要垫隔热板,不然局部温度过高,晶粒粗大,性能直接不合格。
冷却速率不能乱改。很多车间赶货,保温完开炉门吹风冷却,看起来快了七八个小时,结果完全退火出来硬度偏高10度以上,组织也不对,最后还要重新退火,反而更慢。
精度要求到IT5以上的精密零件,可以做两次去应力退火。粗加工一次,半精加工之后再做一次。我们厂给航天部门做的精密轴类,就是这么干的,最终变形量能控制在千分之一以内,比一次退火的稳定性高太多。当然,精度要求不高的普通零件,也没必要花这个钱,毕竟退火也要烧电也要占炉坑,成本要算清楚对吧?
检验退火合格,不能只打硬度。硬度只是表观,关键还是组织。比如球化退火,要求球化率达到GB/T 1299规定的4级以上,很多工厂不做金相检查,硬度够就放行,结果后续淬火出来开裂变形,找半天原因都找不到。
结论
退火说穿了就是基础工序,门槛不高,想要做好,全是细节。很多人觉得退火不重要,把精力都放在后续的淬火、精加工上,到头来偏偏栽在最基础的地方。多花一点心思在前面,后面少踩无数坑。
