2026-09-19 11:26:52 分类:机械设计
上周带毕设小组做小型电器接线端子的焊接方案,五个组,四个卡超声波焊这步。调参数调到头大,焊出来不是崩裂就是一扯就开。
第一个普遍卡点:把振幅当成万能解药
十有八九刚接触的学生,第一反应就是,焊不牢肯定是能量不够,能量不够就调大振幅。对着教材上给的参数范围,往顶了拉。结果就是,塑料表面震得崩开,接口内里反而没熔透。
说实话,我刚教书那会也错,把参数表往黑板一抄,让学生对着材料选就行。直到第一届有个学生拿30%玻纤增强尼龙做端子,照着纯ABS的10μm振幅调,一下午做了二十多件,全废。哭丧着脸来找我,我拆了几个件看剖面才反应过来,玻纤的存在会分散超声波能量,振幅低了能量传不到焊接面,全被表层玻纤耗掉了。
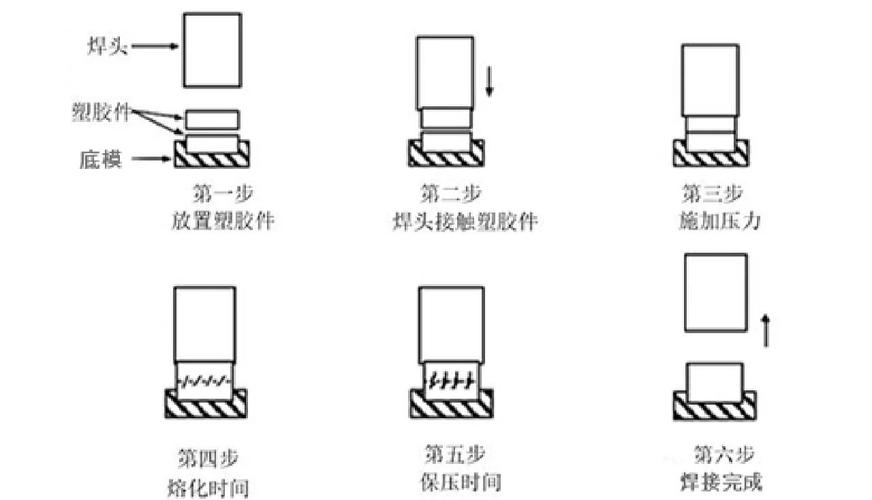 超声波焊不同振幅焊接端子剖面对比图
哪有什么放之四海而皆准的参数。哪怕同一种材料,焊接面的面积差一平方厘米,振幅都得调。焊接头磨过两次,头子短了一毫米,频率变了,振幅也得跟着改。
很多人学完只记得超声波焊是靠高频振动产热熔接,忘了核心是振动能量能不能正好传到焊接面,能不能均匀铺满整个接口。对不对?很多时候不是材料不对,是你能量偏了,一半地方烧过了,一半地方还没动。
工装错了,参数调烂也没用
去年有个学生做USB-C接口的塑封焊接,折腾了快一周,每次焊完十件有八件偏位,虚焊率超过八成。他把振幅、焊接时间、保压时间全调了一遍,从1秒调到3秒,从10μm调到18μm,还是不行。
最后拉着我蹲在实训台旁边拆工装,拆到底模才发现,他为了让工件卡得紧,把底模做的和工件轮廓完全贴死,连个排气槽都没开。焊接头往下压的时候,底模腔里的空气排不出去,硬生生把工件顶起来了整整一毫米。就这一毫米,焊接头碰不到焊接面,怎么可能焊牢?
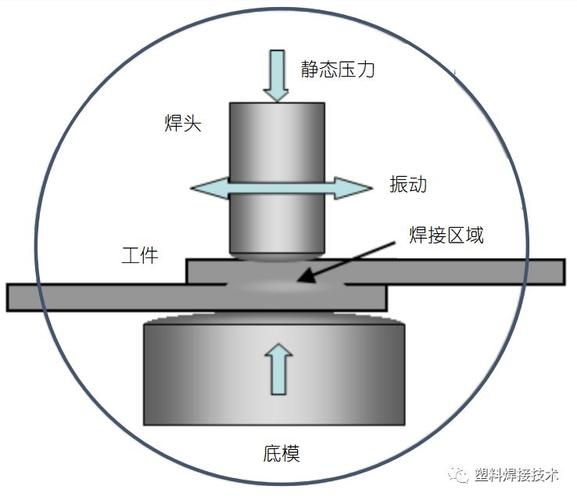 超声波焊带排气槽底工装定位示意图
我翻了三本国内常用的机械设计教材,讲超声波焊的部分,一大半在讲原理讲参数,讲工装的内容也就一两行,提都没提排气槽的事。学生哪懂这个?他们觉得只要能定位不晃就是好工装。
不过话说回来,企业里的老师傅都知道,超声波焊的工装,一半功力在排气,一半在定位。你做个封闭的腔体,气压顶起来哪怕零点几毫米,出来就是废件。还有焊接头和换能器的匹配,很多学生随便找个铝块车个头子就装上,结果头子自己震得开裂,能量传不到工件那。这些东西,教材上不会写得这么细,只有踩过坑才记得住。
课堂上必须补上的一课:选对场景比焊好更重要
 课堂上必须补上的一课:选对场景比焊好更重要
前阵子去对接企业需求,结构工程师跟我吐槽,刚毕业的学生做方案,动不动就给大尺寸塑料壳体上超声波焊,焊接面半米多,你让人家怎么调频率?整个面振动都不均匀,边缘焊牢了中心还虚着,最后反而要改热板焊,耽误多少事。
还有反过来的,小小的一次性电子烟烟嘴,非要设计成螺纹连接,加密封胶,一道装配工序能解决的事,硬生生拆成三道,成本涨了一倍还多。
我回来之后就改了课程内容,原来先讲原理再讲参数,现在上课先拿两个报废件放讲台,一个是选错工艺的大壳体虚焊件,一个是多工序的螺丝连接样品,让学生自己说为什么不用超声波焊,什么时候该用。
现在学生都知道,超声波焊适合小尺寸,薄壁的热塑性塑件,适合大批量生产,要求焊接快,无胶痕的场景。厚工件大工件,或者热固性塑料,你再怎么调参数都没用。
坑踩多了,才记得住。我现在每次上超声波焊的实验课,都不给现成的参数表,就让学生自己从低往高调,焊一个拆一个看剖面,崩了裂了虚了,自己记下来当时的参数和材料工装情况。一节课下来,踩三四个坑,比我讲两节课记得牢多了。
做工程嘛,不就是踩坑踩出来的本事?我们在学校里让学生多踩几个没损失的坑,出去做项目就少掉几个爬不出来的坑。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:调了3天参数还焊不牢?超声波焊课堂上踩过的那些坑
文章链接:https://www.yqhljx.com/list_9/3044.html
