摘要:本文结合国内批量机械生产中的实际报废案例,拆解渗碳工艺设计阶段最容易踩的坑,所有参数对标国内现行行业标准,适合有一定基础的中级工程师梳理工艺控制点。
上周刚帮客户处理完一批差速器齿轮的报废单。一百多件,全废了。原因就是渗碳层深度的公差标注错了。
很多人学机械,对渗碳的理解停留在「表面淬硬提高耐磨性」,真到自己出图标注,十个有七个会漏关键要求。今天就把我干了快二十年踩出来的坑捋一遍。
你真的标对渗碳层深度了吗
大部分刚转设计的工程师,拿到手的案例都是「渗碳层0.8-1.2mm」,直接抄就完了?不对。
你得先搞清楚,你要的是全渗碳层还是有效硬化层深度。这两个差远了。全渗碳层是从表面到心部原始组织的总厚度,而有效硬化层是按GB/T 7232-2012定义,从表面到硬度降为心部硬度+50HV处的深度,这才是真正起耐磨承载作用的部分。
上次那批报废的差速器齿轮,图纸只写了「渗碳层深度0.8-1.2mm」,没提有效硬化层。热处理厂为了省事,按全渗碳层做,做出来有效硬化层才0.5mm,装车跑了一万多公里,齿根直接断了。离谱吧?
那到底怎么算合理深度?接触受力的齿轮,按GB/T 3480.5-2018的计算方法,重载接触齿轮的层深应当不小于最大切应力深度的1.2倍,对应到常用圆柱齿轮,大概是模数的15%-20%。要是受冲击的零件,比如汽车半轴,层深还要再提10%左右,心部硬度得控制在25-40HRC之间,太硬太脆容易断,太软层深够也会压溃。
晶粒度:看不见的隐形报废陷阱
我敢说,八成中级工程师出图,都不会标晶粒度要求。反正只要硬度层深够不就行了?
我早年干重卡半轴的时候就踩过这个坑。那批零件,硬度层深全检都合格,装车三个月断了三根,差点赔到我当年年终奖全泡汤。后来拿去做金相分析,晶粒度才2级,正常要求汽车受力零件得不低于5级对吧?
为什么会这样?常规渗碳温度都在900-930℃,大零件要渗三四个小时,不做预处理或者二次加热淬火,晶粒很容易长大。晶粒粗一圈,冲击韧性直接掉三到四成,受力稍微大点直接断。
现在很多小厂为了省燃气钱省时间,都是渗碳完直接降温淬火,不做二次细化晶粒,成本是降了,风险全抛给设计端了。你不标晶粒度要求,人家当然怎么省钱怎么来。按照GB/T 6394-2017的要求,受力运动件渗碳后晶粒度不得低于5级,这个要求一定要写在图纸上,别嫌麻烦。
不过话说回来,现在也有新工艺能解决这个问题,比如稀土渗碳,能把渗碳温度降个20-30℃,渗速还能提15%左右,晶粒度很容易控制在7级以上,说实话,受力大的安全件,多花5%的成本换一倍的可靠性,真的值。
渗碳变形的磨量预留,从来不是拍脑袋
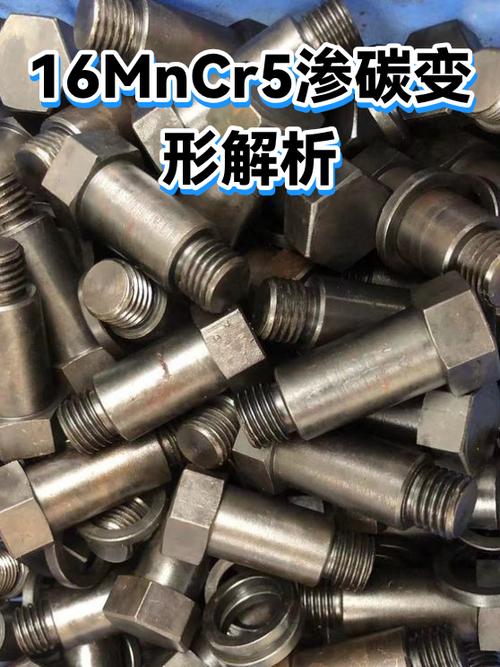
渗碳后工件必然变形,这个是常识。但留多少磨量合适?我见过单边留0.5mm的,磨完之后有效硬化层直接磨没了一半,也见过留2mm的,成本直接涨了一倍还多。
这个真的要看工艺和零件类型,没有万能值。比如常用的20CrMnTi材料,模数小于5,直径小于200mm的汽车变速箱齿轮,用连续炉渗碳淬火,单边留0.2-0.3mm磨量就足够了。要是用真空渗碳,变形量更小,留0.15mm都够。要是井式炉挂装的长轴类渗碳件,轴向弯变形可能超过0.5mm,预留就得加,还得提前安排校直工序。
对精度要求高的齿轮,现在行业常用的方法是渗碳前做预变形,根据试生产的变形规律,把毛坯内孔或者齿顶提前做出反变形,渗碳后刚好回到公差范围内,能省一半磨量。不过这个得试两三次才能摸准批量的规律,别想着一次成型,急着批量投产肯定翻车。
JB/T 10174-2019里面对不同类型零件的渗碳变形公差有明确的分级,别自己瞎拍脑袋,翻标准比问十个老师傅靠谱。
干机械这行,渗碳看起来就是个基础热处理工艺,其实从设计标注到热处理加工,每一步都藏着细节。差个零点几毫米,漏一个技术要求,整批报废就找上门。多盯着点那些没写在入门手册上的要求,比啥都强。
