摘要:本文结合十余年机械零件热处理项目经验,梳理淬火工艺核心逻辑、选型误区与容易被忽略的残余应力控制要点,分享一线落地经验,帮你避开常见的坑。
你真的搞懂淬火的核心逻辑了吗?
很多人学淬火,记住的就是「加热到临界温度以上,保温,快速冷却」,就完事了?
不对。
淬火的本质,是改变钢铁内部的金相组织,把软的奥氏体转化为硬的马氏体,在硬度、强度和韧性之间找到你需要的那个平衡点。没有任何一种淬火参数能通吃所有零件,你做耐磨冲头和做汽车传动轴,要的性能天差地别,参数当然不可能一样。
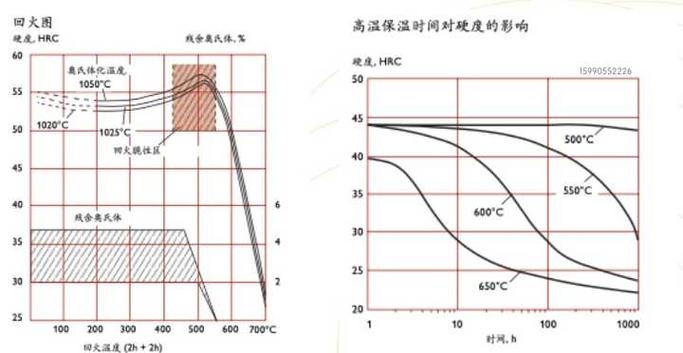
拿最常用的45钢来说,按照GB/T 12603-2005的规范,亚共析钢的淬火温度一般选Ac3以上30-50℃,换算下来就是840℃±10℃。就差20℃,结果能差多少?我当年刚接汽车半轴项目的时候,手滑把炉温多设了30℃,结果出来三批料,一半沿轴肩开裂,硬度超了要求5HRC,韧性直接跌到合格线以下,直接报废,赔了小十万,说多了都是泪。
要是温度低了呢?加热不到位,铁素体没完全转化,淬出来硬度不够,零件用三个月就磨穿,一样报废。
不同淬火工艺的选型,你选对了吗?
现在市面上主流的淬火工艺就那几种:整体淬火、感应淬火、渗碳淬火、分级淬火,很多人选型全靠经验拍脑袋,其实这里面的权衡多了去。
就说最常用的感应淬火吧,适合那些要求表面耐磨、心部保持韧性的零件,比如汽车转向节、发动机凸轮轴、机床导轨,对吧?很多人知道选感应淬火,但是在频率和淬硬层深度上踩坑。要求淬硬层1.5-2mm,你为了保险选了低频率,结果淬硬层干到3mm,心部硬度上去了,冲击韧性直接掉30%,台架试验一做,直接断在根部,白干几个月。
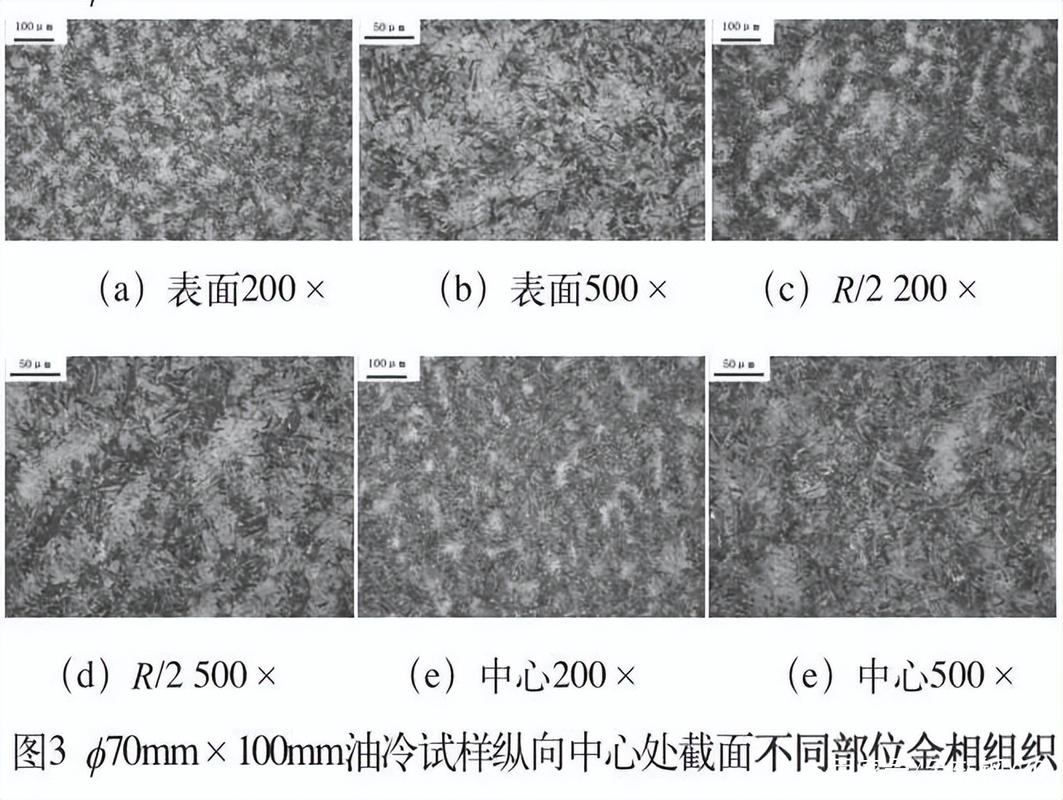
说实话,感应淬火的频率和淬硬层深度的关系,说穿了就是一句话:频率越高,淬硬层越浅。选的时候卡着要求的上限走就没错,别贪深。
再说说水淬和油淬的选择。45钢截面超过50mm,水淬硬度够但是容易裂,油淬不开裂但是硬度上不去,卡在中间怎么办?很多人直接换合金钢,其实没必要,选硝盐浴分级淬火就搞定,把淬火后的工件放到150-180℃的硝盐浴里保温一段时间,让内外温度均匀了再空冷,出来硬度均匀,开裂概率直接降九成,就是成本比普通双介质高个两成,比换合金钢还是便宜多了。
我之前给一个挖掘机铲齿厂改工艺,原来用整体油淬,硬度只能到HRC46-48,客户反馈三个月就磨穿了,改水-空气双介质淬火,控制入水15秒再提出来空冷,硬度直接稳定到HRC52-55,寿命翻了三倍,客户乐坏了。就是对工人的操作要求高一点,多练几批就摸准了。
淬火后的残余应力,90%的工程师都没重视
很多人觉得,淬火完硬度合格,尺寸合格,就完事了,等着回火发货就行。
大错特错。
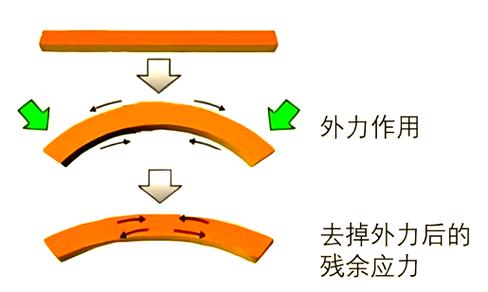
淬火过程中快速冷却,零件内外温差大,必然会产生残余应力。残余应力没处理好,哪怕你硬度尺寸全合格,放几个月自己裂,或者装车用半年就疲劳断裂,售后能把你搞疯。
说个真事,我之前去一个做大型注塑模的工厂做技术支持,半个月出了三批开裂的Cr12MoV模具,探伤全是内部微裂纹,查来查去,原来工厂赶工期,淬火完四个小时就进回火炉,根本没留时间让应力释放。大截面模具钢淬火完,内外应力重新分布需要时间,最少要放24小时,等应力稳定了再回火,不然你一加热,内外应力差进一步放大,直接从内部开裂,你打磨探伤都查不出来,到客户手里才爆问题。
按照GB/T 7704-2017的X射线应力测定方法,合格的承受动载荷的淬火零件,表面应该保留压应力,要是出来是拉应力,这个零件直接废,疲劳寿命能差十倍都不止。很多人不知道,其实只需要加一道喷丸工序,就能把表面残余拉应力改成压应力,成本不高,零件疲劳寿命直接翻一倍,比如汽车的板弹簧,现在正规厂全是淬火加喷丸,小厂图省钱省了这一步,寿命差好几倍。
还有人问,淬火后变形怎么控制?其实只要你淬火前留够余量,控制冷却速度均匀,残余应力处理到位,变形量基本都能控制在公差范围内,别一出变形就赖淬火工艺,大部分都是你应力没控制好。
结论:淬火是给钢铁重生的工艺,差之毫厘,谬以千里。从来没有万能的参数,所有的工艺选择,都要围绕你零件的服役条件来权衡。多摸几次料,多踩几次坑,比背十遍课本都有用。
