很多做液压系统设计的朋友,聊到叶片泵总觉得它是个熟面孔——结构比柱塞泵简单,噪音比齿轮泵小,价格还适中,属于不上不下的中庸选手。但真上手做设计选型,踩过坑的都懂,这玩意儿处处藏着细节。
摘要:本文结合十余年液压系统设计实战经验,梳理叶片泵设计、选型、使用中的常见失效原因与选型误区,给出符合行业规范的可落地方案,适合有一定机械基础的中级工程师参考。
你不知道的叶片泵核心失效原因
绝大多数人碰到叶片泵出力不够,第一反应都是叶片磨坏了,换叶片就行。真的是这样吗?
我五年前给一家注塑机厂改液压系统,客户刚换的全新叶片泵,三个月就掉容积效率,连额定压力都上不去。拆开来一看,叶片没怎么磨,定子内曲线磨出了一道半毫米深的沟。找了整整两天才查到问题,配油盘的卸荷槽位置偏了0.3mm,出厂的时候加工公差没控好。
双作用叶片泵的困油区本来就小,但是卸荷槽位置错了,高压油直接窜进低压吸油腔,叶片每次经过定子曲线的升程降程拐点,都会受到突变的交变载荷。不出几千小时,定子曲面直接就磨废了。根据JB/T 10529-2015《叶片泵 技术条件》的要求,配油盘的位置公差不能超过±0.1mm,很多小厂根本做不到这个精度,偷工减料降成本,坑的就是终端用户。
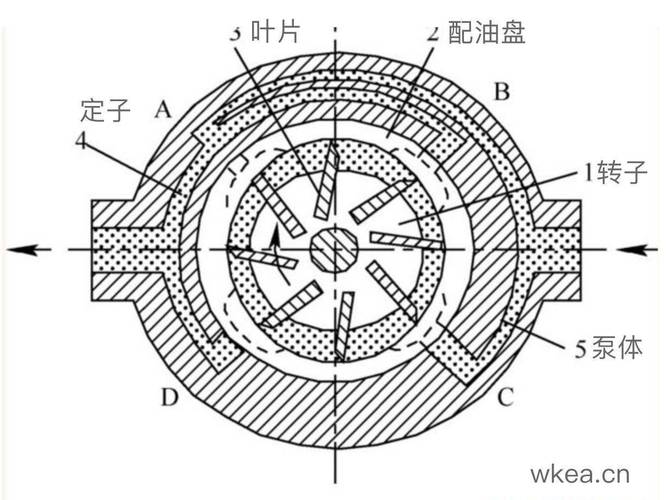
还有一个极其容易踩的坑,叶片倒角方向装反了。叶片顶端的倒角是顺着泵的旋转方向开的,要是反了,一转就刮定子,用不了三个月,定子就废了。我刚入行接第一个项目的时候就踩过这个坑,当时对着坏泵拆了装装了拆,整了半个月才找到问题,现在想起来都懊恼。
叶片泵选型的几个关键权衡
说实话,大部分人选泵的时候,只看样本上的排量、额定压力、连接尺寸,把这些对上就下单了。真不是这么做的。
先选类型,单作用还是双作用?单作用是变量泵,流量能跟着负载调,确实节能,但是输出压力的脉动比双作用大整整一倍,你要是做机床的液压进给系统,脉动大了刀头会抖,加工表面粗糙度直接不合格,对吧?双作用是定量泵,压力平稳噪音小,但是不能变量,空载的时候溢流损失大,发热厉害,放在连续工作的设备上,夏天能把油温熬到六十度以上,提前老化密封。怎么选?看工况,节能要求高、负载变化大的选变量单作用,对平稳性要求高的选定量双作用,没有绝对的好坏,只有适合不适合。
再谈压力,很多样本上标着额定压力16MPa,很多人就直接把系统工作压力设到16MPa连续运行。我告诉你,这纯粹是找倒霉。实际连续工作压力最好比额定压力降10%,也就是16MPa额定的泵,最多用到14MPa,峰值压力不要超过额定的1.2倍。我之前有个客户为了省成本,硬把16MPa的泵往16MPa工况塞,不到半年泵轴封漏了,定子直接磨穿,赔了人家几万块返工费,亏大了。
还有个细节,90%的新手都会忽略——轴封材质。如果你的系统用的是普通液压油,丁腈橡胶就够了,但是要是用磷酸酯或者水乙二醇抗燃液压油,普通丁腈橡胶三个月就胀成面包了,直接漏得满地都是。水乙二醇介质必须换乙丙橡胶轴封,磷酸酯要用氟橡胶,这个事儿很多厂家样本不会写在明面上,你不问,人家就给你装默认的丁腈橡胶,出了问题才跟你说你没提要求,讲理都没地方讲。
安装同轴度,叶片泵对不对中的敏感度远高于齿轮泵,很多人按齿轮泵的要求留0.2mm公差,用不了一年配油盘就偏磨,内漏直接超标。正确的要求是泵轴和电机轴的同轴度必须控制在0.1mm以内,最好用弹性联轴器缓冲,别用刚性连接。
日常使用维护的避坑技巧
很多人泵装完就不管了,等到坏了才修,其实很多故障都是用油和维护不对造成的。
第一个就是过滤精度,叶片泵的配合间隙很小,一般只有几微米到十几微米,油里的硬颗粒是磨损的最大来源。很多人要么吸油口装个太粗的滤,根本挡不住杂质,要么装个太细的,导致吸油空,气蚀。正确的做法是:吸油口用80~100μm的粗滤,回油路上装10μm的精滤,既能控制油液污染,又不会导致吸空。吸空的后果是什么?气蚀,定子曲面会出来一片麻点,噪音大的像敲鼓,不出三个月泵就废了。
冷启动,尤其是北方冬天户外的设备,千万不要一开机就满负荷加载。叶片泵的叶片是靠离心力甩出来贴紧定子的,油温低的时候油粘度大,叶片卡在转子槽里甩不出来,一加载直接就把叶片顶断了。我当年在哈尔滨调试设备,冬天零下二十多度,一开机就开加载,三台泵坏了两台,那个教训,我记到现在。现在我做调试,不管多赶时间,都要求空载转三到五分钟,油温升上来再加载。
还有人问,普通叶片泵能不能反转?大部分不行。绝大多数普通叶片泵的配油盘和叶片都是按单向旋转设计的,反转之后卸荷槽位置不对,压力根本建不起来,分分钟就磨坏。要是你工况要求必须反转,一定要买专门设计的可反转叶片泵,别拿普通泵凑活,凑活的结果就是提前报废。
叶片泵看起来结构不复杂,论复杂度远不如柱塞泵,但是就是这些不起眼的小细节,决定了泵能用三年还是能用十年。这些坑都是我十几年踩过来攒下来的,比课本上的公式有用多了。
