摘要:本文针对中级机械工程师设计液压缸时常见的误区,结合十五年工程经验,从壁厚计算、密封选型、缸头连接三个核心环节拆解实际设计中的权衡要点,分享多个真实踩坑案例,给设计人员提供可落地的参考。
上周刚帮项目组擦完液压缸设计的屁股。几千吨的粉末压机,就因为缸筒壁厚选薄了半毫米,水压试验的时候焊缝渗油,整整耽误了两周交货,工期扣了小十万的罚款。
做机械设计快十五年,液压缸设计画了没有一千也有八百,见过的坑比很多年轻工程师画过的图都多。今天就挑几个最容易踩的点说,都是真金白银换回来的经验。
缸筒壁厚:别死套公式,很多人一开始就理解错了标准
现在设计液压缸都按GB/T 3766-2015来算壁厚对吧?公式写的明明白白,δ = pmaxDn / (2[σ]),对吧?
就这个公式,十个新手有八个会代错参数。把设计的工作压力直接代进去,算出来多少就是多少,一点余量都不留。
标准里写的很清楚,这里的p是最大试验压力,比额定工作压力至少高25%,如果是动态载荷的液压缸,试验压力直接是1.5倍额定压力。差这一点,壁厚就差了一两毫米,试压不炸才怪。
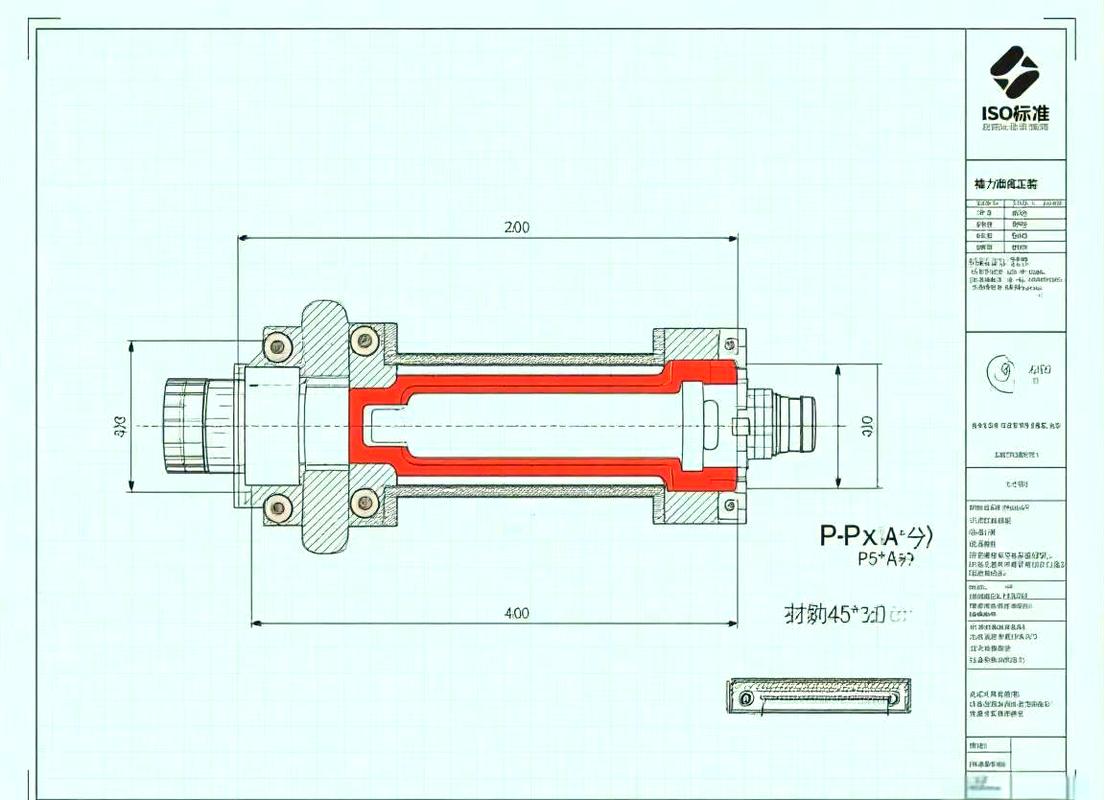
说个真事。前年我们接了一个25MPa的柱塞缸订单,内径320mm,用20号冷拔无缝管,刚毕业的小伙子算出来壁厚12.5mm,直接下了料。结果试压到37.5MPa的时候,缸筒径向变形,内孔圆度超了0.12mm,拉柱塞的时候直接把柱塞表面拉花,整根缸筒报废,损失了三万多的材料费。
还有许用应力的问题。很多人直接拿材料屈服强度除以安全系数就完了。你要是焊接缸筒,焊接位置的强度系数要打0.8折啊!锻件缸筒才可以取1.0,冷拔无缝管也要取0.9。就这一点,很多教材都没讲透,就给个光秃秃的公式,这不坑新人吗。
密封选型:越贵不一定越好,适配工况才是核心
现在圈里有个歪风,一设计液压缸就冲进口密封去,觉得选了进口格莱圈就万事大吉,结果用不了几个月就漏,还找不到原因。
去年钢厂过来修一台连铸机的推拉液压缸,就是这个问题。一开始设计方选了最贵的进口聚氨酯格莱圈,用了不到三个月,密封就磨穿了,换了三次还是一样。
你想想那工况啊,环境温度常年维持在55度,周围全是氧化铁皮渣子,聚氨酯虽然耐磨,但是不耐高温啊,50度以上聚氨酯就开始软化,渣子一嵌进去,不磨坏才怪。
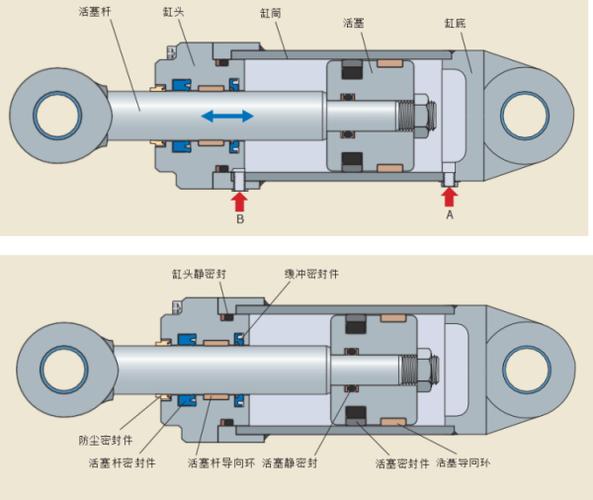
后来我们给换成了填充青铜聚四氟乙烯斯特封加丁腈橡胶O圈的组合,第一道再加了个硬质聚氨酯的刮屑圈,现在用了一年半了,连渗油都没有。成本比原来还低了三分之一。
还有个细节,很多人忽略活塞杆表面硬度和镀层厚度。粉尘大的工况,活塞杆镀硬铬厚度不能低于0.05mm,硬度要到50HRC以上,不然用不了半年,活塞杆就磨出坑,密封跟着就废。别嫌镀厚了贵,后期换一次密封的拆装费都比镀层贵十倍。
不过话说回来,轻载低速的工况,用普通的V型夹布橡胶密封就够了,犯不着花大价钱买进口组合密封,对吧?适合的才是对的。
缸头连接:最隐蔽的疲劳失效坑,很多人中招
我刚参加工作那年,就踩过这个大坑。当时设计一个63吨的往复液压缸,图加工省成本,选了螺纹连接缸头,退刀槽为了加工方便,开了R0.5的圆角,结果样机做一万次循环疲劳测试,缸头螺纹直接裂了,吓得我半个月睡不好觉。
后来跟老师傅学了才知道,螺纹连接最大的问题就是应力集中,退刀槽圆角哪怕大一点,从R0.5改成R2,疲劳强度能翻一倍都不止。这个细节,出图的时候没人会提醒你,只有裂过一次才记得住。
现在我做设计,只要吨位超过100吨,不管加工多麻烦,一律选法兰连接。螺纹连接虽然省加工费,但是长期往复交变载荷下,不出五六年肯定出问题,到时候客户找过来维修,成本比当初多花的加工费高太多了。
法兰连接也有坑,很多人拧螺栓凭手感,要么拧太松漏压力,要么拧太紧导致缸面变形,内孔偏磨。按规范来,预紧力要控制在螺栓屈服强度的65%到70%之间,拧完必须用扭矩扳手逐个校核,差个10%都不行。我现在要求组里的年轻人,哪怕加班半天,也不能跳这一步。
做液压缸这东西,说难不难,说容易也不容易。公式随便找本书就能查到,标准网上也能下载,但是为啥很多新人做出来的液压缸就是容易坏?说白了就是没见过坑,不知道把标准和公式往具体工况里套。
多去维修车间看看坏的液压缸,多去现场摸摸用了三五年的设备,比对着CAD套一百次模板都有用。
